دستگاه چرخشی جوشکاری ایرفویل خود تراز 20T
دستگاه چرخشی جوشکاری خود تراز ایرفویل 20T به طور گسترده در صنایعی مانند مخازن تحت فشار، تجهیزات شیمیایی، برج های توربین بادی، ساخت خطوط لوله و جوشک...
See Details
ربات جوشکاری فرآیندها از بازوهای رباتیک قابل برنامه ریزی مجهز به ابزار جوش برای اتصال خودکار اجزای فلزی استفاده می کنند که زمان چرخه سریع تر، کیفیت جوش سازگارتر و هزینه کار طولانی مدت کمتری را نسبت به جوش دستی ارائه می دهد. از خطوط مونتاژ خودرو تا ساخت هوافضا، جوشکاری رباتیک به ستون فقرات تولید مدرن تبدیل شده است. این راهنما توضیح میدهد که هر فرآیند اصلی چگونه کار میکند، کدام صنایع بیشترین سود را دارند و چگونه سیستم مناسب را برای عملیات خود انتخاب کنید.
یک سیستم جوشکاری رباتیک شامل یک بازوی رباتیک، یک منبع برق جوش، یک تغذیه کننده سیم یا سیستم تحویل الکترود و یک کنترل کننده است که مسیرهای جوشکاری از پیش برنامه ریزی شده را با دقت در سطح میلی متری اجرا می کند. این ربات یک مسیر مشخص را در سراسر قطعه کار دنبال می کند و گرما و مواد پرکننده را با توجه به پارامترهای دقیق - ولتاژ قوس، سرعت تغذیه سیم، سرعت حرکت و جریان گاز محافظ - که در مرحله برنامه ریزی تنظیم می شوند، اعمال می کند.
سیستمهای جوشکاری ربات مدرن چندین جزء کلیدی را یکپارچه میکنند:
شش فرآیند جوشکاری رباتی که به طور گسترده مورد استفاده قرار می گیرد عبارتند از MIG/GMAW، TIG/GTAW، جوش نقطه ای، جوش لیزری، جوش پلاسما و جوشکاری اصطکاکی اغتشاشی – که هر کدام برای مواد، انواع اتصالات و حجم تولید مناسب هستند.
جوشکاری رباتیک MIG رایجترین فرآیند جوشکاری ربات در سطح جهان است که حدود 50 تا 60 درصد از تمام کاربردهای جوشکاری رباتیک صنعتی را شامل میشود. در جوشکاری قوس فلزی گازی (GMAW)، یک الکترود سیمی با تغذیه مداوم در حوضچه جوش ذوب میشود در حالی که یک گاز محافظ - معمولاً ترکیبی از آرگون و CO2 - از فلز مذاب در برابر آلودگی جوی محافظت میکند.
جوشکاری رباتیک TIG بالاترین کیفیت جوش و پرداخت زیبایی شناختی را در بین هر فرآیند قوس تولید می کند و آن را برای کاربردهای دقیق در تولید تجهیزات هوافضا و پزشکی ضروری می کند. در جوشکاری قوس تنگستن گازی (GTAW) از یک الکترود تنگستن غیر مصرفی برای تولید قوس استفاده میشود و در صورت نیاز سیم پرکننده جداگانه اضافه میشود.
جوشکاری نقطه ای رباتیک فرآیند غالب در تولید بدنه در رنگ سفید خودرو است، با بدنه یک خودرو که بین 3000 تا 5000 جوش نقطه ای جداگانه نیاز دارد. جوشکاری نقطهای مقاومتی (RSW) دو ورق فلزی روی هم را بین الکترودهای مسی میبندد و جریان الکتریکی با آمپر بالا را از مواد عبور میدهد و گرمای موضعی ایجاد میکند که ورقها را در نقاط مجزا ذوب میکند.
جوشکاری لیزری رباتیک سریعترین سرعت سفر و کوچکترین مناطق متاثر از حرارت را در بین هر فرآیند جوشکاری ذوبی با سرعت حرکت تا 10 متر در دقیقه در کاربردهای ورق نازک ارائه می دهد. یک پرتو لیزر متمرکز - معمولاً از یک منبع لیزر فیبر 1 تا 20 کیلو وات - فلز پایه را با دقت فوق العاده ذوب می کند و نیازی به تماس با قطعه کار ندارد.
جوشکاری پلاسما روباتیک فاصله بین جوشکاری TIG و لیزر را پر میکند و نفوذ عمیقتری نسبت به TIG در سرعتهای سریعتر ارائه میدهد و در عین حال مقرون به صرفهتر از سیستمهای لیزری است. یک قوس پلاسمایی منقبض به دمای بیش از 20000 درجه سانتیگراد می رسد و امکان جوشکاری سوراخ کلید را از طریق بخش های ضخیم تر در یک پاس فراهم می کند.
جوشکاری اغتشاشی اصطکاکی رباتیک یک فرآیند حالت جامد است که فلزات را در زیر نقطه ذوب آنها به هم می پیوندد و آن را به روشی ترجیحی برای جوشکاری آلیاژهای آلومینیومی تبدیل می کند که به سختی با فرآیندهای قوس معمولی ذوب می شوند. یک سنجاق ابزار چرخان در خط اتصال فرو میرود و در امتداد درز عبور میکند و گرمای اصطکاکی ایجاد میکند که ماده پایه را پلاستیک میکند - اما ذوب نمیشود.
انتخاب فرآیند مناسب جوشکاری ربات مستلزم تطبیق ویژگیهای فرآیند با نوع مواد، پیکربندی اتصال، الزامات کیفیت و حجم تولید است.
| فرآیند | مواد | سرعت | کیفیت جوش | هزینه راه اندازی | بهترین برنامه |
| MIG/GMAW | فولاد، آل، اس اس | بالا | خوب | کم – متوسط | ساخت عمومی |
| TIG/GTAW | تمام فلزات | کم – متوسط | عالی | متوسط | هوافضا، پزشکی |
| جوش نقطه ای | ورق فلزی | بسیار بالا | خوب | متوسط | بدنه خودرو |
| لیزر | تمام فلزات | بسیار بالا | عالی | بالا | باتری EV، الکترونیک |
| پلاسما | فولاد، تیتانیم، SS | متوسط–High | خیلی خوبه | متوسط–High | لوله، مخازن تحت فشار |
| هم زدن اصطکاکی | آلومینیوم، مس | متوسط | عالی | بالا | سینی های هوافضا، EV |
جدول 1: مقایسه فرآیندهای اصلی جوشکاری ربات بر اساس سازگاری مواد، سرعت، کیفیت و هزینه.
جوشکاری رباتیک به طور مداوم از جوشکاری دستی در توان عملیاتی، تکرارپذیری و هزینه کل مالکیت بهتر عمل می کند - به ویژه در محیط های تولید با حجم بالا که سازگاری بسیار مهم است.
یک جوشکار رباتیک MIG معمولاً با 50 تا 80 درصد زمان قوس در مقایسه با 20 تا 30 درصد برای جوشکار دستی ماهر کار می کند و به طور موثر خروجی جوش خالص را در هر شیفت سه برابر می کند. ربات ها در پایان شیفت کاری استراحت نمی کنند، خسته نمی شوند یا سرعت خود را کاهش نمی دهند. در یک کارخانه خودروسازی سه شیفتی، یک سلول رباتیک واحد میتواند چیزی را تولید کند که برای تطبیق به 6 تا 9 جوشکار دستی نیاز دارد.
سیستمهای جوشکاری رباتیک تحمل پارامترهای جوش را بین 1-2% در هزاران جوش متوالی حفظ میکنند، سطحی از ثبات که هیچ جوشکاری انسانی نمیتواند در کل تغییر تولید حفظ کند. این به طور مستقیم به نقص های کمتر، نرخ ضایعات کمتر و کاهش هزینه های مجدد ترجمه می شود. بسیاری از تولیدکنندگان پس از انتقال از جوشکاری دستی به جوشکاری رباتیک، کاهش 30 تا 50 درصدی نرخ عیب را گزارش میکنند.
حذف کارگران از قرار گرفتن در معرض مستقیم قوس، بروز استنشاق دود جوش، آسیب چشمی با قوس UV و سوختگی را کاهش می دهد - برخی از رایج ترین آسیب های شغلی در تولید. سازمان بین المللی کار تخمین می زند که بیماری های شغلی مرتبط با جوشکاری سالانه صدها هزار کارگر را در سراسر جهان تحت تاثیر قرار می دهد. سلول های جوشکاری رباتیک، مجهز به استخراج دود و حصار ایمنی، به طور چشمگیری این خطرات را کاهش می دهند.
در حالی که سلولهای جوشکاری رباتیک به سرمایهگذاری اولیه قابل توجهی نیاز دارند - معمولاً 80000 تا 250000 دلار برای هر سلول بسته به فرآیند و تجهیزات جانبی - دورههای بازگشت 12 تا 36 ماهه در برنامههای با حجم بالا رایج است. هنگامی که نیروی کار، مواد مصرفی، ضایعات و کار مجدد در نظر گرفته می شود، جوش رباتیک معمولاً هزینه جوشکاری هر قطعه را 25 تا 45 درصد در یک افق 5 ساله کاهش می دهد.
| عامل | جوشکاری رباتیک | جوشکاری دستی |
| Arc-On Time | 50-80٪ | 20-30٪ |
| قابلیت تکرار جوش | ± 0.1-0.5 میلی متر | ± 1-3 میلی متر |
| میزان نقص | بسیار کم (0.1-1%) | کم – متوسط (2–8%) |
| راه اندازی / تغییر | ساعت کاری (برنامه ریزی مجدد) | دقیقه |
| سرمایه گذاری اولیه | 80000 تا 250000 دلار | 5000 تا 30000 دلار |
| هزینه بلند مدت | پایین تر | بالاer (labor-intensive) |
| انعطاف پذیری | متوسط (programmable) | بالا (adaptive) |
| ایمنی کارگران Risk | پایین | متوسط–High |
| بهترین حجم | بالا (1,000 parts/run) | کم – متوسط (1–500 parts) |
جدول 2: جوشکاری رباتیک در مقابل جوشکاری دستی در معیارهای کلیدی عملکرد، هزینه و انعطاف پذیری.
تقریباً هر بخش تولیدی بزرگ اکنون از فرآیندهای جوشکاری ربات استفاده می کند، اما خودروسازی، هوافضا، تجهیزات ساختمانی و لوازم الکترونیکی مصرفی بالاترین غلظت جوشکاری رباتیک را نشان می دهد.
صنعت خودرو بزرگترین کاربر جوشکاری ربات است، به طوری که تخمین زده می شود 30 تا 40 درصد از تمام ربات های صنعتی مستقر در سراسر جهان وظایف جوشکاری را در تولید خودرو انجام دهند. خطوط سفید بدنه از صدها سلول جوش نقطه ای رباتیک برای مونتاژ پانل های درب، تشتک کف، ریل سقف و ستون ها استفاده می کنند. سیستم های اگزوز، مخازن سوخت و اجزای شاسی معمولاً توسط رباتیک MIG یا جوش لیزری به یکدیگر متصل می شوند.
کاربردهای هوافضا به بالاترین استانداردهای کیفیت جوش نیاز دارند و باعث میشوند جوشکاری رباتیک TIG، پلاسما و اغتشاش اصطکاکی به فرآیندهای غالب برای اجزای ساختاری بدنه هواپیما تبدیل شوند. Robotic FSW برای اتصال پانل های آلومینیومی بدنه و پوسته بال ها استفاده می شود، در حالی که روباتیک TIG اجزای موتور تیتانیومی و مجموعه های خط هیدرولیک را کنترل می کند.
بازوهای بیل مکانیکی، سطل های لودر، بوم های جرثقیل و قاب های فولادی سازه ای معمولاً با استفاده از جوشکاری رباتیک MIG به دلیل مواد صفحه ضخیم درگیر و حجم بالا مورد نیاز ساخته می شوند. جوشکاری رباتیک در این بخش فشار فیزیکی را بر روی جوشکارانی که با اجزای سنگین کار میکنند کاهش میدهد و قوام جوشهای سازهای طولانی را که اجرای دستی آن دشوار است، بهبود میبخشد.
رشد سریع وسایل نقلیه الکتریکی، جوشکاری لیزری رباتیک را برای جوشکاری تب سلولی باتری، مونتاژ ماژول و ساخت سینی باتری ضروری کرده است. بستههای باتری EV میتوانند حاوی هزاران جوش لیزری جداگانه باشند، که همگی باید استانداردهای نشتی و رسانایی سختگیرانه را رعایت کنند - هدفی غیرممکن برای فرآیندهای دستی در مقیاس.
انتخاب فرآیند صحیح جوشکاری ربات مستلزم ارزیابی پنج عامل کلیدی است: نوع و ضخامت ماده پایه، طراحی اتصال، استاندارد کیفیت جوش مورد نیاز، حجم تولید سالانه و بودجه سرمایه موجود.
نسل بعدی فرآیندهای جوشکاری ربات توسط هوش مصنوعی، رباتیک مشارکتی و سیستمهای کنترل تطبیقی بلادرنگ شکل میگیرد که اتوماسیون را برای تولیدکنندگان کوچکتر در دسترس قرار میدهد.
جوشکاری رباتیک MIG (GMAW) متداول ترین فرآیند جوشکاری رباتی است که اکثریت جوشکاری رباتیک صنعتی در سطح جهان را نشان می دهد. ترکیبی از سرعت، تطبیق پذیری مواد، هزینه مصرفی پایین و سهولت برنامهنویسی، آن را به انتخاب پیشفرض برای اکثر تاسیسات جدید جوشکاری رباتیک در ساخت عمومی و ساخت خودرو تبدیل میکند.
زمان برنامه ریزی برای یک سلول جوش رباتیک از چند ساعت برای قطعات ساده با مسیرهای جوش کوتاه تا چند هفته برای مجموعه های پیچیده چند پاسی با ده ها اتصال جوش متغیر است. نرم افزار برنامه نویسی آفلاین می تواند زمان برنامه نویسی روی ربات را 50 تا 70 درصد کاهش دهد و به مهندسان اجازه می دهد تا مسیرهای جوش را بر روی یک مدل دیجیتالی قبل از استقرار شبیه سازی و اصلاح کنند.
محدودیت های اولیه جوشکاری ربات هزینه سرمایه اولیه بالا، کاهش انعطاف پذیری برای تولید قطعات با حجم کم یا بسیار متنوع و نیاز به کیفیت سازگاری قطعات است. رباتها در انجام کارهای تکراری در بخشهای ثابت برتری دارند، اما با تصمیمگیری تطبیقی که جوشکارهای انسانی با تجربه در هنگام برخورد با شکافهای نامنظم، اتصالات مخدوش یا پیکربندیهای غیرعادی مفصل از آن استفاده میکنند، مبارزه میکنند. سیستمهای ردیابی درز و هوش مصنوعی به تدریج این شکاف را از بین میبرند.
بله - سیستمهای جوشکاری ربات مشترک و نرمافزار برنامهنویسی آفلاین، جوشکاری رباتیک را برای اندازههای دستهای به کوچکی 25 تا 50 قطعه از نظر اقتصادی مقرون به صرفه کردهاند. سیستمهای جوشکاری Cobot با رابطهای برنامهنویسی آویز یا تبلت به اپراتورهای بدون مهارتهای برنامهنویسی ربات سنتی اجازه میدهند تا کارهای جدید را در کمتر از یک ساعت راهاندازی کنند، و آنها را برای کارگاهها و سازندگان سفارشی کاربردی میسازد.
سیستمهای جوشکاری رباتیک همچنان باید جوشهایی تولید کنند که همان AWS، ASME، ISO یا استانداردهای خاص مشتری مورد نیاز برای جوشکاری دستی را داشته باشند - ربات به طور خودکار جوش را تأیید نمیکند. با این حال، سازگاری و قابلیت ثبت دادههای سیستمهای رباتیک، نشان دادن کنترل فرآیند را در طول ممیزیهای کیفیت و آزمایش صلاحیت فرآیند جوش بهطور قابلتوجهی آسانتر میکند.
سیستمهای جوشکاری رباتیک به نگهداری منظم مواد مصرفی مشعل جوشکاری (نوکهای تماس، نازلها، آستر)، روغنکاری و بازرسی دورهای مفاصل بازوی ربات، و کالیبراسیون TCP (نقطه مرکز ابزار) برای حفظ دقت موقعیت نیاز دارند. اکثر سیستم ها فواصل تعمیر و نگهداری 500 تا 1000 ساعت کاری را برنامه ریزی کرده اند. برنامه های نگهداری پیشگیرانه مناسب می تواند عمر بازوی ربات را تا 10 تا 15 سال افزایش دهد.
جوشکاری رباتیک در حال تغییر - به جای حذف - نقش جوشکار انسانی است و تقاضا را به سمت موقعیت های با مهارت بالاتر مانند برنامه نویسان ربات، مهندسان جوش و تکنسین های اتوماسیون سوق می دهد. بسیاری از تولیدکنندگان گزارش می دهند که جوشکاری رباتیک به آنها اجازه داده است که جوشکارهای با تجربه را در کارهای پیچیده، سفارشی یا تعمیراتی که ربات ها هنوز نمی توانند به طور موثر از عهده آن برآیند، مجدداً مستقر کنند. در بازارهایی که با کمبود جوشکار ماهر مواجه هستند، جوشکاری رباتیک به طور فزاینده ای یک ضرورت است تا یک اولویت.
فرآیندهای جوشکاری رباتی به طور اساسی کیفیت، سرعت و اقتصاد تولید را در تقریباً هر صنعت فلزی متحول کرده است. چه در حال ارزیابی جوش MIG برای یک سازنده فولاد ساختاری باشید، چه جوشکاری لیزری برای یک تولید کننده باتری EV، یا جوشکاری TIG برای یک تامین کننده هوافضا، اصل اصلی یکسان است: تطبیق فرآیند با کاربرد، بهترین کیفیت جوش را با کمترین هزینه هر قطعه ارائه می دهد.
از آنجایی که ردیابی درز مبتنی بر هوش مصنوعی، رباتهای مشارکتی و ابزارهای برنامهنویسی آفلاین موانع ورود را کاهش میدهند، جوشکاری رباتیک دیگر حوزه انحصاری تولیدکنندگان بزرگ خودرو نیست. برای هر عملیاتی که بیش از چند صد قطعه در سال بر روی هندسههای تکرارپذیر تولید میکند، سرمایهگذاری در فرآیند جوشکاری ربات مناسب یکی از بازدهترین تصمیمهای موجود در تولید مدرن است.
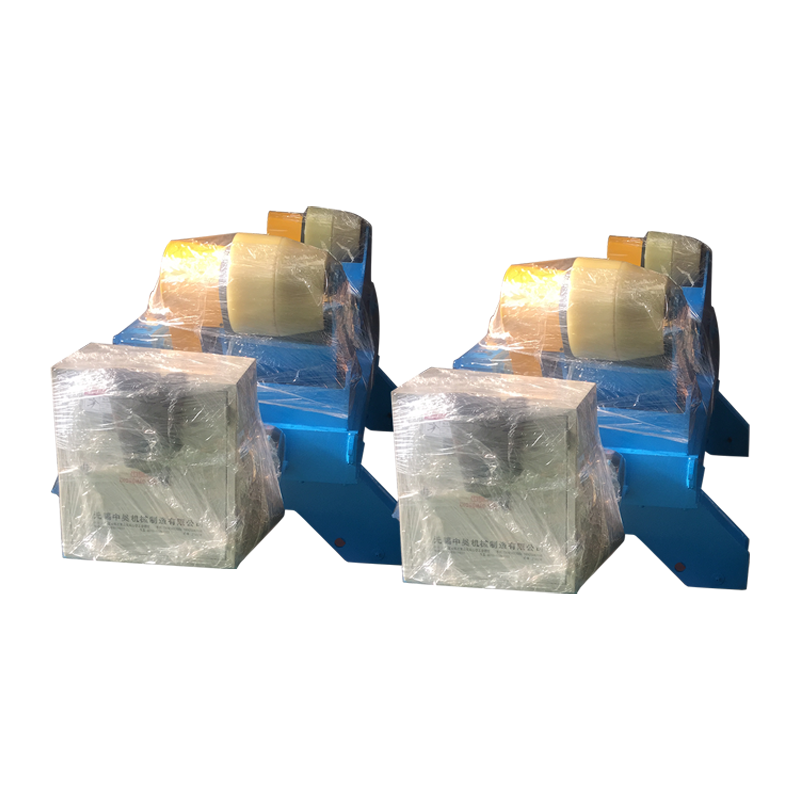
دستگاه چرخشی جوشکاری خود تراز ایرفویل 20T به طور گسترده در صنایعی مانند مخازن تحت فشار، تجهیزات شیمیایی، برج های توربین بادی، ساخت خطوط لوله و جوشک...
See Details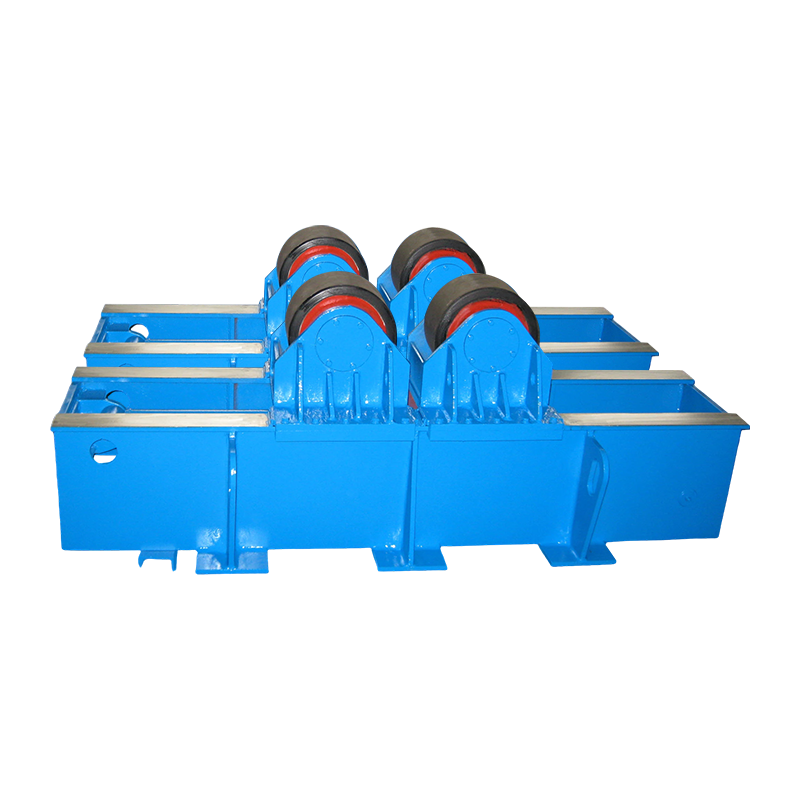
روتاتور جوشکاری 40T Fit Up با فشار هیدرولیک افقی دارای بار نامی 40 تن است و بر مونتاژ و جوشکاری قطعات استوانه ای کوچک و متوسط تمرکز دارد. این تجه...
See Details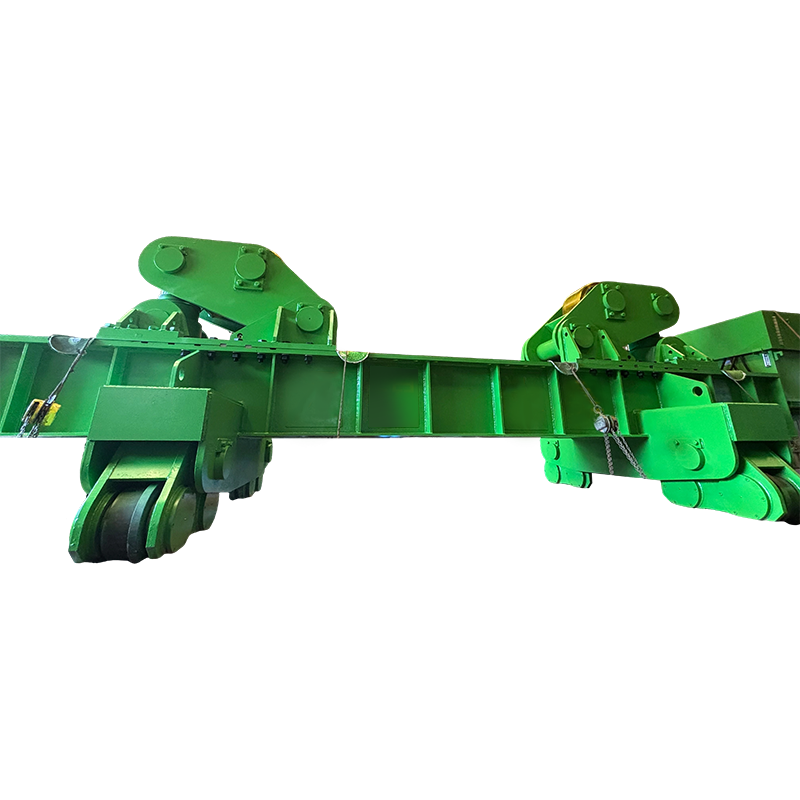
روتاتور جوشکاری 800T Fit Up با حرکت مداری دستی یک تجهیزات ویژه برای جوشکاری قطعات فوق سنگین با ظرفیت بار تا 800 تن است و برای مونتاژ و جوشکاری سیلن...
See Details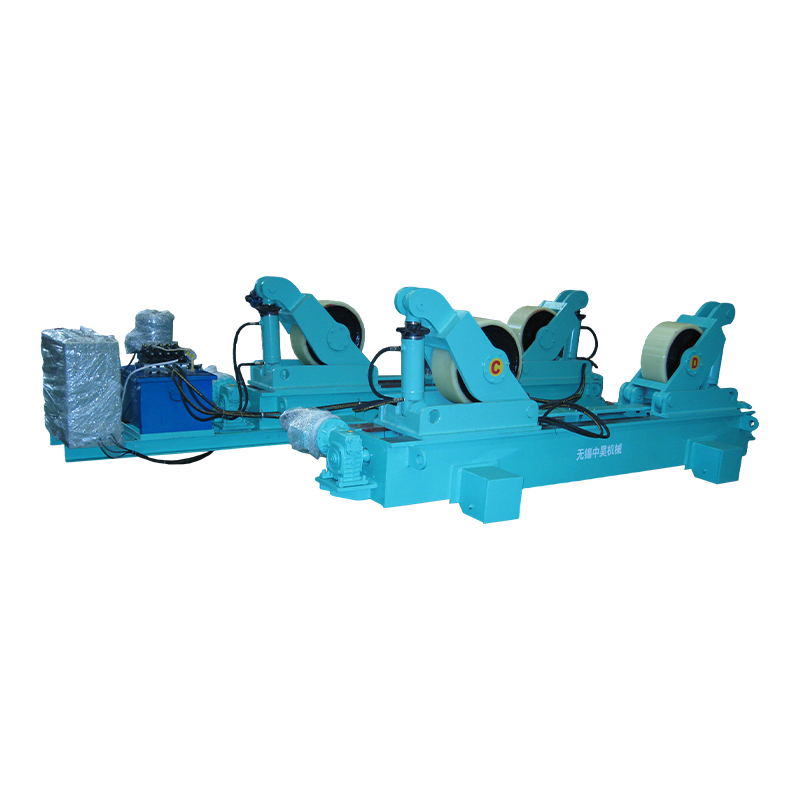
روتاتور جوش 80 تنی با حرکت مداری دستی یک تجهیزات ویژه برای جوشکاری قطعات متوسط و سنگین است. قابلیت حمل 80 تن را دارد و برای مونتاژ و جوشکاری قطعا...
See Details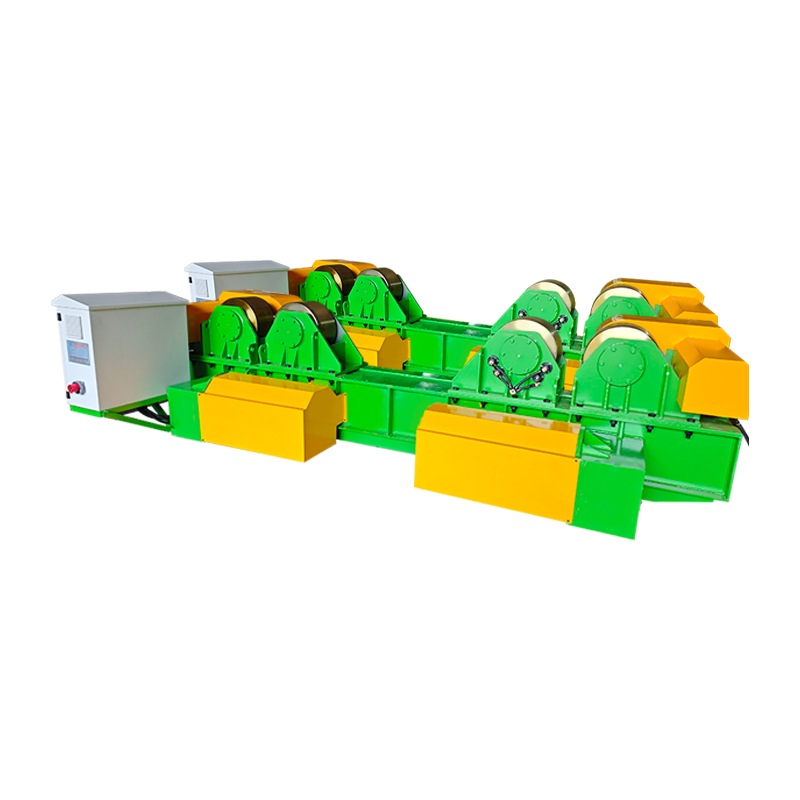
روتاتور جوش 40 تن با حرکت مداری دستی بالابر هیدرولیک یک تجهیزات کمکی جوشکاری با اندازه متوسط با ظرفیت بار 40 تن است. این به طور ویژه برای مونتاژ ...
See Details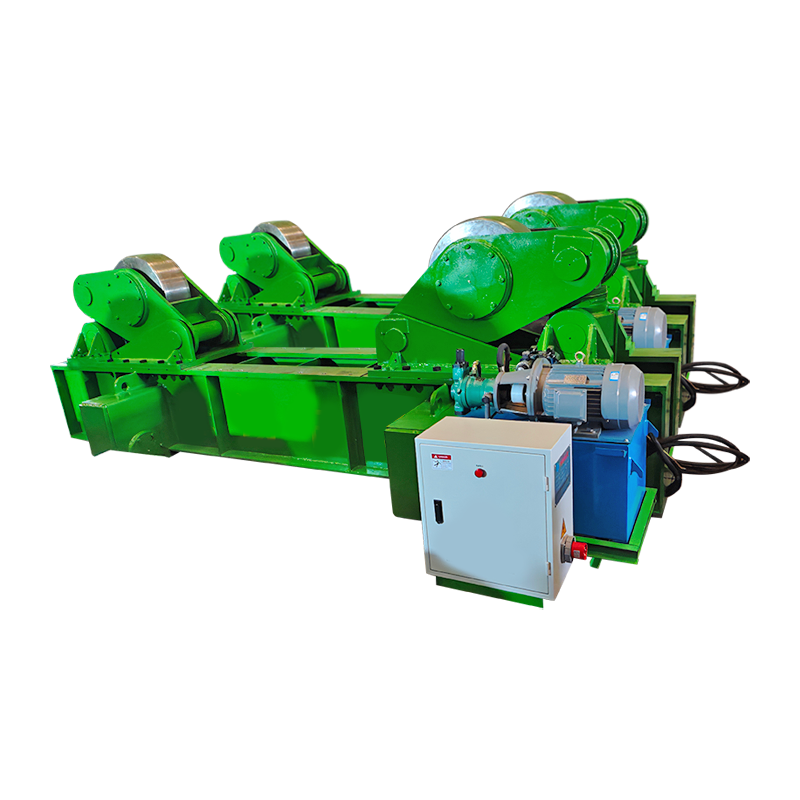
روتاتور جوش 300 تنی با حرکت مداری دستی دارای ظرفیت باربری 300 تن است و می تواند قطعات کار بزرگ استوانه ای را به طور پایدار پشتیبانی کند و پایه ای م...
See Detailsحق چاپ 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. تمامی حقوق محفوظ است Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com