ظرفیت یک پاکت بار است، نه یک تناژ واحد
برای انتخاب ظرفیت پوزیشنر جوشکاری، دستگاه را در اطراف پوشش بار واقعی اندازه بگیرید: وزن قطعه کار به اضافه ابزار، مرکز ثقل، گشتاور روی میز یا غلطک، سرعت چرخش، و چرخه کار. درجه بندی 5 t تنها زمانی مفید است که بار در نزدیکی مرکز میز قرار گیرد، کار را می توان به طور ایمن گیره داد، و درایو می تواند آن جرم را بدون ضربه شروع و متوقف کند.
در عمل ظرفیت ترکیبی از بار استاتیک، بار دینامیکی و لحظه است. بار استاتیک جرم روی فیکسچر است. بار دینامیکی زمانی ظاهر می شود که قطعه بلند شود، نمایه شود یا متوقف شود. هر زمان که مرکز ثقل از محور چرخش منحرف شود، لحظه ظاهر می شود. دو قسمت میتوانند وزن یکسانی داشته باشند و به موقعیتدهندههای بسیار متفاوتی نیاز دارند، زیرا یکی فشرده است و دیگری یک جوش بلند و خارج از مرکز است.
برای خریداران، قانون عملی ساده است: به تنهایی از ستون تناژ خرید نکنید. بار نامی را در یک افست مرکز ثقل اعلام شده، گشتاور مجاز، محدوده سرعت در آن گشتاور و سیکل وظیفه را بخواهید. این چهار عدد بیشتر از یک نام مدل به شما می گویند.
با بار واقعی قطعه کار شروع کنید
با سنگین ترین قطعه کار معمولی شروع کنید، سپس ابزار، گیره ها و تکیه گاه های موقت را اضافه کنید. از وزن کاتالوگ قطعه به تنهایی استفاده نکنید. یک قاب ساخته شده ممکن است چند صد کیلوگرم از وسایل اضافه کند و یک بخش مخزن ممکن است بدون نازل، فلنج یا تکیه گاه داخلی وزن شود. در محاسبه ظرفیت باید از جرم دوار کامل استفاده شود.
به جای یک عدد از نقشه بار استفاده کنید. جرم، ابعاد کلی، فاصله مرکز ثقل از محور چرخش، و در بدترین حالت فاصله آویزان را ثبت کنید. اگر مرکز ثقل 300 میلی متر از مرکز جدول فاصله داشته باشد، لحظه واژگونی بار در آن افست ضرب می شود. آن لحظه، نه فقط جرم، بلبرینگ، میز و درایو را بار می کند.
یک نقطه شروع رایج خرید این است که بار جوشکاری معمولی را در 70 تا 80 درصد ظرفیت نامی یا کمتر از آن نگه دارید و بارهای مونتاژ یا ضربه را در محدوده اعلام شده سازنده نگه دارید. این جایگزینی برای محاسبه سازنده نیست، اما فضایی را برای خطاهای فیت آپ، اعوجاج جوش و تغییرات گاه به گاه ابزار باقی می گذارد.
گشتاور، مرکز ثقل و سرعت چرخش را با هم بررسی کنید
گشتاور محدودیت ظرفیتی است که خریداران اغلب آن را از دست می دهند. یک پوزیشنر می تواند باری را نگه دارد که نمی تواند با خیال راحت بچرخد. گشتاور مورد نیاز با افست مرکز ثقل، اصطکاک، شتاب و هر محور شیب افزایش می یابد. برای پوزیشنر میز، گشتاور شیب و گشتاور چرخش را جداگانه بررسی کنید. برای چرخاننده، بار غلتک و گشتاور محرک مورد نیاز برای چرخاندن پوسته را بررسی کنید.
سرعت چرخش نیز باید در قطر کار بررسی شود. سرعت جوش محیطی تقریبا π × قطر × دور در دقیقه است. برای پوسته با قطر 1 متر و سرعت جوش 300 میلی متر در دقیقه، چرخش مورد نیاز حدود 0.10 دور در دقیقه است. این بسیار کند است، بنابراین پوزیشنر باید در سرعت کم پایدار و قابل کنترل باشد، نه اینکه صرفاً قادر به حداکثر دور در دقیقه باشد. اگر کاتالوگ فقط حداکثر سرعت را فهرست می کند، حداقل سرعت کنترل شده و پایداری سرعت را در زیر بار بخواهید.
از این ترتیب استفاده کنید: جرم دوار را محاسبه کنید، مرکز ثقل را تعیین کنید، لحظه را محاسبه کنید، شتاب و گشتاور اصطکاک را تخمین بزنید، سپس نتیجه را با گشتاور نامی پوزیشنر در سرعت مورد نظر مقایسه کنید. اگر قطعه طولانی باشد، فاصله غلتک و قطر پوسته به اندازه جرم کل بر توزیع بار تأثیر می گذارد.
نوع Positioner را با Workflow مطابقت دهید
نوع مناسب آن است که اتصال جوش را در ارتفاع ایمن و پایدار نشان می دهد بدون اینکه اپراتور را مجبور به مبارزه با فیکسچر کند. ظرفیت و هندسه باید با هم بررسی شوند. یک میز گردان معمولی برای قطعات فشرده ای که می توانند در نزدیکی مرکز گیره شوند، کارآمد است. یک پوزیشنر دو ستونی یا نوع L مناسب کارهای افست یا بلند است که میز باید به قسمت برسد. یک روتاتور مناسب برای سیلندرهای بلند مناسب است که به جای آویزان شدن از میز، باید غلتک ها را روشن کنند.
| تایپ کنید | بهترین برای | بررسی ظرفیت |
|---|---|---|
| میز گردان معمولی | جوش های فشرده، قاب ها، فلنج ها | بار میز در مرکز ثقل، گشتاور شیب، کنترل سرعت پایین |
| دو ستونی یا نوع L | قطعات بلند یا افست با دسترسی به چند طرف | لحظه در دسترس کامل، سختی ستون، بارگذاری کف |
| روتاتور فیت آپ | پوسته های بلند، لوله ها و بخش های مخزن | بار غلتک، قطر پوسته، گشتاور محرک، مهار محوری |
برای کارهای روی میز، موارد موجود را بررسی کنید میزهای گردان پوزیشنر جوش با بارگذاری و پیکربندی یک میز معمولی 5 تنی اغلب برای فریم های کوچک تا متوسط کافی است، اما اگر مرکز ثقل دور از مرکز قرار گرفته باشد یا قسمت به گشتاور شیب زیاد نیاز داشته باشد.
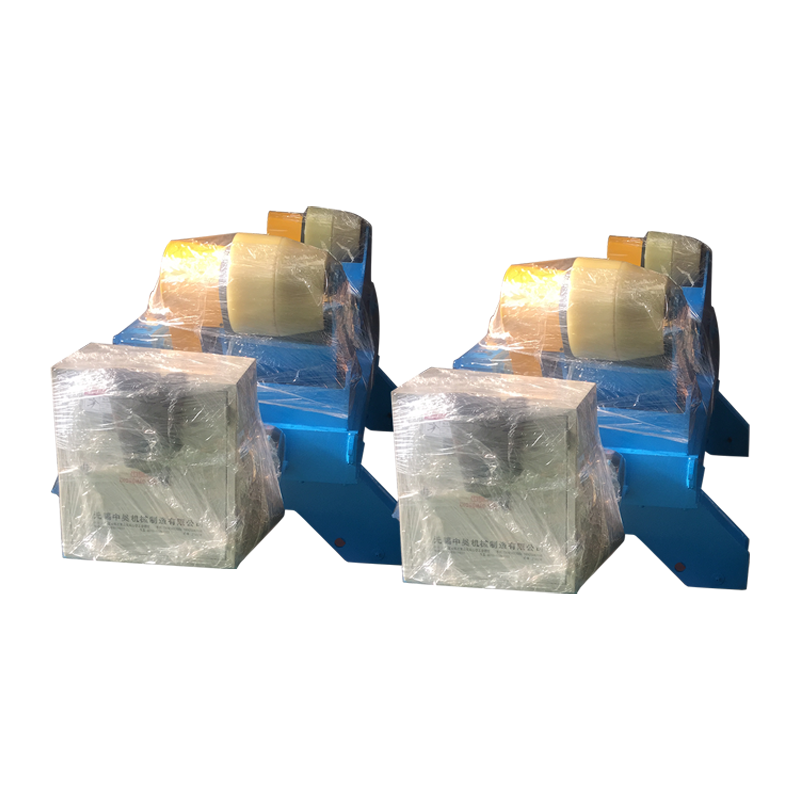
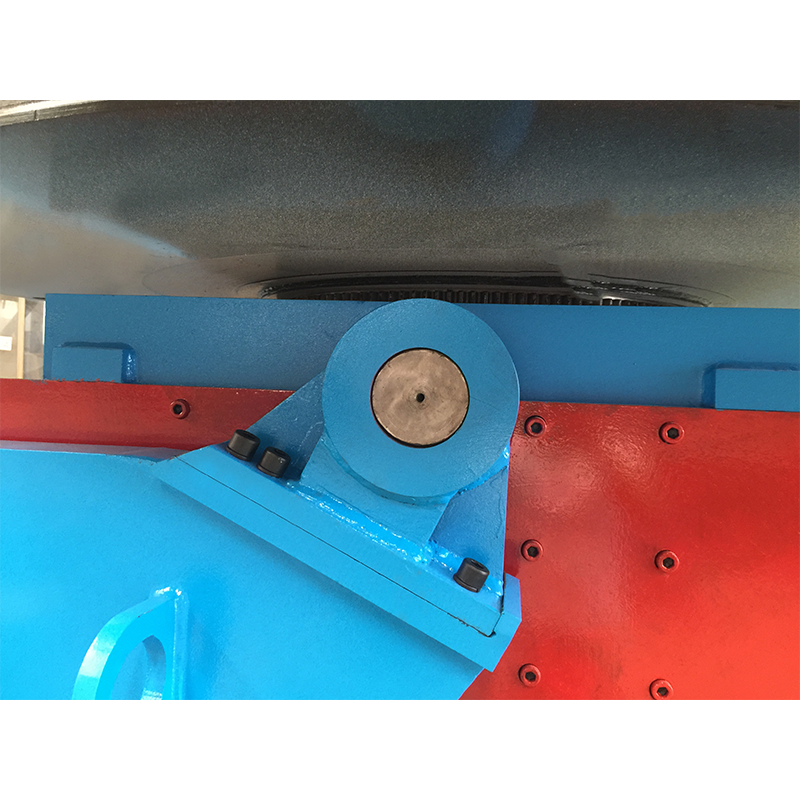 موقعیت جوش معمولی 5T برای قطعات متوسط تا سنگین موقعیتدهنده میز کج و چرخان 5 تنی با کنترل سرعت بدون پله، مناسب برای فریمهای کوچک تا متوسط زمانی که محدودیتهای بار و مرکز ثقل بررسی میشوند. مشاهده محصول →
هنگامی که قطعه طولانی است، نه فقط سنگین، از روتاتورها استفاده کنید
کار استوانهای بلند معمولاً روی یک روتاتور تعلق دارد، زیرا بار توسط غلتکها تقسیم میشود و جوش میتواند با سرعت پایدار چرخانده شود. موقعیتدهنده میز ممکن است به یک مشکل کنسول تبدیل شود. بررسی ظرفیت تغییر می کند: بار غلتک، قطر پوسته، مرکز ثقل در امتداد محور، و گشتاور محرک مورد نیاز برای غلبه بر اصطکاک و بیضی جزئی.
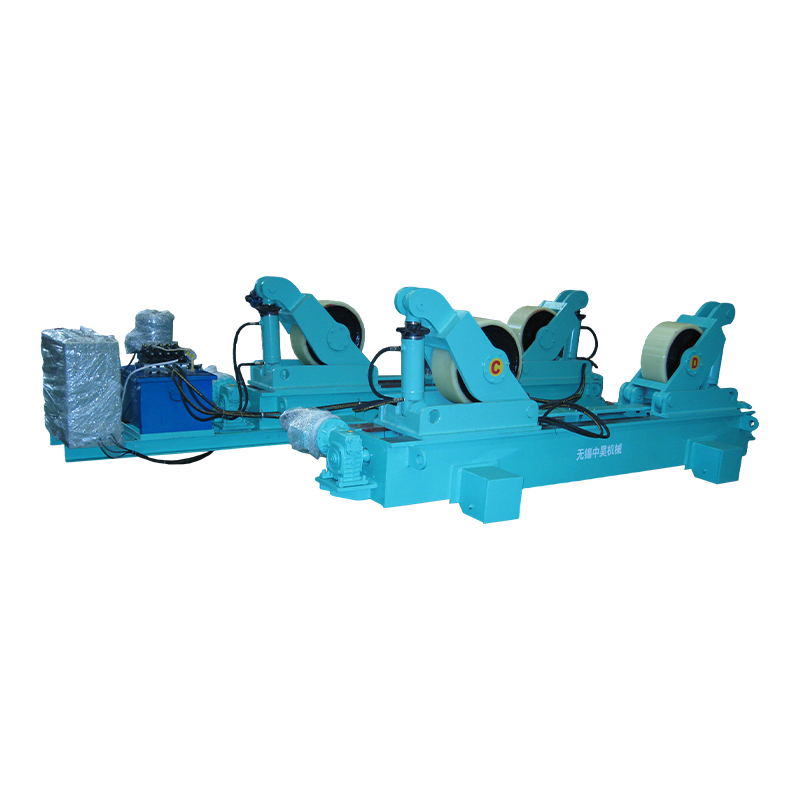
برای قسمت مخزن یا لوله، فاصله غلتکی و طول بدون پشتیبانی پوسته را تأیید کنید. اگر کار یک استوانه بلند است نه یک قطعه روی میز، مقایسه کنید روتورهای جوشکاری و قاب های غلتکی تراشکاری . سپس ترتیب درایو و غلتک را با پوسته واقعی مقایسه کنید.
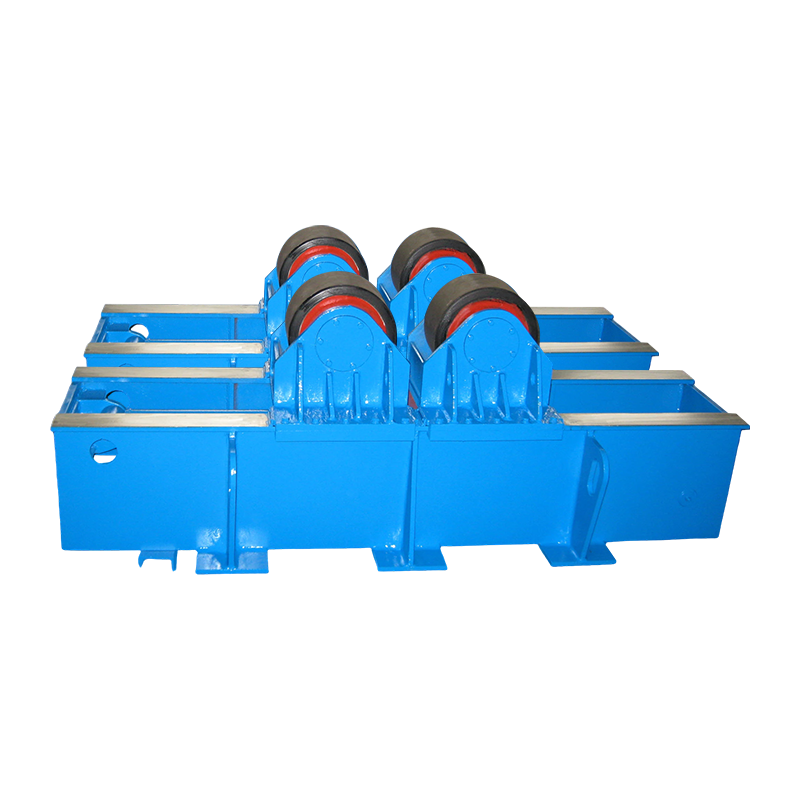
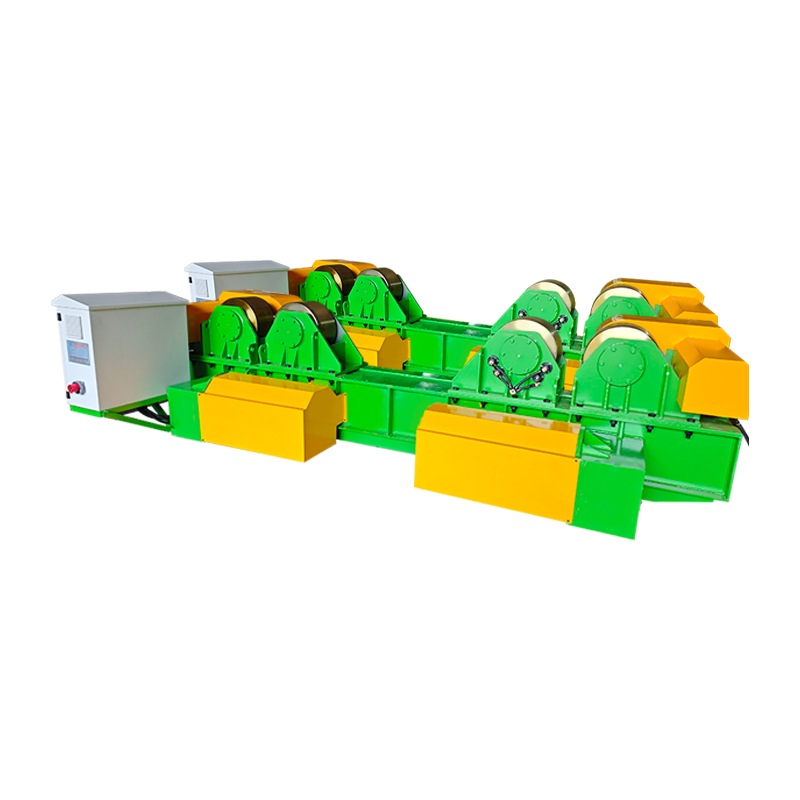
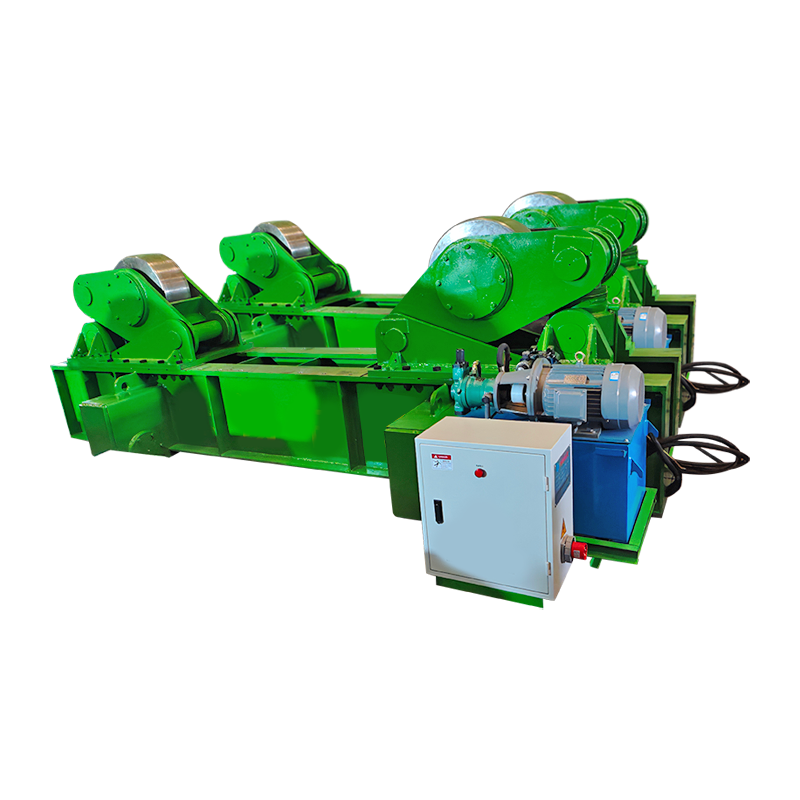
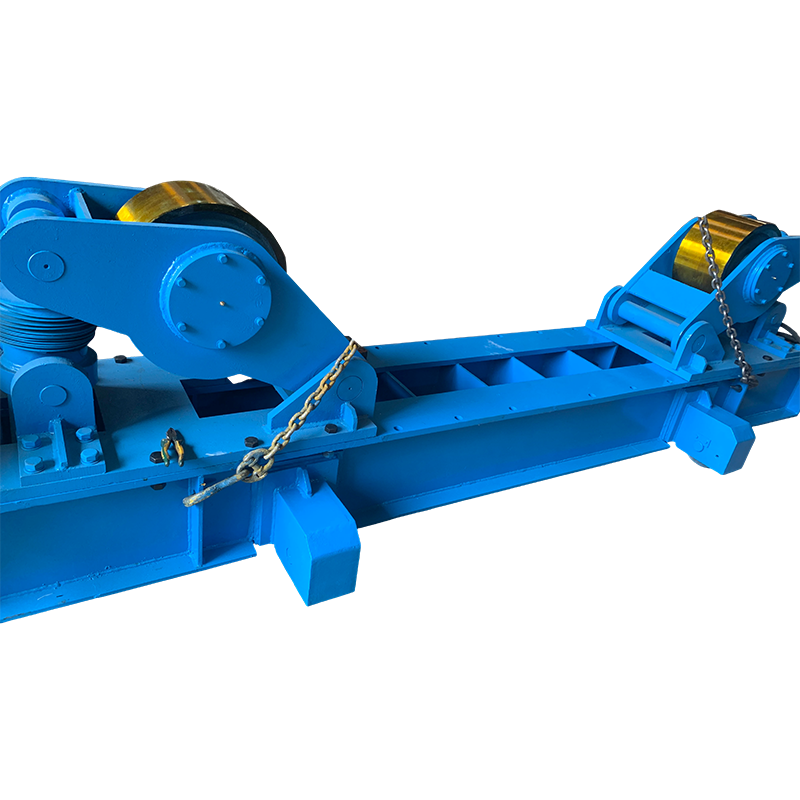 روتاتور جوشی 100T با حرکت ریل دستی یک روتاتور 100 تنی برای مونتاژ سیلندرهای متوسط به بزرگ، با حرکت ریل دستی و فاصله غلتکی قابل تنظیم برای پشتیبانی از جوشکاری پایدار درزهای محیطی و طولی. مشاهده محصول →
چرخه وظیفه، کنترلها و حاشیههای ایمنی را تأیید کنید
چرخه وظیفه تصمیم میگیرد که آیا موقعیتدهندهای که روی کاغذ مناسب به نظر میرسد، از تولید جان سالم به در میبرد یا خیر. ماشینی که برای نمایه سازی گاه به گاه رتبه بندی شده است با ماشینی که برای چرخش مداوم رتبه بندی شده است یکسان نیست. درجه بندی چرخه کاری یا ED، کارکرد موتور و اینورتر، رتبه ترمز و استارت های مجاز در ساعت را بخواهید. سلول جوشکاری که تقریباً پیوسته میچرخد، ممکن است نیاز به درایو و ترتیب خنککننده متفاوتی نسبت به یک ایستگاه فیتآپ داشته باشد که چند بار در هر شیفت ایندکس میکند.
کنترل ها باید با وظیفه اپراتور مطابقت داشته باشند. پدال های پا، کنترل های آویز، رابط از راه دور و چرخش هماهنگ با یک ستون جوشکاری بر زمان چرخه، ایمنی و کیفیت جوش تأثیر می گذارد. پوزیشنر باید بدون رانش موقعیت خود را حفظ کند، به آرامی شروع و متوقف شود و اجازه توقف اضطراری را بدون حرکت کنترل نشده بدهد.
- بار را در جابجایی واقعی مرکز ثقل بررسی کنید، نه فقط در تناژ نامی.
- محدوده سرعت، گشتاور در سرعت کم و پایداری سرعت تحت بار را تأیید کنید.
- چرخه کار، نوع ترمز و شروع های مجاز در ساعت را بررسی کنید.
- گیره، زمین، نگهبانی و دسترسی اضطراری را بررسی کنید.
- بارگذاری کف، فونداسیون، منبع تغذیه و فاصله بالابر را تأیید کنید.
چک لیست انتخاب عملی
از چک لیست زیر برای تبدیل یک نیاز مبهم به نقل قولی استفاده کنید که بتوان آن را به طور منصفانه مقایسه کرد. هدف این است که هر تامین کننده به سوالات فنی مشابه پاسخ دهد. برای کار ساده، یک واحد استاندارد ممکن است کافی باشد. برای کارهای مختلط یا سنگین، یک پوزیشنر سفارشی اغلب ارزانتر از تطبیق یک واحد استاندارد پس از تحویل است.
- هر خانواده قطعه کار و سنگین ترین بار معمولی، از جمله وسایل را فهرست کنید.
- مرکز ثقل و حداکثر افست را از محور چرخش علامت بزنید.
- فرآیند را تعریف کنید: موقعیت جوش، زاویه شیب، سرعت چرخش و چرخه کار.
- تست پذیرش را تنظیم کنید: تست بار، تست چرخش، بررسی سرعت و بررسی ایمنی.
- رابط را با ستون جوش، ربات یا سلول موجود تأیید کنید.
برای هندسه غیر معمول، نمودار بار و محاسبه گشتاور را با مظنه درخواست کنید. در محدوده WeldNice، میزهای گردان معمولی کارهای کوچک و متوسط را پوشش می دهند، در حالی که واحدهای سفارشی به قطعات سنگین یا افست می پردازند.
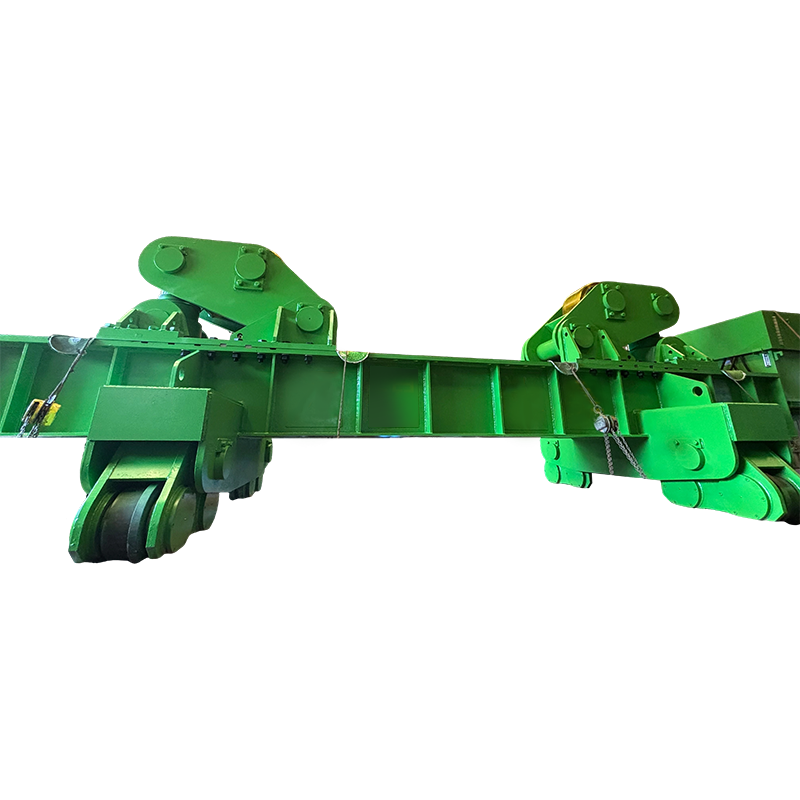
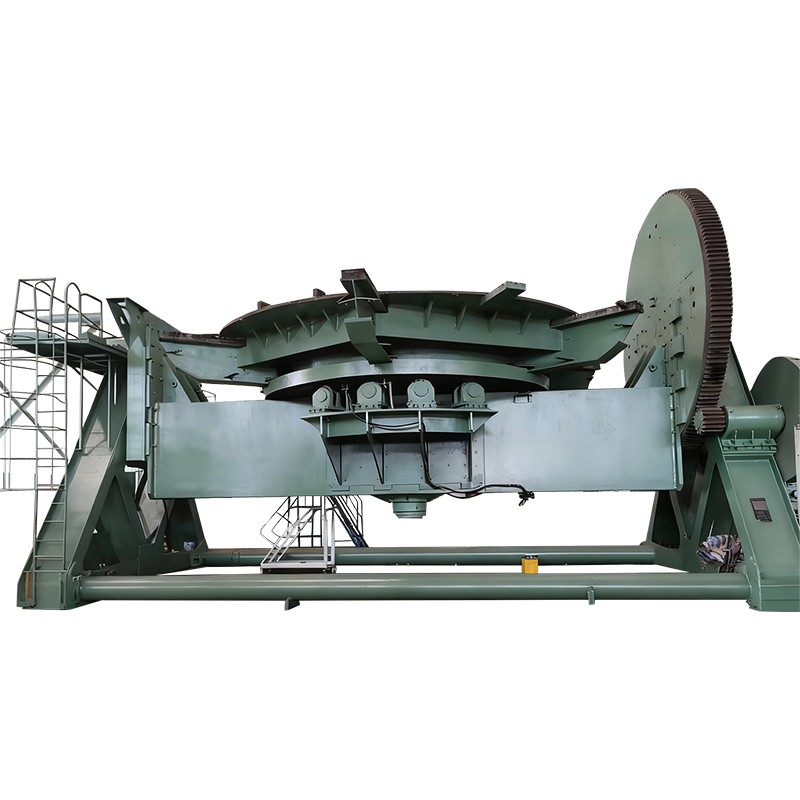 موقعیت جوش 300T برای قطعات کار استوانه ای سنگین یک سیستم موقعیت یابی 300 تنی با قاب های غلتکی خود تراز و قابل تنظیم با پیچ برای سیلندرهای با قطر بزرگ، با استفاده از غلتک های پلی اورتان و درایو با فرکانس متغیر برای چرخش پایدار. مشاهده محصول →
خطرات تدارکاتی که باید قبل از سفارش بررسی شوند
بزرگترین ریسک تدارکات، مقایسه قیمت ها بدون مقایسه مبنای ظرفیت است. یک واحد ارزانتر ممکن است از یک درایو کوچکتر، یک میز کوتاهتر یا یک مجموعه بلبرینگ سبکتر استفاده کند. از هر تامین کننده بخواهید که بار نامی را در یک افست مرکز ثقل تعریف شده، گشتاور مجاز، سرعت در آن گشتاور و سیکل کار را بیان کند. اگر آن اعداد گم شوند، نقل قول از نظر فنی قابل مقایسه نیست.
همچنین موارد حذف شده را تأیید کنید: ابزار، گیره ها، پیچ های پایه، حمل و نقل، راه اندازی، آموزش و قطعات یدکی. پوزیشنری که بدون چاک یا فیکسچر مناسب وارد میشود، میتواند صرفهجویی را از قیمت پایینتر دستگاه پاک کند. برای پروژه های صادراتی، قبل از ارسال، ولتاژ، فرکانس، کلاس حفاظت و زبان اسناد را بررسی کنید.
در نهایت در مورد آزمون قبولی به توافق برسید. تست چرخش بدون بار برای یک پوزیشنر سنگین کافی نیست. این آزمایش باید شامل بار نامی یا بار آزمایشی توافق شده، بررسی پایداری در سرعت پایین، بررسی ترمز و بازبینی دستگاه های ایمنی باشد.
سوالات متداول
چگونه ظرفیت پوزیشنر جوش مورد نیاز را محاسبه کنم؟
ابتدا کل جرم دوار را محاسبه کنید، سپس افست مرکز ثقل و گشتاور مورد نیاز برای چرخش، کج شدن یا توقف بار را اضافه کنید. این نتیجه را با بار و گشتاور نامی پوزیشنر در سرعت مورد نظر مقایسه کنید و یک حاشیه عملی برای تغییر ابزار و تناسب نگه دارید.
آیا تناژ بالاتر همیشه بهتر است؟
خیر. تناژ بالاتر می تواند هزینه، ارتفاع و بار کف را بدون بهبود جوش اضافه کند. انتخاب بهتر دستگاهی است که بار، مرکز ثقل، سرعت و چرخه کار را با حاشیه ایمن اما نه بیش از حد مطابقت دهد.
تفاوت بین ظرفیت بار و ظرفیت گشتاور چیست؟
ظرفیت بار، جرمی است که سازه و یاتاقان ها می توانند تحمل کنند. ظرفیت گشتاور تلاشی است که درایو و سازه می توانند منتقل کنند. یک ماشین میتواند بار را تحمل کند، اما اگر مرکز ثقل خیلی از محور دور باشد، نمیتواند آن را به آرامی بچرخاند.
چه زمانی باید به جای پوزیشنر صفحه گردان، روتاتور را انتخاب کنم؟
برای کارهای استوانه ای طولانی مانند مخازن، لوله ها و پوسته ها یک روتور انتخاب کنید زیرا غلتک ها قطعه را در طول آن نگه می دارند. برای قطعات فشرده ای که نیاز به شیب و چرخش حول محور میز دارند، یک میز گردان انتخاب کنید.
چه چیزی باید در قیمت ظرفیت گنجانده شود؟
مظنه باید شامل بار نامی، آفست مرکز ثقل مجاز، گشتاور، محدوده سرعت، چرخه وظیفه، نوع کنترل، محدوده ابزار، الزامات پایه و آزمون پذیرش باشد. بدون آن جزئیات، مقایسه قیمت ناقص است.