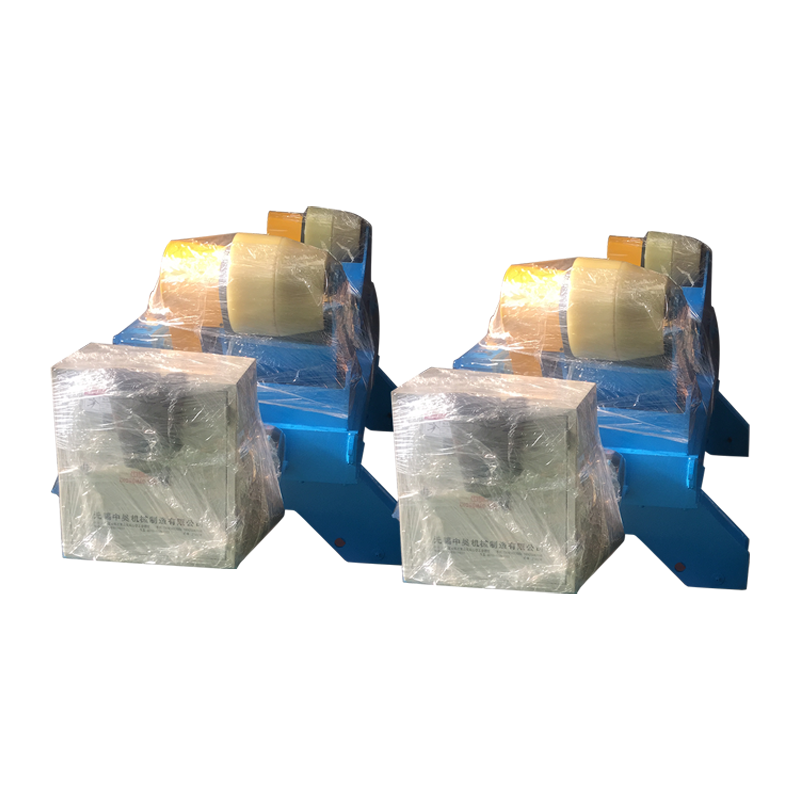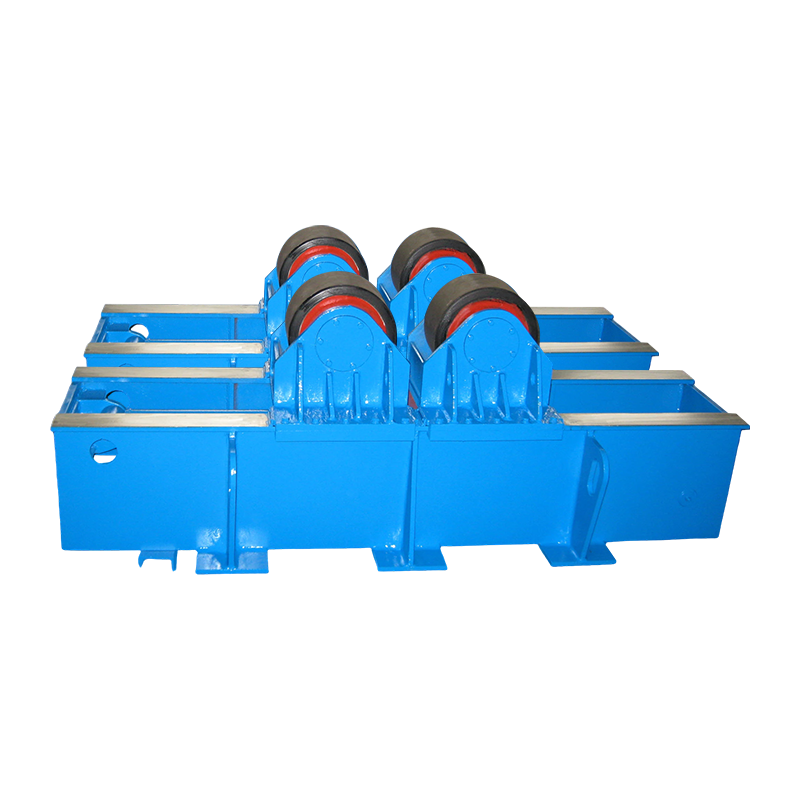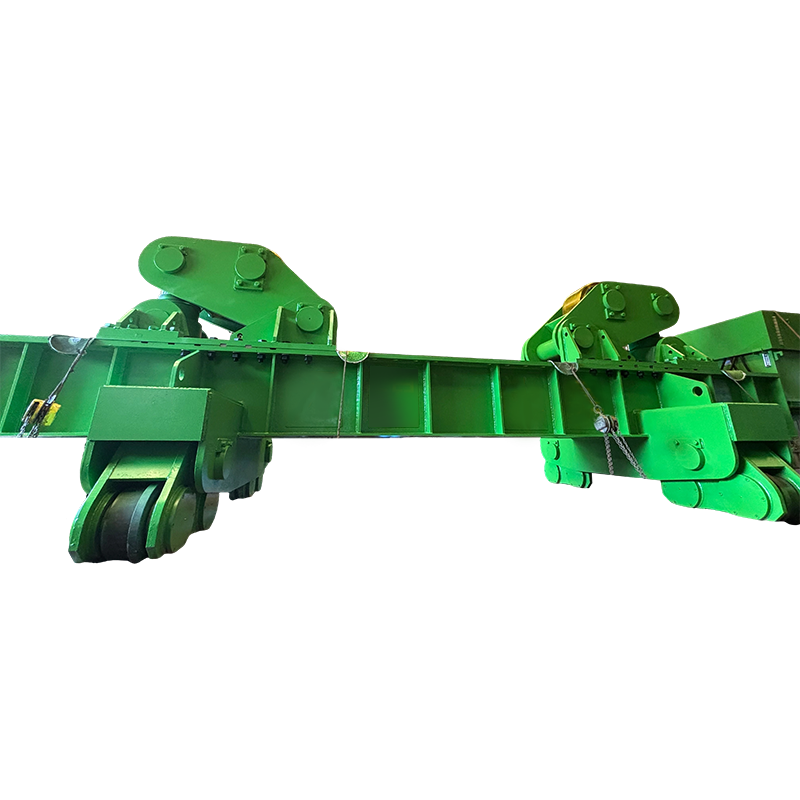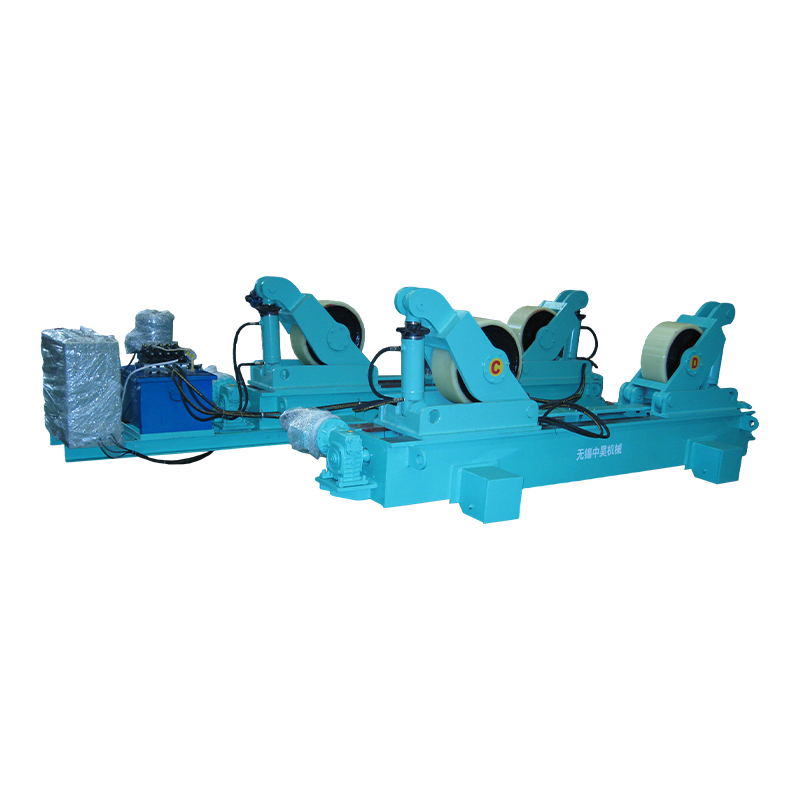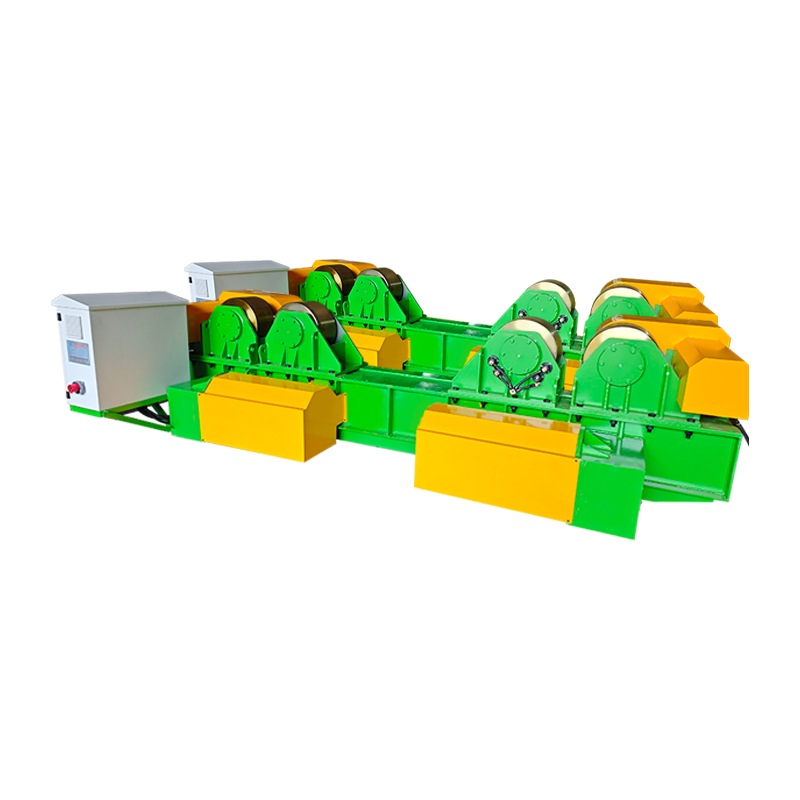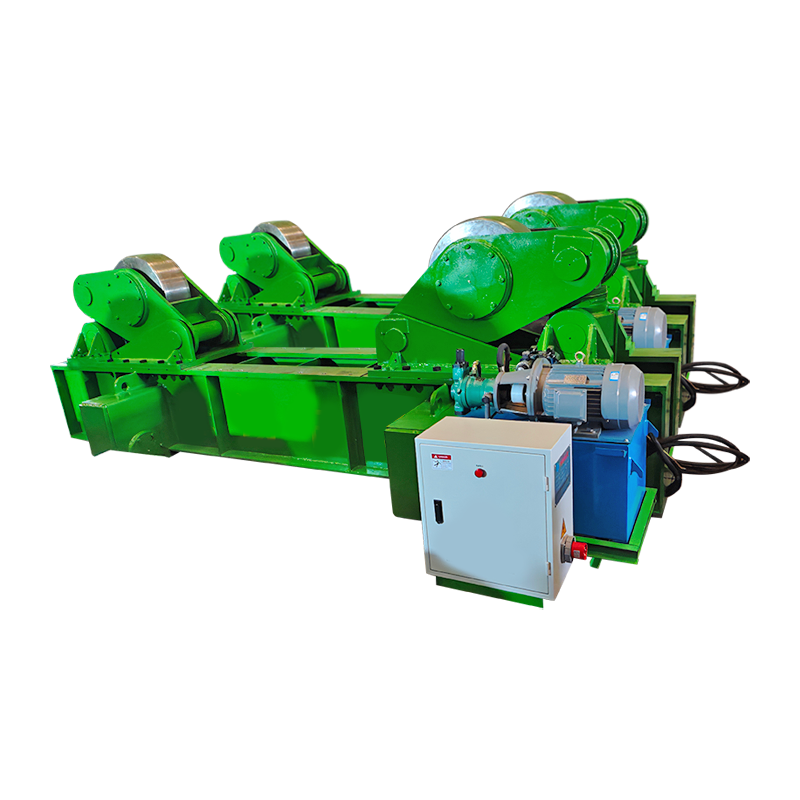
A روتاتور جوش لوله قطعات کار استوانه ای را زیر مشعل جوشکاری می چرخاند و به طور خودکار سرعت حرکت ایده آل را برای هر عبور حفظ می کند. طبق یک نظرسنجی بهره وری در سال 2023 توسط انجمن سازندگان و تولیدکنندگان، این ارتقا تکی می تواند زمان قوس الکتریکی را از زیر 20٪ به بیش از 60٪ برساند و نرخ رسوب را تا 300٪ افزایش دهد. مغازههایی که چرخش برقی را اتخاذ میکنند، به طور مداوم نقصهای کمتر، دوباره کاری کمتر و بازگشت سریع سرمایه را گزارش میکنند.
سرعت باز کردن قفل و سازگاری با روتاتور جوش لوله
استفاده از روتاتور جوش لوله، زمان چرخه را با چرخش خودکار کاهش می دهد، و امکان جوش های چند پاسی مداوم را بدون تغییر موقعیت اپراتور فراهم می کند. در نورد دستی لوله، یک جوشکار اغلب هر چند دقیقه یکبار متوقف می شود تا قطعه کار را تغییر دهد، که قوس را تکه تکه کرده و زمان واقعی جوشکاری را کاهش می دهد. اطلاعات به دست آمده از کتاب راهنمای جوشکاری انجمن جوش آمریکا نشان می دهد که چرخش دستی معمولاً زمان روشن شدن قوس الکتریکی را به 15 تا 25 درصد از ساعات شیفت محدود می کند. وقتی یک روتاتور جوش لوله زمان روشن شدن قوس به طور منظم از 60% فراتر می رود، به این معنی که فلز جوش بیشتری در هر شیفت بدون افزایش ساعات کار رسوب می کند.
تاثیر روی سرعت سفر به همان اندازه قابل اندازه گیری است. یک اتصال لوله 40 استاندارد 12 اینچی که به 35 دقیقه نورد دستی نیاز دارد را می توان در حدود 12 دقیقه با چرخاننده تنظیم شده روی 250 میلی متر در دقیقه تکمیل کرد. بیش از یک هفته تولید دو شیفتی، این تفاوت به صدها اتصال تکمیل شده اضافی تبدیل می شود. این ارقام با گزارش معیار سال 2023 انجمن سازندگان و تولیدکنندگان مطابقت دارد که نشان میدهد فروشگاههای کشتیهای سایز متوسط از روتورهای جوشکاری اثربخشی کلی تجهیزات را 28 درصد در سه ماهه اول اجرا بهبود بخشید.
تطبیق ظرفیت بار و قطر لوله: مقایسه مستقیم
رتبه بار محموله مستقیماً تعیین میکند که یک روتاتور چه کارهایی را میتواند انجام دهد و فراتر از این حد منجر به فرسودگی موتور یا فرسودگی شعاعی بیش از حد میشود. هر روتاتور جوش لوله حول یک محدوده وزن و قطر پاکت خاص طراحی شده است. واحدی که برای 1 تن درجه بندی شده است، می تواند لوله های 2 تا 12 اینچی را حمل کند، در حالی که یک مجموعه 20 تنی کشتی هایی با قطر بیش از 60 اینچ را حمل می کند. انتخاب یک روتاتور با حداقل 25 درصد ظرفیت اضافی بالاتر از سنگین ترین قطعه کار برنامه ریزی شده، عمر مفید را افزایش می دهد و دقت چرخشی را حفظ می کند.
| ظرفیت بار (تن) | محدوده قطر لوله معمولی (اینچ) | قدرت موتور (کیلو وات) | حداکثر سرعت چرخش (در دقیقه) |
|---|---|---|---|
| 1 | 2-12 | 0.37 | 190 |
| 3 | 4 - 24 | 0.75 | 250 |
| 5 | 6-36 | 1.1 | 300 |
| 10 | 12-48 | 2.2 | 380 |
| 20 | 24 - 72 | 3.7 | 450 |
A روتاتور جوش لوله با وزن 5 تن می تواند لوله 36 اینچی با ضخامت دیواره 0.5 اینچ را تحمل کند، مشروط بر اینکه وزن قطعه کار از 10000 پوند تجاوز نکند. تجاوز از حد بار باعث لغزش بین غلتک های محرک و سطح لوله می شود و در نتیجه سرعت چرخش ناهموار و عیوب جوش مانند پروفیل های تکان دهنده مهره ها ایجاد می شود. بسیاری از سازندگان یک واحد 1 تنی برای لوله کشی با سوراخ کوچک و یک مجموعه 10 تنی جداگانه برای مخازن تحت فشار برای جلوگیری از اضافه بار نگه می دارند.
خود تراز در مقابل روتاتورهای معمولی: کدام طراحی متناسب با گردش کار شما است
روتاتورهای خود تراز به طور خودکار تغییرات قطر را جبران می کنند و زمان راه اندازی را تا 50٪ در تولید دسته ای مخلوط کاهش می دهند. یک متعارف روتاتور جوش لوله از چرخ های ثابتی استفاده می کند که فاصله آنها باید به صورت دستی برای هر قطر لوله تنظیم شود. در مقابل، یک مدل خود تراز، کالسکههای غلتکی را میچرخاند تا به محض پایین آمدن قطعه کار با آن مطابقت داشته باشند. این انطباق مکانیکی نیاز به موقعیت یابی آزمون و خطا را از بین می برد.
روتاتور غلتکی ثابت معمولی
- هزینه خرید کمتر، معمولاً 20 تا 30 درصد کمتر از یک واحد خود تراز
- تنظیم دستی برای هر تغییر قطر مورد نیاز است
- ایده آل برای دورهای طولانی قرقره های لوله های یکسان
- روش ساده تر تعویض غلتک
- قاب پایه سنگینتر اغلب در برابر برخورد خشنتر مقاومت میکند
روتاتور جوش لوله خود تراز
- به طور خودکار لوله ها را از 2 اینچ تا حداکثر قطر می گیرد
- راه اندازی چند ثانیه طول می کشد و زمان تغییر را به نصف کاهش می دهد
- تماس غلتکی ثابت باعث کاهش خروجی زیر 0.02 اینچ می شود
- در ساخت با مخلوط بالا و حجم کم عملکرد خوبی دارد
- سرمایه گذاری اولیه بالاتر، اما ROI در طی 6 تا 8 ماه در کارگاه های معمولی
در یک مطالعه زمان مقایسه ای در شش تأسیسات ساخت، یک خود همسویی روتاتور جوش لوله هنگام جابجایی بین لوله های 8 اینچی و 20 اینچی به طور متوسط 11 دقیقه در هر راه اندازی صرفه جویی می شود. بیش از 50 تعویض در هفته، این زمان صرفه جویی به بیش از 9 ساعت در دسترس بودن قوس اضافی می رسد که برای جوش دادن 15 تا 20 اتصال با سوراخ متوسط کافی است.
سود کیفیت جوش: کاهش عیوب با چرخش مداوم
چرخش ثابت به طور قابل توجهی عیوب جوش مانند عدم ذوب و زیر برش را کاهش می دهد، با مطالعات نشان می دهد که تا 40٪ کاهش در نرخ کار مجدد را نشان می دهد. وقتی یک روتاتور جوش لوله سرعت سطح ثابت را حفظ می کند، قوس جوش بدون شتاب یا کاهش ناگهانی در لبه جلویی حوضچه باقی می ماند. این پایداری از دور سرد، نفوذ ناسازگار و دهانههای استاپ-شروع که در هنگام تغییر موقعیت دستی ظاهر میشوند، جلوگیری میکند.
یک مقاله فنی در سال 2022 که در ژورنال جوشکاری منتشر شد، نرخ کار مجدد را در 1200 اتصال لوله محیطی ثبت کرد. اتصالات جوش داده شده با برق روتاتور جوش لوله نرخ عیب 3.4٪ را در مقایسه با 5.8٪ برای اتصالات چرخشی دستی نشان داد. کاهش 40 درصدی مستقیماً به کاهش هزینه های سنگ زنی، گود زدن و بازرسی مجدد منجر می شود و تقریباً 18 دلار به ازای هر مفصل در یک محیط نرخ کار کاملاً سنگین 65 دلار در ساعت صرفه جویی می کند.
گرمای ورودی نیز یکنواخت تر می شود. با چرخش دستی، جوشکارها اغلب برای تنظیم وضعیت خود مکث می کنند، که باعث ایجاد گرما می شود و به طور بالقوه خواص منطقه تحت تأثیر حرارت را تغییر می دهد. یک پاس روتاتور، دمای بینگذر را در یک پنجره ± 25 درجه فارنهایت نگه میدارد، که به حفظ مقادیر چقرمگی Charpy V-notch مورد نیاز ASME B31.3 کمک میکند. دستیابی به ثبات در این سطح با چرخش دستی بسیار دشوار است.
ادغام روتاتور جوش لوله در سلول های خودکار
جفت کردن یک روتاتور جوش لوله با یک ستون و دستکاری کننده بوم، یک ایستگاه جوشکاری محیطی کاملاً خودکار ایجاد می کند و طبق مطالعات موردی صنعت، هزینه مستقیم نیروی کار را تا 60٪ کاهش می دهد. روتاتور چرخش را کنترل می کند در حالی که دستکاری کننده سر جوش را در نقطه و زاویه بهینه قرار می دهد. آنها با هم به یک اپراتور اجازه می دهند تا چندین ایستگاه را به طور همزمان نظارت کند.
یک چیدمان سلولی خودکار معمولی 10 تن را قرار می دهد روتاتور جوش لوله بین دو مجموعه بیکار، با یک ستون دستکاری که از بالا سر جوشکاری قوس الکتریکی زیر آب را تغذیه می کند. هنگامی که اپراتور لوله را بارگذاری می کند و توالی را آغاز می کند، روتاتور با سرعت از پیش تعیین شده می چرخد، دستکاری کننده یک افست ثابت را حفظ می کند و کل اتصال در یک چرخه بدون وقفه جوش داده می شود. دادههای یک کارخانه ساخت سنگین در روتردام نشان داد که این پیکربندی خروجی مشترک روزانه را از 14 به 38 در بخشهای برج بادی 48 اینچی افزایش میدهد، در حالی که خطاهای مرتبط با خستگی جوشکار را به نزدیک به صفر کاهش میدهد.
حتی بدون اتوماسیون کامل، الف روتاتور جوشکاری مجهز به سرعت سنج دیجیتال و آویز از راه دور به جوشکار اجازه می دهد تا سرعت را از فاصله ایمن تنظیم کند. نشان داده شده است که این ارتقا ساده امتیازات ظاهر جوش را تا 22 درصد در ممیزی مشتری بهبود می بخشد، زیرا اپراتور می تواند به رفتار گودال بدون شکستن پایداری قوس واکنش نشان دهد.
مزایای ایمنی و ارگونومی
حذف رول دستی لوله، صدمات اسکلتی عضلانی را تا 70 درصد کاهش می دهد و از تصادفات نقطه ای جلوگیری می کند. چرخاندن دستی یک لوله سنگین با آچار زنجیری یا با دست فشار شدیدی بر شانه ها، پشت و مچ دست وارد می کند. گزارشهای آسیبدیدگی اداره ایمنی و بهداشت شغلی (OSHA) نشان میدهد که جابجایی و موقعیتیابی لوله تقریباً 18 درصد از رگ به رگ شدنها و کشیدگیهای ثبتشده در کارگاههای ساخت سازه را تشکیل میدهد. معرفی الف روتاتور جوش لوله نیاز به آن تلاش فیزیکی را به طور کامل برطرف می کند.
علاوه بر این، یک روتاتور اپراتور را خارج از منطقه رول فوری نگه می دارد. در روشهای دستی، کارگران اغلب در نزدیکی زنجیر یا زنجیر چرخان میایستند و خطرات نقطهای را ایجاد میکنند. با یک روتاتور جوش لوله درایو و غلتکهای بیحرکتی محافظت میشوند و اپراتور حرکت را از طریق یک سوئیچ مرده کنترل میکند که با رها شدن فوراً چرخش را متوقف میکند. این ویژگیها همراه با روشهای مناسب قفل کردن/تاگوت، به کاهش 55 درصدی صدمات دستی قابل ثبت طی یک دوره دو ساله در فروشگاه مخازن تحت فشار تگزاس کمک کردند، همانطور که در بررسی ایمنی داخلی فروشگاه گزارش شده است.
روش های تعمیر و نگهداری که عمر روتاتور را افزایش می دهد
بازرسی معمولی غلتک های محرک و روغن کاری یاتاقان ها می تواند فاصله سرویس روتاتور جوش لوله را دو برابر کند. حتی روتاتورهای مقاوم نیز از سایش تدریجی رنج می برند، اما یک برنامه منظم تعمیر و نگهداری، دقت چرخش را محکم نگه می دارد و از خرابی پرهزینه جلوگیری می کند. مراحل زیر که از دفترچه راهنمای خدمات تجهیزات استخراج شده اند، بیشترین تاثیر را دارند.
- سطوح غلتک را هر هفته بازرسی کنید. غلطک های پلی یورتان فرسوده یا گود شده باعث لرزش و فرسودگی می شوند. زمانی که لکه تماسی نقاط مسطح با عرض بیشتر از 4 میلی متر را نشان می دهد غلتک ها را تعویض کنید.
- یاتاقان های درایو هر 200 ساعت کارکرد. از گریس EP2 مبتنی بر لیتیوم استفاده کنید و گریس قدیمی را از طریق اتصالات تمیز کنید تا گریس تمیز ظاهر شود. روان کننده آلوده عامل اصلی خرابی زودرس یاتاقان ها است روتاتور جوشکاری درایوها
- تراز بین درایو و مجموعه بیکار را بررسی کنید. ناهماهنگی بیش از 1/16 اینچ در هر فوت طول لوله، نیروهای جانبی ایجاد می کند که یاتاقان ها را اضافه بار می کند و راندمان موتور را کاهش می دهد. ابزارهای تراز لیزری می توانند این را در کمتر از ده دقیقه بررسی کنند.
- کابینت های برق را ماهانه تمیز کنید. دود جوش و گرد و غبار آسیاب به محفظه های VFD نفوذ می کند و باعث گرم شدن بیش از حد می شود. دمش هوای فشرده تمیز و تعویض فیلتر کنترل سرعت ثابت را حفظ می کند.
- قرعه کشی آمپر را به صورت دوره ای ضبط کنید. افزایش ناگهانی جریان موتور معمولاً نشان دهنده اتصال غلتک یا خرابی بلبرینگ است. یک خط مبنا را در هنگام نصب تنظیم کنید و برای بررسی هر گونه افزایش بالای 15 درصد را علامت گذاری کنید.
فروشگاههایی که این مراحل را دنبال میکنند، میانگین فاصله خدمات بدون مشکل 18 تا 24 ماه را برای خود گزارش میدهند روتاتور جوش لولهs ، در مقایسه با 9 تا 12 ماه در تاسیساتی که فقط تعمیرات واکنشی را انجام می دهند. این تفاوت اغلب برابر است با یک بازسازی عمده کمتر در سال، که باعث صرفه جویی 3000 تا 7000 دلار در قطعات و نیروی کار می شود.
سوالات متداول در مورد روتاتورهای جوش لوله
روتاتور جوش لوله برای چه مواردی استفاده می شود؟
A روتاتور جوش لوله برای چرخاندن قطعات کار استوانهای مانند لولهها، مخازن تحت فشار و بخشهای برج باد با سرعت کنترلشده در حین جوشکاری استفاده میشود. قطعه کار را روی غلتکهای برقی نگه میدارد تا جوشکار یا مشعل خودکار بتواند فلز پرکننده را به طور مداوم در اطراف محیط بدون توقف در موقعیت قرار دهد.
چگونه ظرفیت روتاتور جوش لوله مناسب را انتخاب کنم؟
a را انتخاب کنید روتاتور جوش لوله با رتبه بار حداقل 25٪ بالاتر از سنگین ترین مجموعه ای که قصد دارید جوش دهید. همچنین محدوده حداقل و حداکثر قطر را بررسی کنید: غلتک ها باید تماس محکمی داشته باشند بدون اینکه لوله خیلی پایین در گهواره قرار گیرد. واحدی که خیلی کوچک باشد می لغزد. یکی که خیلی بزرگ است انرژی و سرمایه را هدر می دهد.
آیا روتاتور جوش لوله می تواند قطعات کار غیر گرد را اداره کند؟
یک استاندارد روتاتور جوش لوله برای مقاطع استوانه ای طراحی شده است. اشکال مربع یا مستطیل باعث تماس و لرزش ناهموار غلتک می شود. برای اجزای غیر گرد، یک پوزیشنر با یک صفحه یا یک دستکاری چند محوره انتخاب بهتری است. برخی از چرخاننده های خود تراز می توانند بیضی اندکی را در خود جای دهند، اما بهترین نتایج نیاز به گرد بودن در 1٪ از قطر اسمی دارند.
چه تعمیراتی از نوسان سرعت جلوگیری می کند؟
نوسان سرعت در a روتاتور جوشکاری معمولاً به غلطک های فرسوده، روانکاری ناکافی یا رانش پارامتر VFD بازمی گردد. تمیز کردن منظم سطح غلتک، گریس کاری یاتاقان ها هر 200 ساعت و تنظیم مجدد تنظیمات PID درایو اکثر تناقضات سرعت را از بین می برد. اگر نوسان ادامه داشت، کوپلینگ رمزگذار و محافظ کابل موتور را از نظر نویز الکتریکی بررسی کنید.