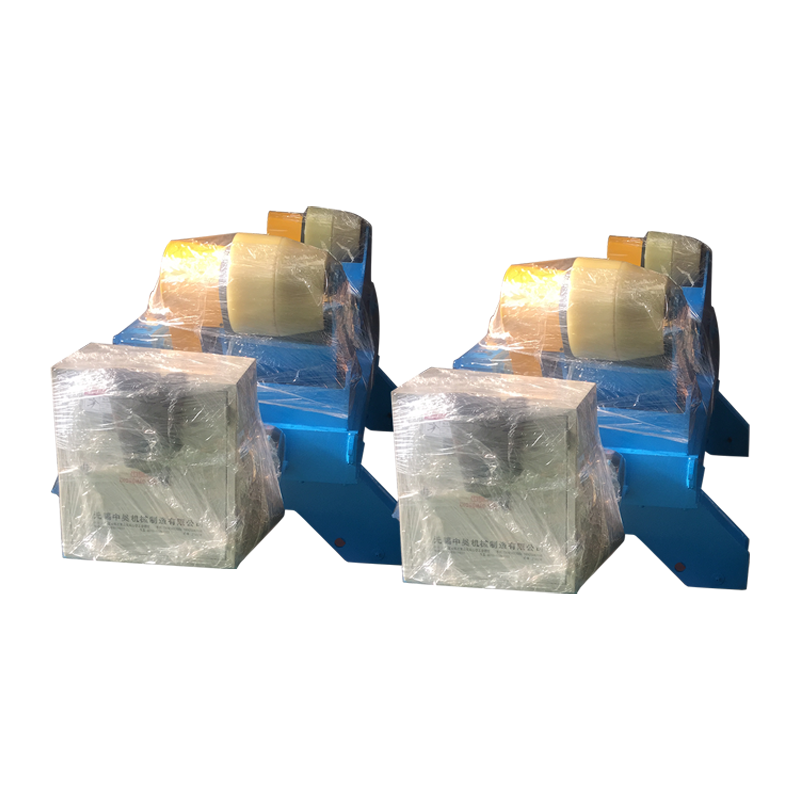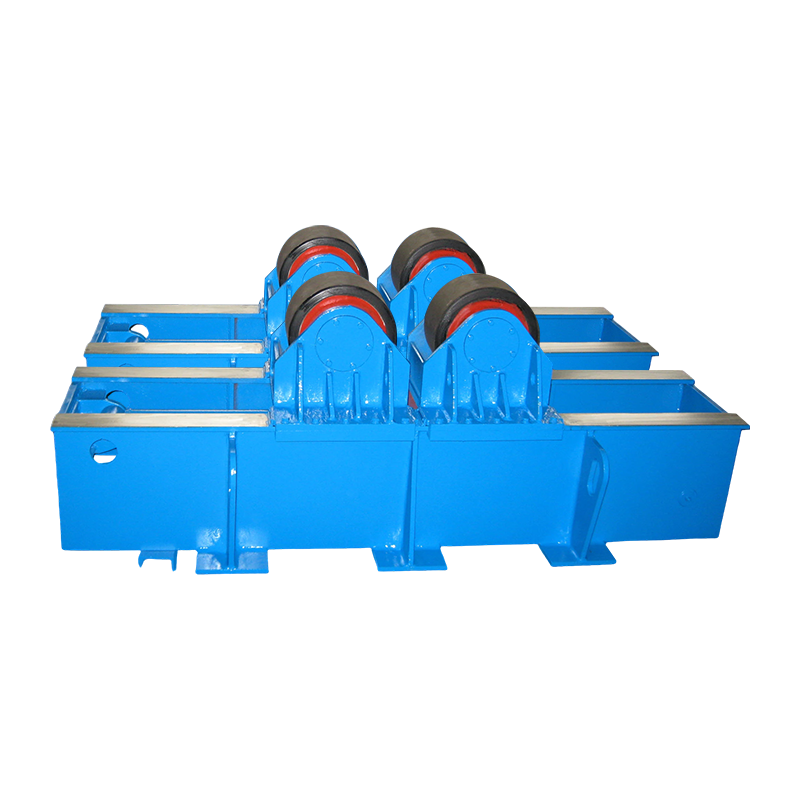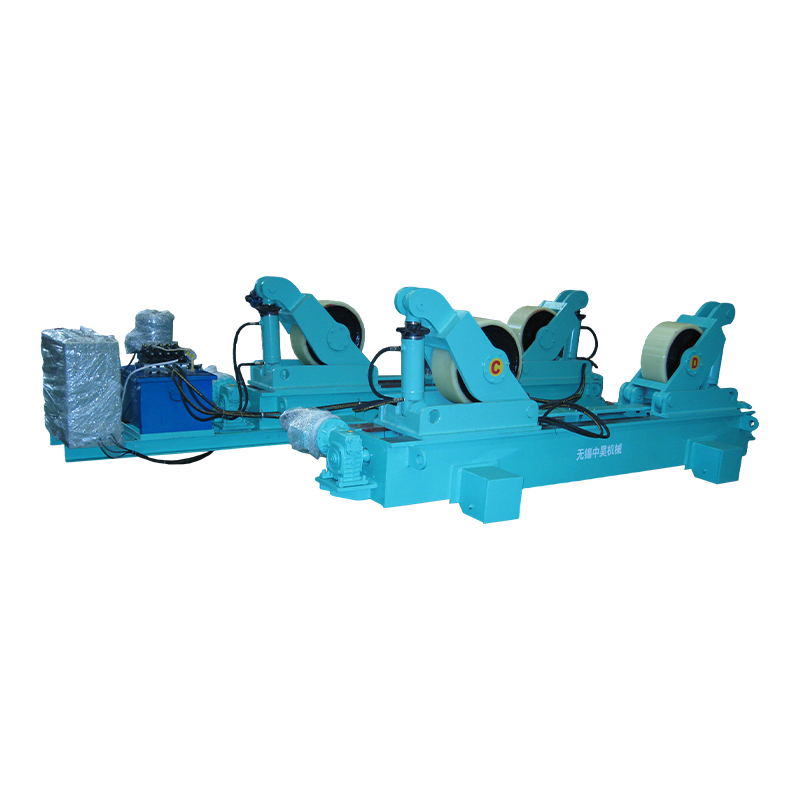
A موقعیت دهنده جوش لوله یک وسیله دوار موتوری است که قطعه کار لوله را با سرعت و زاویه کنترل شده نگه می دارد و می چرخاند تا جوشکار بتواند موقعیت بهینه جوشکاری صاف یا افقی را در کل اتصال حفظ کند، نه اینکه خود یا لوله را به صورت دستی تغییر مکان دهد. به جای جوشکاری در بالای سر، عمودی یا اطراف یک لوله ثابت - موقعیت هایی که زمان قوس الکتریکی را کاهش می دهد، نرخ عیب را افزایش می دهد و باعث خستگی جوشکار می شود - پوزیشنر به طور مداوم لوله را می چرخاند تا حوضچه جوش فعال همیشه در قابل کنترل ترین موقعیت قرار گیرد: موقعیت صاف ساعت 12 یا 1 تا 2.
بر اساس یک مطالعه بهره وری در سال 2024 توسط انجمن جوشکاری آمریکا (AWS) ، جوشكاران با استفاده از پوزيشنر جوش لوله دست پيدا مي كنند 40 تا 65 درصد نرخ رسوب بالاتر در مقایسه با جوشکاری تمام موقعیت لوله دستی، در حالی که نرخ عیب جوش را تا حد کاهش می دهد 55% . بازار جهانی موقعیت ساز جوشکاری ارزش گذاری شد 620 میلیون دلار در سال 2024 و پیش بینی می شود به آن برسد 1.1 میلیارد دلار تا سال 2031 با CAGR 8.6% (منبع: MarketsandMarkets، 2025)، که ناشی از رشد زیرساخت های خط لوله، ساخت مخازن تحت فشار و سیستم های جوشکاری خودکار است.
نحوه عملکرد دستگاه جوش لوله
یک موقعیتدهنده جوش لوله با بستن لوله به یک پایه چرخشی که توسط یک موتور با سرعت متغیر هدایت میشود، کار میکند و به جوشکار این امکان را میدهد که مشعل را ثابت نگه دارد در حالی که لوله در زیر آن با سرعت حرکت دقیقاً منطبق میچرخد. این به طور اساسی هندسه جوشکاری را از یک مسئله پیچیده فضایی سه بعدی به یک جوش ساده با موقعیت مسطح دو بعدی تغییر می دهد.
قطعات مکانیکی هسته
- هدستاک (یونیت محرک) - سمت موتوری که لوله را گرفته و می چرخاند. شامل گیربکس، موتور (معمولاً سروو AC یا DC با سرعت متغیر) و چاک یا صفحه صفحه. هدستاک حداکثر گشتاور، محدوده دور در دقیقه و قابلیت شیب پوزیشنر را تعیین می کند.
- Tailstock (واحد پشتیبانی) - انتهای تکیه گاه غیرفعال که انتهای مخالف لوله را نگه می دارد و از افتادگی و لرزش در لوله های طولانی تر یا سنگین تر جلوگیری می کند. دمپایی در امتداد ریل یا تخت می لغزد تا طول لوله های مختلف را در خود جای دهد.
- چاک یا صفحه صورت - رابط چنگ زدن بین پوزیشنر و لوله. چاک های سه فک برای لوله گرد استفاده می شود. صفحات صورت با بازوهای گیره قابل تنظیم، انتهای فلنجی، اشکال نامنظم یا قطرهای بسیار بزرگ را کنترل می کنند.
- کنترل کننده سرعت - یک درایو با فرکانس متغیر (VFD) یا کنترل کننده تریستور که سرعت چرخش را بر حسب دور در دقیقه تنظیم می کند. جوشکار با سرعت چرخشی شماره گیری می کند که با سرعت حرکت جوشکاری مورد نیاز برای فرآیند انتخابی و نرخ تغذیه سیم مطابقت دارد.
- مکانیزم شیب - در مدلهای پوزیشنر کج، یک موتور ثانویه یا مکانیزم چرخ دنده حلزونی کل محور چرخش را کج میکند و این امکان را فراهم میکند که جوشهای فیله روی فلنجهای لوله و اتصالات T در زاویه بهینه ۴۵ درجه قرار گیرند.
محاسبه سرعت چرخش
تنظیم سرعت چرخش صحیح، حیاتی ترین پارامتر عملیاتی برای موقعیت ساز جوش لوله است. RPM مورد نیاز از سرعت حرکت جوشکاری هدف و دور لوله محاسبه می شود:
دور در دقیقه = سرعت سفر (میلی متر در دقیقه) / (قطر بیرونی لوله پی x (میلی متر))
به عنوان مثال، برای جوشکاری یک لوله OD 168 میلیمتری (6 اینچی) با فرآیند GMAW با سرعت حرکت هدف 400 میلیمتر در دقیقه: 400 / (3.14159 x 168) = تقریبا 0.76 دور در دقیقه . اکثر پوزیشنرهای جوشکاری لوله محدوده سرعت 0.1-5 RPM را پوشش می دهند، با مدل های CNC درجه یک که 0.01-10 RPM را برای کاربردهای جوشکاری میکرو تا کاربردهای قوس زیر آب با رسوب بالا ارائه می دهند.
کدام نوع از موقعیت گیر جوش لوله موجود است؟
پوزیشنرهای جوش لوله در پنج پیکربندی اصلی موجود هستند که هر کدام برای ترکیب متفاوتی از اندازه لوله، نوع اتصال، حجم تولید و بودجه مناسب هستند. انتخاب نوع اشتباه رایج ترین و پرهزینه ترین اشتباه در تهیه پوزیشنر است.
1. Headstock-Tailstock (H-T) Positioner
پیکربندی headstock-tailstock رایجترین نوع موقعیتدهنده جوش لوله برای کارگاههای ساخت است که لولههایی از 50 میلیمتر تا بیش از 1200 میلیمتر OD و طولهای تا 12 متر یا بیشتر را حمل میکند. لوله بین پایه محرکه و دم کشویی که روی یک ریل پایه مشترک قرار می گیرد، پشتیبانی می شود. این ترتیب افتادگی لوله را از بین می برد و امکان چرخش پایدار در RPM بسیار پایین با لوله های سنگین را فراهم می کند. ظرفیت بار معمولی بسته به مدل از 500 کیلوگرم تا 20000 کیلوگرم متغیر است.
2. جایگاه گردان (میز چرخشی).
پوزیشنر صفحه گردان مجموعه لوله را روی یک سطح میز افقی یا کج می چرخاند و آن را برای قرقره های لوله کوتاه، مجموعه های فلنجی و جوش های لوله به فلنج ایده آل می کند. میز معمولاً 0 تا 135 درجه کج میشود و به اتصال اجازه میدهد بدون توجه به جهت اصلی، در موقعیت صاف یا نورد افقی ارائه شود. ظرفیت بارگیری 50 تا 5000 کیلوگرم رایج است، که باعث می شود صفحه گردان برای قطر لوله های کوچک تا متوسط تا حدود 600 میلی متر همه کاره باشد.
3. روتاتور لوله (مجموعه رول / موقعیت گیر غلتکی)
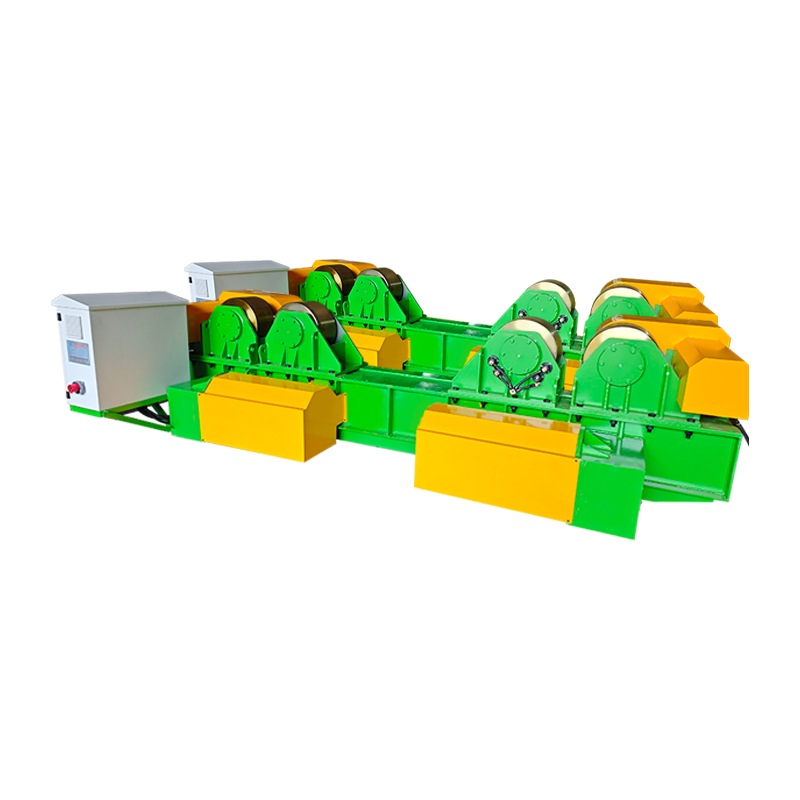
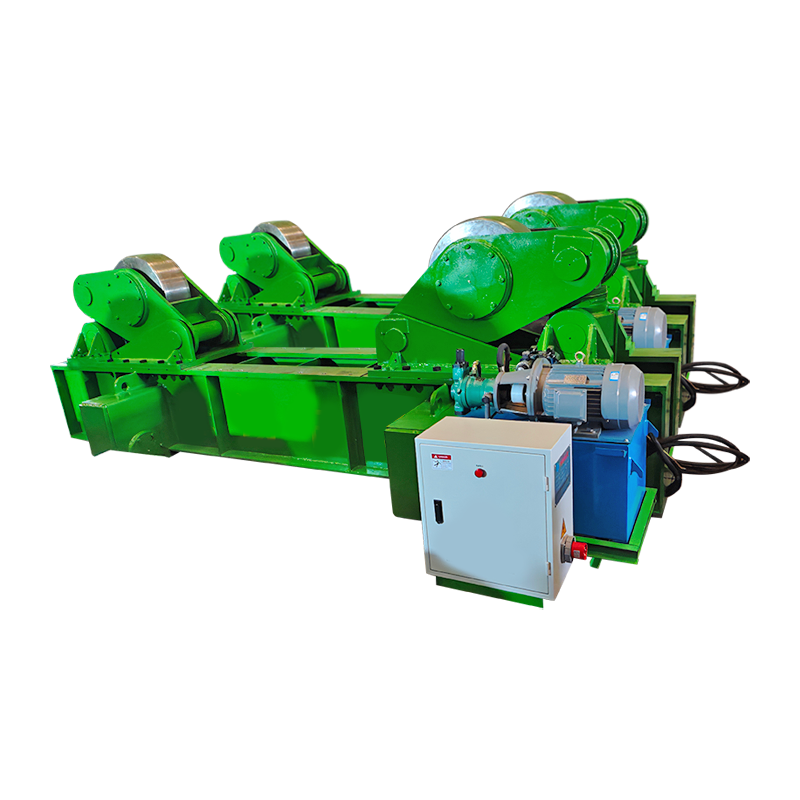
روتاتورهای لوله - که به آنها پوزیشنرهای غلتکی یا مجموعه های رول لوله نیز گفته می شود - لوله ها و مخازن تحت فشار با قطر بزرگ را بر روی غلتک های لاستیکی یا فولادی رانده و با قطرهای 150 میلی متر تا 3000 میلی متر یا بیشتر پشتیبانی می کنند و می چرخانند. برخلاف پوزیشنرهای مبتنی بر چاک که انتهای لوله را میگیرند، پوزیشنرهای غلتکی لوله را در امتداد سطح بیرونی آن نگه میدارند، و آنها را برای بخشهای بسیار طولانی یا بسیار سنگین لوله که نمیتوان از یک سر لوله جدا کرد، مناسب میسازد. پوزیشنرهای غلتکی ابزار استاندارد برای ساخت قرقره خط لوله و جوشکاری درزهای محیطی مخازن تحت فشار هستند.
4. موقعیت جوش لوله مداری
یک موقعیتساز جوش مداری به بیرون لوله ثابت میچسبد و مشعل جوش را در اطراف محیط لوله میچرخاند، و هنگامی که خود لوله نمیتواند حرکت کند، آن را به راهحل صحیح تبدیل میکند. پوزیشنرهای مداری به طور گسترده در لولههای فولادی ضد زنگ دارویی، نیمه هادی و مواد غذایی که لولهها قبلاً در سیستمهای فرآیندی نصب شدهاند، استفاده میشوند. آنها به جوش های بسیار تکرارپذیر و با کیفیت کد با کمترین مداخله انسانی دست می یابند، با قابلیت تکرار جوش به جوش بهتر از انحراف موقعیت مشعل 0.1 میلی متر.
5. موقعیت یاب یکپارچه دستکاری
یک پوزیشنر جوش لوله یکپارچه با منیولاتور، یک دستکاری کننده ستون و بوم جوشکاری را با یک موقعیت گیر هماهنگ شده سر استوک-دم برای ایجاد یک سلول جوشکاری تک اپراتور کاملاً خودکار ترکیب می کند. مانیپولاتور مشعل جوشکاری را در ارتفاع صحیح و در حالت ایستاده قرار می دهد در حالی که پوزیشنر لوله را می چرخاند. هر دو محور از طریق یک کنترلر CNC هماهنگ می شوند، بنابراین سرعت حرکت روی سطح قطعه کار بدون توجه به قطر لوله ثابت است. این پیکربندی در کارگاه های ساخت قرقره لوله با حجم بالا و ساخت ماژول پلت فرم دریایی استاندارد است.
مقایسه انواع موقعیت دهنده های جوش لوله: کدام یک با برنامه شما مناسب است؟
تطبیق نوع پوزیشنر با برنامه تنها مهمترین تصمیم انتخاب است - یک پوزیشنر ضعیف یا با پیکربندی اشتباه باعث لغزش قطعه کار، چرخش ناهموار و خرابی کیفیت جوش می شود که کل مزیت راندمان را نفی می کند.
| تایپ کنید | محدوده OD لوله | حداکثر بار | قابلیت شیب | لوله باید متحرک باشد؟ | بهترین برنامه |
| Headstock-Tailstock | 50-1200 میلی متر | 500-20000 کیلوگرم | اختیاری (0–90 درجه) | بله | مغازه تولیدی؛ قرقره های لوله بلند |
| صفحه گردان | 50-600 میلی متر | 50-5000 کیلوگرم | بله (0–135 deg) | بله | قرقره های کوتاه؛ جوش های لوله به فلنج |
| روتاتور لوله (غلتک) | 150-3000 میلی متر | 1000-200000 کیلوگرم | خیر | بله | رگ های با قطر بزرگ؛ دورهای طولانی |
| موقعیت یاب مداری | 6-300 میلی متر (معمولی) | N/A (مشعل می چرخد) | N/A | خیر (pipe is fixed) | لوله های نصب شده؛ لوله های بهداشتی |
| Manipulator-Integrated | 100-1500 میلی متر | 500-30000 کیلوگرم | بله (CNC-controlled) | بله | سلول های خودکار با حجم بالا |
جدول 1: مقایسه نوع پوزیشنر جوش لوله بر اساس مناسب بودن کاربرد. منابع: AWS D1.1 Structural Welding Code; مشخصات فنی سازنده؛ انجمن بین المللی سازندگان و تولیدکنندگان
چرا جایگاه جوش لوله به طور چشمگیری کیفیت و بهره وری جوش را بهبود می بخشد؟
مزیت اصلی پوزیشنر جوش لوله تبدیل سخت ترین موقعیت های جوش (6G بالای سر، 5G عمودی) به ساده ترین و پربازده ترین موقعیت (مسطح 1G / نورد) برای هر اینچ از محیط اتصال است. این تغییر واحد منجر به بهبودهای قابل اندازه گیری در تمام معیارهای ساخت کلیدی می شود.
نرخ رسوب و سرعت سفر
جوشکاری با موقعیت مسطح نرخ تغذیه سیم و تنظیمات آمپر را به میزان قابل توجهی نسبت به موقعیت های سربار یا عمودی امکان پذیر می کند و به طور مستقیم نرخ رسوب فلز را افزایش می دهد. در جوشکاری GMAW (MIG)، نرخ رسوب در موقعیت مسطح می تواند به 6-9 کیلوگرم در ساعت برسد، در مقابل 2-4 کیلوگرم در ساعت در حالت عمودی و 1.5-3 کیلوگرم در ساعت در موقعیت بالای سر (منبع: راهنمای روش جوشکاری الکتریکی لینکلن، 2024). بنابراین استفاده از پوزیشنر جوش لوله برای صاف کردن تمام جوش ها می تواند بیش از دو برابر توان عملیاتی در هر ساعت جوشکاری در کار ساخت لوله شود.
کاهش عیوب جوش
جوشهای لولههای رول شده با پوزیشنر نسبت به جوشهای تمام موقعیت دستی روی یک اتصال، تخلخل، عدم همجوشی و نرخ عیب کمتری را نشان میدهند. مطالعه منتشر شده در مجله فرآیندهای تولید (2023) با مقایسه جوشکاری موقعیت ثابت 5G در مقابل جوشکاری 1G نورد شده با پوزیشنر در لوله API 5L Grade X65 یافت شد:
- نرخ تخلخل: 5G ثابت = 2.4٪؛ پوزیشنر نورد = 0.4٪ (83٪ کاهش)
- حوادث عدم فیوژن: 5G ثابت = 1 در هر 4 مفصل؛ پوزیشنر نورد = 1 در 22 مفصل
- میزان پذیرش رادیوگرافی (به ازای ASME B31.3): 5G ثابت = 88%؛ پوزیشنر نورد = 98.5٪
- هزینه دوباره کاری برای هر مفصل: 5G ثابت = 340 دلار به طور متوسط; پوزیشنر نورد = 48 دلار به طور متوسط
ارگونومی جوشکار و کاهش خستگی
حذف جوشکاری در بالای سر و موقعیت نامناسب به طور قابل ملاحظه ای فشار عضلانی-اسکلتی و خستگی جوشکار را کاهش می دهد و به طور مستقیم زمان جوشکاری مولد را در هر شیفت افزایش می دهد. جوشکاری قوس بالای سر باعث قرار گرفتن در معرض اشعه ماوراء بنفش در صورت و گردن جوشکار می شود، نیاز به بالا بردن ثابت بازو از ارتفاع شانه دارد و پاششی ایجاد می کند که به طرف جوشکار می افتد. دستورالعمل های ارگونومی OSHA این موارد را به عنوان عوامل خطر آسیب قابل توجه شناسایی می کند. یک جوشکار مجهز به پوزیشنر معمولاً وضعیت نشسته یا ایستاده راحت را با مشعل در ارتفاع آرنج در طول شیفت نگه میدارد و این امکان را فراهم میکند که تکنیک ثابتتر و میزان خطای کمتر در ساعات پایانی کار انجام شود.
مشخصات کلیدی برای ارزیابی هنگام انتخاب موقعیت جوش لوله
هفت مشخصات فنی تعیین میکنند که آیا یک موقعیتدهنده جوش لوله در کاربرد خاص شما عملکرد قابل اعتمادی خواهد داشت یا خیر - عدم مشخص کردن هر یک از آنها باعث مشکلاتی میشود که اصلاح آنها پس از خرید دشوار و پرهزینه است.
| مشخصات | معنی آن چیست | کاهش اندازه ریسک | حاشیه ایمنی توصیه شده |
| ظرفیت بارگیری (کیلوگرم) | حداکثر وزن قطعه کار از جمله وسایل | اضافه بار موتور، لغزش چاک، خرابی گیربکس | نرخ در 150٪ از حداکثر بار مورد انتظار |
| چاک / قطر صفحه صفحه (میلی متر) | حداکثر OD لوله که می توان آن را گرفت | عدم توانایی در گرفتن لوله؛ بارگذاری غیرعادی | 20٪ بزرگتر از حداکثر OD لوله را انتخاب کنید |
| محدوده سرعت (RPM) | حداقل تا حداکثر سرعت چرخش | نمی تواند با سرعت سفر مورد نیاز مطابقت داشته باشد | در برابر RPM محاسبه شده برای همه اندازه های لوله بررسی کنید |
| گشتاور اسپیندل (N-m) | نیروی چرخشی که موتور می تواند تحمل کند | در زیر بارهای غیرعادی یا سنگین توقف کنید | خروج از مرکز را در محاسبه گشتاور لحاظ کنید |
| محدوده شیب (درجه) | زاویه محور چرخش از افقی | دسترسی به موقعیت های فیله فلنج امکان پذیر نیست | حداقل 90 درجه برای انعطاف پذیری کامل |
| ثبات سرعت (%) | تغییر در سرعت چرخش تحت بار | عرض و نفوذ مهره جوش ناهموار | به تغییرات سرعت کمتر از 1٪ نیاز دارید |
| سوراخ از طریق (دوک توخالی) | از مرکز دوک سوراخ کنید | نمی توان گاز تصفیه یا سیم کشی را از آن عبور داد | برای فلزات ضد زنگ / واکنشی ضروری است |
جدول 2: مشخصات موقعیت ساز جوشکاری لوله و راهنمای انتخاب. منابع: AWS C4.1 Welding Positioner Standard; ASME BPVC بخش IX; دستورالعمل های مهندسی اپلیکیشن سازنده
چگونه فرآیندهای مختلف جوشکاری از موقعیت ساز جوش لوله سود می برند
هر فرآیند جوشکاری قوس الکتریکی از استفاده از پوزیشنر سود می برد، اما میزان بهبود به طور قابل توجهی بر اساس فرآیند متفاوت است - جوشکاری قوس زیر آبی (SAW) بیشترین سود را دارد، زیرا از نظر فیزیکی انجام SAW در هر موقعیتی غیر از تخت غیرممکن است.
- جوشکاری زیر آب (SAW) - SAW به موقعیت مسطح به عنوان یک محدودیت مطلق نیاز دارد. شار دانه ای نمی تواند روی سطوح شیبدار یا عمودی در جای خود باقی بماند. بنابراین یک موقعیتدهنده جوش لوله برای SAW روی لوله اختیاری نیست - یک پیشنیاز فنی است. SAW بر روی لوله های نورد شده موقعیتی به نرخ رسوب دهی 10 تا 20 کیلوگرم در ساعت می رسد که آن را به بهترین روش جوشکاری لوله در دسترس برای ضخامت دیواره های بالای 12 میلی متر تبدیل می کند.
- جوشکاری GMAW / MIG - متداول ترین فرآیند مورد استفاده در موقعیت دهنده های جوش لوله در کارگاه های ساخت. حالت انتقال اسپری (پربازده ترین نوع GMAW) فقط در موقعیت های صاف و افقی قابل استفاده است. یک پوزیشنر انتقال اسپری را در محیط کامل یک اتصال لوله امکان پذیر می کند. بهبود بهره وری نسبت به اتصال کوتاه GMAW با موقعیت ثابت: معمولاً 60 تا 120 درصد.
- جوش GTAW / TIG - برای عبور ریشه روی لوله های ضد زنگ، کروم-مولی و آلیاژهای عجیب و غریب که در آن کیفیت رادیوگرافی اجباری است استفاده می شود. پوزیشنر جوشکار را قادر میسازد تا زاویه گودال و مشعل ثابتی را در بالای لوله حفظ کند (موقعیت ساعت 12) جایی که کشش گرانشی روی حوضچه جوش مطلوبتر است، کیفیت دانههای ریشه را بهبود میبخشد و خطر سوختگی را کاهش میدهد.
- FCAW (جوشکاری قوسی با هسته شار) - استفاده از پوزیشنر، نیاز به الکترودهای FCAW بدون گاز (خود محافظ) را در اتصالات لوله از بین می برد و به انواع FCAW محافظ گاز با کیفیت بالاتر اجازه می دهد تا در محیط کامل اتصال استفاده شوند. FCAW محافظ گاز نسبت به جایگزین های خود محافظ پاشش کمتر و خواص مکانیکی بهتری تولید می کند.
- SMAW (چوب / قوس فلزی دستی) - حتی جوشکاری چوبی نیز مزایای قابل توجهی از استفاده از پوزیشنر دارد. روش بافتن مهره در موقعیت مسطح به طور مداوم از دانههای رشتهای بالای سر در یکنواختی رسوب بهتر عمل میکند، و از دست دادن نخ الکترود (معمولاً 15 تا 20 درصد بالای سر) به کمتر از 5 درصد در موقعیت صاف کاهش مییابد.
مکان یابی جوش لوله در مقابل جوشکاری تمام موقعیت دستی: مقایسه دقیق
شکاف بهرهوری و کیفیت بین جوشکاری لولههای تمام موقعیت به کمک پوزیشنر و جوشکاری دستی به اندازه کافی قابل توجه است تا در اکثر محیطهای ساخت، بازگشت سرمایه کامل را در سرمایهگذاری پوزیشنر در عرض 3 تا 9 ماه ایجاد کند.
| متریک | پوزیشنر جوش لوله | جوشکاری تمام موقعیت دستی |
| الزامات موقعیت یابی جوشکار | ثابت؛ مشعل در یک موقعیت نگه داشته شد | جوشکار باید به طور مداوم در اطراف اتصال حرکت کند |
| موقعیت های جوش مواجه شد | فقط تخت (1G / PA) | همه موقعیت ها (1G تا 6G) |
| نرخ رسوب GMAW | 6-9 کیلوگرم در ساعت | 1.5-4 کیلوگرم در ساعت |
| بازده زمانی قوس الکتریکی | 65-80٪ | 25-45٪ |
| میزان پذیرش رادیوگرافی | 97-99٪ | 82-92٪ |
| گواهی جوشکار مورد نیاز است | 1G / فقط موقعیت مسطح | گواهی 6G (همه موقعیت). |
| خطر آسیب ارگونومیک | کم (ایستادن / نشستن راحت) | بالا (روی سر، زانو زدن، موقعیت های تنگ) |
| مقیاس پذیری با اتوماسیون | به طور مستقیم با بازوی ربات / دستکاری کننده ادغام می شود | خیرt scalable without full re-engineering |
| هزینه سرمایه | 3000-150000 دلار بسته به ظرفیت | هزینه تجهیزات صفر؛ هزینه نیروی کار بالاتر |
جدول 3: موقعیت ساز جوش لوله در مقابل مقایسه جوشکاری تمام موقعیت دستی. منابع: AWS Welding Handbook Vol. 2 مطالعات بهره وری الکتریکی میلر 2024; داده های مهندسی برنامه ESAB.
کدام صنایع بیشترین استفاده را از موقعیتدهندههای جوش لوله دارند؟
موقعیت سازهای جوش لوله در هر صنعتی که کیفیت اتصال لوله، بهره وری و انطباق با کد الزامات حیاتی است، ضروری هستند. بخش های زیر نشان دهنده بازارهای اولیه هستند:
- نفت و گاز (بالا دستی و میانی) - ساخت قرقره خط لوله برای سیستم های جمع آوری، خطوط لوله انتقال و سکوهای دریایی. الزامات کد API 1104 و ASME B31.4/B31.8 بدین معنی است که هر جوش باید از بازرسی رادیوگرافی یا AUT عبور کند. استفاده از پوزیشنر یک روش استاندارد در تمام یاردهای اصلی ساخت لوله است. ارزش بازار جهانی ساخت خط لوله در سال 2024 به 9.2 میلیارد دلار رسید (منبع: GlobalData، 2025).
- ساخت و ساز پتروشیمی و پالایشگاه - لولهکشی فرآیند در کروم-مولی (P91، P22) و فولاد ضد زنگ آستنیتی به پاسهای ریشه GTAW و عبور پرکننده GTAW یا GMAW تحت ASME B31.3 نیاز دارد. جوشکاری پوزیشنر نورد با پشتیبان گاز پاکسازی (که توسط پوزیشنرهای دوکی توخالی فعال می شود) تکنیک مورد نیاز برای ریشه های ضد زنگ با کیفیت رادیوگرافی است.
- تولید برق - لوله های دیگ بخار، هدرهای بخار و لوله های ورودی توربین در آلیاژهای کروم-مولی و نیکل. الزامات بخش I دیگ بخار و مخزن تحت فشار ASME (BPVC) به معنای تحمل صفر برای عیوب جوش است. استفاده از پوزیشنر یک پیش نیاز تضمین کیفیت در اکثر مشخصات ساخت نیروگاه است.
- کشتی سازی و ساخت فراساحل - سیستم های لوله ای برای نیروی محرکه، اطفاء حریق، بالاست و هیدرولیک. سکوهای فراساحلی به حجم زیادی از ساخت قرقره لوله های آلیاژی تحت کدهای DNVGL-ST-F101 و AWS D1.1 نیاز دارند. پوزیشنرهای غلتکی بخش های لوله با قطر بزرگ را که در ماژول های سمت بالا متداول است، کنترل می کنند.
- مواد غذایی، آشامیدنی و دارویی - لولهکشی بهداشتی فرآیند فولاد ضد زنگ (316L، 316Ti) برای سیستمهای CIP/SIP. موقعیت سازهای جوش لوله مداری برای اتصالاتی که باید استانداردهای بهداشتی 3-A یا الزامات پایان سطح ASME BPE (تجهیزات پردازش زیستی) را برآورده کنند، اجباری هستند، جایی که پروفیل های مهره جوش داخلی به اندازه ابعاد خارجی به شدت کنترل می شوند.
سوالات متداول در مورد موقعیت گیرهای جوش لوله
Q1: به چه اندازه ای موقعیت گیر جوشکاری لوله نیاز دارم؟
یک پوزیشنر با ظرفیت بار حداقل 150 درصد از سنگین ترین وزن قطعه کار مورد انتظار خود و قطر چاک یا غلتکی که به راحتی حداکثر OD لوله شما را در خود جای دهد انتخاب کنید. هنگام محاسبه بار، همیشه وزن وسایل، ابزار تراز یا حلقه های پشتی جوش متصل به لوله را در نظر بگیرید. برای بارهای خارج از مرکز (مانند مجموعه لوله با یک نازل بزرگ یا اتصال انشعاب در یک طرف)، ممان خروج از مرکز را محاسبه کرده و آن را با ظرفیت ممان نامی پوزیشنر مقایسه کنید، که معمولاً جدا از رتبه بندی بار پایه منتشر می شود. در صورت شک، اندازه را افزایش دهید - یک پوزیشنر بزرگ تحت فشار کمتری کار می کند و عمر مفید بیشتری دارد.
Q2: آیا می توان از موقعیت گیر جوش لوله با جوشکاری خودکار یا رباتیک استفاده کرد؟
بله - موقعیت سازهای جوش لوله جزء اصلی سلول های جوش رباتیک هستند و به طور خاص برای پذیرش سیگنال های همگام سازی از کنترل کننده های ربات و سیستم های جوش CNC طراحی شده اند. در یک سلول جوشکاری رباتیک هماهنگ، کنترل کننده ربات یک فرمان سرعت را به سروو درایو پوزیشنر می فرستد، که سرعت چرخش را در زمان واقعی تنظیم می کند تا سرعت حرکت قوس را با پیشرفت جوش حفظ کند. اینترفیس های ارتباطی شامل 0-10 ولت آنالوگ، RS-485 Modbus، PROFIBUS، EtherCAT و DeviceNet هستند، بسته به تولید پوزیشنر و ربات. این ادغام نیاز ربات به دنبال کردن مسیرهای قوس پیچیده در اطراف محیط لوله را از بین می برد و برنامه ربات را به طور چشمگیری ساده می کند و دقت مسیر را بهبود می بخشد.
Q3: موقعیت ساز جوش لوله چگونه بر الزامات صلاحیت جوشکار تأثیر می گذارد؟
استفاده از پوزیشنر جوش لوله، صلاحیت جوشکار مورد نیاز را از همه موقعیت (6G یا 6GR) فقط به حالت تخت (1G) کاهش می دهد، که به طور قابل توجهی مجموعه جوشکارهای واجد شرایط موجود برای کار را گسترش می دهد. تحت AWS D1.1 و بخش IX ASME، صلاحیت جوشکار لوله 6G بالاترین گواهینامه است که همه موقعیتها را پوشش میدهد و جوشکار را برای تقریباً هر نوع هندسه جوش شیاری واجد شرایط میکند. این نیاز به تمرین قابل توجهی دارد و دستمزد بالاتری دارد. صلاحیت 1G که توسط یک جوشکار با تجربه کمتر قابل دستیابی است، برای کار با نورد پوزیشنر کافی است. در بازارهای کار که جوشکارهای دارای گواهی 6G کمیاب هستند، پذیرش موقعیتساز مستقیماً تنگنای نیروی کار را حل میکند.
Q4: تفاوت بین پوزیشنر جوش لوله و روتاتور لوله چیست؟
یک موقعیت گیر جوش لوله، لوله را در یک یا هر دو انتها گرفته و آن را از روی پایه می چرخاند، در حالی که یک روتاتور لوله از بیرون لوله را روی غلتک های رانده در امتداد سطح بیرونی آن پشتیبانی می کند. تفاوت عملکردی کلیدی در روش گرفتن است: یک پوزیشنر برای نصب چاک نیاز به دسترسی به انتهای لوله دارد، در حالی که یک روتاتور غلتکی میتواند بخشهای لوله را با هر طولی بدون دسترسی انتهایی پشتیبانی کرده و بچرخاند. روتاتورهای غلتکی برای لوله های بسیار بزرگ یا سنگین (بالاتر از 500 میلی متر OD)، مقاطع طولانی (بالاتر از 6 متر) و مخازن تحت فشار که دسترسی به انتهای آن توسط هندسه مخزن محدود شده است ترجیح داده می شود. پوزیشنرهای Headstock-tailstock کنترل چرخشی دقیق تری را ارائه می دهند و می توانند کج شدن را در خود جای دهند و آنها را برای کارهای دقیق با قطر کمتر مناسب تر می کند.
Q5: چگونه می توانم یک موقعیت دهنده جوش لوله را حفظ کنم؟
وظایف مهم تعمیر و نگهداری برای پوزیشنر جوش لوله عبارتند از: روانکاری گیربکس، بازرسی و تمیز کردن فک چاک، بررسی الکترونیک موتور و درایو، و بازرسی کابل زمین. روغن گیربکس باید هر 2000 ساعت کارکرد یا هر سال، هر کدام که زودتر اتفاق بیفتد، با استفاده از ویسکوزیته روغن مشخص شده توسط سازنده (معمولاً روغن دنده ISO VG 220) تعویض شود. فکهای چاک پاشیده شدن و رسوب را جمع میکنند که نیروی چنگ زدن را کاهش میدهد - آنها باید تمیز شوند و دندانههای فک از نظر سایش هر 500 ساعت یکبار بررسی شوند. کابل برگشت زمین (که جریان جوش را از طریق پوزیشنر به منبع برق جوشکاری می رساند) باید هر هفته از نظر آسیب عایق بررسی شود. برگشت زمین شکسته جریان جوش را از طریق یاتاقانهای گیربکس وارد میکند و باعث خرابی سریع یاتاقان میشود.
Q6: موقعیت ساز جوش لوله دوک توخالی چیست و چه زمانی لازم است؟
پوزیشنر اسپیندل توخالی دارای سوراخی از مرکز دوک سر دوار چرخان است که به شیلنگهای گاز تصفیه، کابلهای برق یا خطوط داده اجازه میدهد تا از محور چرخش بدون گره خوردن عبور کنند. این ویژگی هنگام جوشکاری فولاد ضد زنگ، تیتانیوم، ضد زنگ دوبلکس، یا هر لوله فلزی واکنشی که در آن قسمت پشتی جوش ریشه باید در برابر آلودگی اکسیژن اتمسفر با استفاده از گازهای آرگون یا نیتروژن محافظت شود، ضروری است. بدون دوک توخالی، شیلنگ گاز تصفیهکننده بیرونی چاک دوار را میپیچد و در چند چرخش به هم میپیچد، و پوزیشنر را به جوشهایی با دور جزئی محدود میکند یا به مدیریت شلنگ دستی نیاز دارد - که هر دو هدف استفاده از پوزیشنر را ناکام میگذارند. برای جوشکاری لوله فولادی کربنی بدون نیاز به پاکسازی معکوس، یک اسپیندل جامد کافی و ارزانتر است.
نتیجه گیری: جایگاه مناسب جوش لوله، اقتصاد ساخت را تغییر می دهد
پوزیشنر جوش لوله یک وسیله جانبی راحت نیست - این یک افزایش دهنده بهره وری و کیفیت است که اصول اقتصادی ساخت لوله را تغییر می دهد. با تبدیل هر جوش روی اتصال لوله به یک جوش موقعیت مسطح بدون توجه به جهت اتصال، یک پوزیشنر نرخ رسوب بالاتر، نرخ عیب کمتر، الزامات صلاحیت جوشکار کمتر تخصصی و ادغام مستقیم با سیستم های جوش خودکار را امکان پذیر می کند. انتخاب بین پوزیشنر هدستاک، میز گردان، چرخاننده غلتکی، سیستم مداری، یا سلول ادغام شده با دستکاری کننده کاملاً به محدوده قطر لوله خاص، انواع اتصالات، حجم تولید و جاه طلبی های اتوماسیون بستگی دارد.
داده ها مبهم هستند: کارخانه های تولیدی که به طور سیستماتیک از پوزیشنرهای جوشکاری لوله استفاده می کنند، 40 تا 65 درصد بهره وری جوشکاری بالاتر، 55 تا 83 درصد عیوب جوش کمتر، و نرخ پذیرش رادیوگرافی بالای 97 درصد را به دست می آورند - نتایجی که جوشکاری تمام موقعیت دستی نمی تواند به طور قابل اعتماد مطابقت داشته باشد. برای هر عملیات جوشکاری بیش از چند اتصال لوله در روز، مورد ROI برای موقعیت ساز جوش لوله یکی از روشن ترین تصمیمات سرمایه گذاری سرمایه در صنعت ساخت است.