جوشکاری MIG زمانی مؤثرتر است که چهار شرط همزمان با یکدیگر هماهنگ باشند: فلز پایه تمیز و خشک باشد، ضخامت دیواره تقریباً بین 3 میلیمتر تا 12 میلیمتر باشد، قوس در برابر هوای متحرک محافظت شود، و اتصال در حالت صاف یا افقی جوش داده شود - یا چرخانده شود تا آنجا بماند. هر یک از این شرایط را حذف کنید و این روند همچنان ادامه دارد، اما بی سر و صداترین گزینه سریعترین، تمیزترین و مقرون به صرفهترین گزینه در سطح فروشگاه نیست.
جوشکاری MIG، به طور رسمی جوشکاری قوس فلزی با گاز (GMAW)، یک الکترود سیم مصرفی پیوسته را از طریق یک تفنگ تغذیه میکند در حالی که یک گاز محافظ خارجی از حوضچه مذاب محافظت میکند. از آنجایی که سیم هرگز متوقف نمیشود، هیچ سربارهای برای تراشه و الکترودی وجود ندارد که هر چند صد میلیمتر تغییر کند، دقیقاً به همین دلیل است که هر زمان که شرایط کار با هم همکاری میکند، این فرآیند بر جوشکاری تولید غالب میشود.
چهار شرطی که MIG را به بهترین انتخاب تبدیل می کند
هر تصمیم عملی در مورد MIG - قطر سیم، مخلوط گاز، آمپر، فیکسچر - به این چهار شرایط ساختاری برمی گردد و ارزش بررسی آنها را قبل از نوشتن روش جوشکاری دارد.
فلز تمیز و خشک
رسوب آسیاب، روغن، رنگ و رطوبت در داخل قوس می سوزند و به تخلخل تبدیل می شوند. ده دقیقه با آسیاب ارزان تر از بلیط دوباره کار است.
3 mm to 12 mm wall
به اندازهای نازک است که بدون اریب به هم متصل میشود، به اندازهای ضخیم است که نرخ رسوبگذاری هزینه آن را میپردازد. زیر 1.5 میلی متر قوس ناپایدار می شود. بالاتر از 12 میلی متر، شما در ناحیه اریب و چند پاس هستید.
Still air
گاز محافظ ضعیف ترین حلقه است. بدون توجه به اینکه تنظیمات چقدر خوب باشد، یک کشش متقاطع سبک، پوشش گاز را از بین میبرد و تخلخل را پشت سر میگذارد.
موقعیت صاف یا افقی
گرانش در 1G و 2G با شما کار میکند، بنابراین سرعت سفر، نفوذ و ظاهر مهرهها در آنجا به اوج خود میرسد - یا به جای آن قطعه کار را میچرخانید.
هر چیز دیگری - اندوکتانس، زاویه سفر، فاصله نوک تماس - یک جزئیات تنظیم است که می تواند با یک نمودار و ده دقیقه تمرین اصلاح شود. این چهار مورد ساختاری هستند و هیچ تنظیم ماشینی کمبودی را جبران نمی کند.
ضخامت و جنس: MIG Sweet Spot
برای فولاد کربنی، MIG در بهترین حالت روی صفحه از حدود 3 میلیمتر تا 12 میلیمتر است، و همچنین با ورق نازک زیر 3 میلیمتر، زمانی که اتصال محکم است و فلز تمیز است، به خوبی برخورد میکند.
| ضخامت مواد | قطر سیم | گاز محافظ | حالت انتقال |
|---|---|---|---|
| ورق 1.0-3.0 میلی متر | 0.8 میلی متر (0.030 اینچ) | 75٪ Ar / 25٪ CO2 | اتصال کوتاه |
| صفحه 3.0-6.0 میلی متر | 1.0 میلی متر (0.035 اینچ) | 85٪ Ar / 15٪ CO2 | اتصال کوتاه or spray |
| صفحه 6.0-12.0 میلی متر | 1.2 mm (0.045 in) | 90٪ Ar / 10٪ CO2 | اسپری یا اسپری پالس |
| 12 mm and above | 1.2-1.6 میلی متر | 90٪ Ar / 10٪ CO2 | اسپری پالس، مفصل اریب دار، چند پاس |
آلومینیوم قوانین را تغییر میدهد: به 100% آرگون، یک تکنیک فشار برای شکستن پوسته اکسید و یک تفنگ قرقره یا مشعل فشاری نیاز دارد زیرا سیم آنقدر نرم است که نمیتواند از یک آستر بلند عبور کند. فولاد ضد زنگ بین این دو قرار می گیرد و معمولاً برای کنترل سیالیت، یک گاز سه گانه با هلیوم یا یک CO2 اضافه می خواهد.
تمیزی و تناسب: از جایی که اکثر مشکلات MIG شروع می شود
تقریباً نه نقص از هر ده نقص MIG به آلودگی یا شکاف مفصلی بازمیگردد که برای سیم مورد استفاده بیش از حد گسترده بود - نه به دستگاه جوش.
مقیاس آسیاب و زنگ به سادگی روی سطح نمی نشیند. آنها گرمایی را جذب می کنند که باید فلز اصلی را ذوب کند، بنابراین نفوذ کاهش می یابد و اپراتور با سیم پیچی ولتاژ آن را جبران می کند. روغن، رنگ و مایع برش در قوس میجوشند و گاز را از استخر خارج میکنند، به همین دلیل است که تخلخل تقریباً همیشه در اولین گذر قطعهای که هرگز چربیزدایی نشده است ظاهر میشود. فولاد گالوانیزه سخت ترین حالت است: پوشش روی باید حداقل 25 میلی متر از خط اتصال آسیاب شود و حتی در این صورت دود نیاز به استخراج خوبی دارد.
تناسب اندام به همان اندازه اهمیت دارد. سیم جامد 1.2 میلی متری نمی تواند یک شکاف ریشه 3 میلی متری را بدون سوختن پر کند، بنابراین شکاف ها باید تقریباً به قطر یک سیم یا کمتر روی یک اتصال لب به لب مربعی نگه داشته شوند. اگر تلورانس ساخت این اجازه را ندهد، پاسخ معمولاً یک نوار پشتیبان یا تغییر فرآیند است تا تغییر تنظیمات.
گاز محافظ، پیش نویس و واقعیت فضای باز
MIG در هوای ساکن بیشترین تاثیر را دارد و گاز محافظ دلیل آن است.
جریان 12 تا 20 لیتر در دقیقه (25 تا 40 cfh) از مخلوط آرگون را میتوان با یک بادکش متقاطع تنها 8 تا 10 کیلومتر در ساعت، که تقریباً سرعت یک نسیم از در باز مغازه است، از بین برد. افزایش سرعت جریان بیش از 20 لیتر در دقیقه به ندرت مشکل را برطرف می کند. جریان متلاطم می شود، شروع به جذب هوای جو می کند و تخلخل به جای بهتر شدن بدتر می شود. پرده ها، پرده ها و محفظه های موقت آن را در کارگاه حل می کنند.
در محل، پاسخ صادقانه این است که MIG سیم جامد به سیم شاردار محافظ گاز (FCAW-G) تلف می شود، که باد را به مراتب بهتر تحمل می کند زیرا سرباره و هسته شار به محافظت از استخر کمک می کند. به همین دلیل است که جوشکاری سازه در فضای باز و تعمیرات میدانی به ندرت بر روی سیم جامد اجرا می شود.
موقعیت و چرخش: نگه داشتن قوس در صاف
MIG بالاترین نرخ رسوب و تمیزترین مهره خود را در موقعیت های مسطح (1G/1F) و افقی (2G/2F) ارائه می دهد، زیرا گرانش حوضچه مذاب را در جایی که اپراتور می خواهد نگه می دارد.
در تولید، قطعه کار به طور معمول به جای مشعل چرخانده می شود. روتاتور جوش یک سیلندر، مخزن یا قرقره لوله را با سرعت سطح کنترل شده می چرخاند، بنابراین قوس به طور دائم در موقعیت صاف باقی می ماند، که یک کار آهسته و وابسته به موقعیت را به یک کار قابل تکرار تبدیل می کند. برای درزهای طولانی، یک واحد با حرکت مداری ضد رانش یا نیرودار، کشتی را از خزش محوری در حین چرخش جلوگیری میکند، بنابراین درز مارپیچ نمیشود.
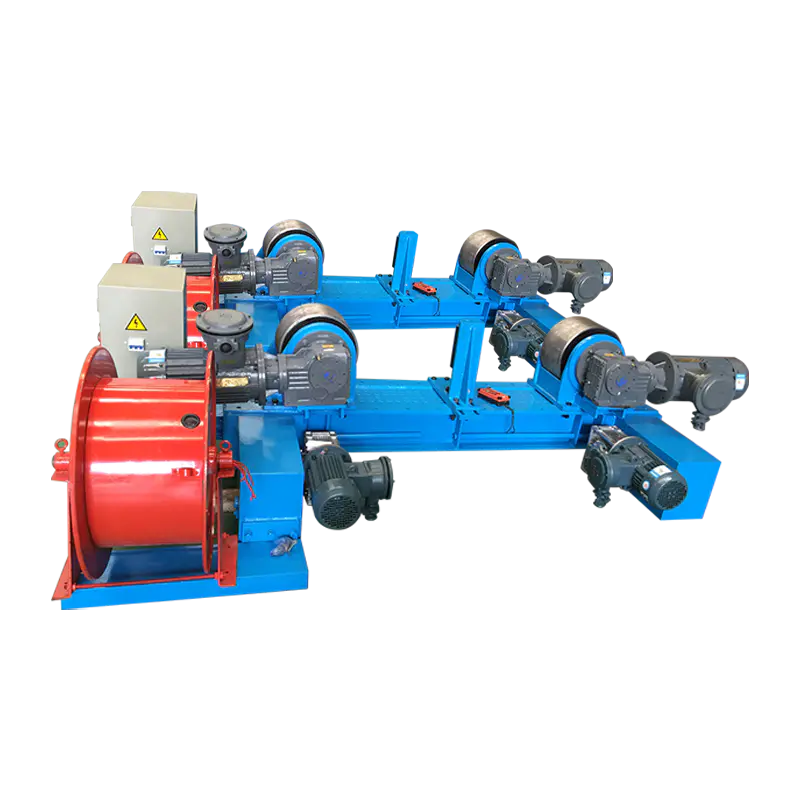 روتاتور جوش قابل تنظیم 20T با حرکت مداری الکتریکی و ضد رانش روتاتور جوش برقی برای سیلندرهای بزرگ، با استفاده از ضد رانش و درایو دو موتوره برای پایدار نگه داشتن درزهای محیطی و قابل تکرار. مشاهده محصول →
قطعاتی که نمی توانند مانند یک سیلندر چرخانده شوند - براکت ها، قاب ها، محفظه پمپ ها، بدنه سوپاپ ها - روی یک پوزیشنر یا صفحه گردان جوش ، که کار را کج می کند و می چرخاند تا اتصال به صورت افقی ارائه شود. همین قانون صدق می کند: فیکسچر، نه مچ دست جوشکار، تصمیم می گیرد که جوش به صورت صاف ساخته شود یا خیر.
چک لیست پیش از شروع که اکثر شکایات MIG را حل می کند
قبل از سرزنش دستگاه، این لیست را به ترتیب بررسی کنید - در بیشتر مغازه ها خطا در پنج مورد اول یافت می شود.
- قطبیت الکترود مثبت (DCEP) را برای سیم جامد روی فولاد تأیید کنید.
- فاصله تماس نوک تا محل کار را 10 تا 15 میلی متر تنظیم کنید. خروج طولانی تر آمپر و نفوذ را کاهش می دهد.
- جریان گاز را روی 12 تا 20 لیتر در دقیقه تنظیم کنید و رگولاتور را با نگه داشتن ماشه بررسی کنید، نه در حالت استراحت.
- تطبیق سرعت تغذیه و ولتاژ سیم با یکدیگر؛ قوس باید مانند سرخ کردن بیکن ثابت به نظر برسد، نه صدای ترقه یا زمزمه.
- کشش رول درایو و وضعیت آستر را بررسی کنید - لانه سازی پرنده یک مشکل تغذیه است، نه یک مشکل قوس.
- برگشت کار را نزدیک محل اتصال محکم کنید، نه روی ریل قاب رنگ شده.
- برای ورق نازک، از زاویه فشار 5 تا 15 درجه و اندوکتانس کمی بالاتر برای نرم کردن انتقال اتصال کوتاه استفاده کنید.
- برای صفحه سنگینتر، اسلحه را بکشید و سرعت حرکت را تا زمانی که انگشتان پا کاملاً خیس شوند افزایش دهید.
هنگامی که MIG پاسخ اشتباه است
MIG به ندرت فرآیند بدی است، اما در تعداد معدودی از موقعیتها، فرآیند قوس دیگری جای خود را به دست میآورد - و تظاهر به غیر از آن هزینه دارد.
| فرآیند | بهترین مناسب برای | Practical thickness | تحمل باد |
|---|---|---|---|
| MIG / GMAW (سیم جامد، گاز) | کار مغازه تمیز، ورق و صفحه متوسط، میزان تولید بالا | 1–12 mm | بیچاره |
| Flux-cored / FCAW-G | محل و کار در فضای باز، مقاطع ضخیم تر، اتصالات ساختاری | 6–25 mm | خوب |
| Stick / SMAW | فلز زنگ زده، کثیف یا مرطوب، تعمیرات، فضاهای محدود | 3–20 mm | عالی |
| TIG / GTAW | بخشهای نازک، پاسهای ریشه، ضد زنگ و آلومینیومی که ظاهر اهمیت دارد | 0.5–6 mm | بیچاره |
دو استثنا دیگر ارزش نامگذاری را دارد. مقاطع بسیار ضخیم - بسیار فراتر از 25 میلی متر - معمولاً با کار با قوس زیردریایی یا چند پاسی با هسته شار سریعتر هستند. و جوش های بسیار کوتاه در موقعیت های نامناسب، که در آن نصب یک فیکسچر هزینه بیشتری نسبت به خود جوش دارد، اغلب با یک الکترود چوبی سریعتر پیش می روند.
جایی که MIG بیشترین سود را در تولید دارد
مخازن، مخازن تحت فشار، قرقره های لوله، مقاطع برج باد و تیرهای H محیط هایی هستند که جوشکاری MIG در مقیاس صنعتی بیشترین تاثیر را دارد، زیرا هر یک از آنها قابلیت چرخش دارند.
روی یک قرقره رگ یا لوله، کار روی غلتکهای برقی تنظیم میشود، تفنگ در یک زاویه ثابت نگه داشته میشود و ماشین حرکت را انجام میدهد. همین منطق تولید برج و تک ستون را پیش میبرد، جایی که درزهای طولی و محیطی با پوسته در زیر ستون و بوم جوش داده میشوند. در ساخت مخزن و لوله، این جفت شدن چرخش با زاویه مشعل ثابت چیزی است که MIG را از یک فرآیند دستی سریع به یک فرآیند تکرارپذیر واقعی تبدیل می کند - اثر عملی با جزئیات بیشتری در این نگاه پوشش داده شده است. چگونه روتاتورهای جوشکاری مخزن فلزی و ساخت لوله را تغییر می دهند .
قطعات کار سنگین و نامناسب معمولاً به جای آن بر روی یک پوزیشنر جابجا می شوند و پوسته های بزرگی که باید قبل از جوشکاری در یک راستا قرار گیرند از یک روتاتور مناسب با بلند کردن هیدرولیک و فشار افقی بهره می برند که زمان جرثقیل را از مرحله تراز حذف می کند.
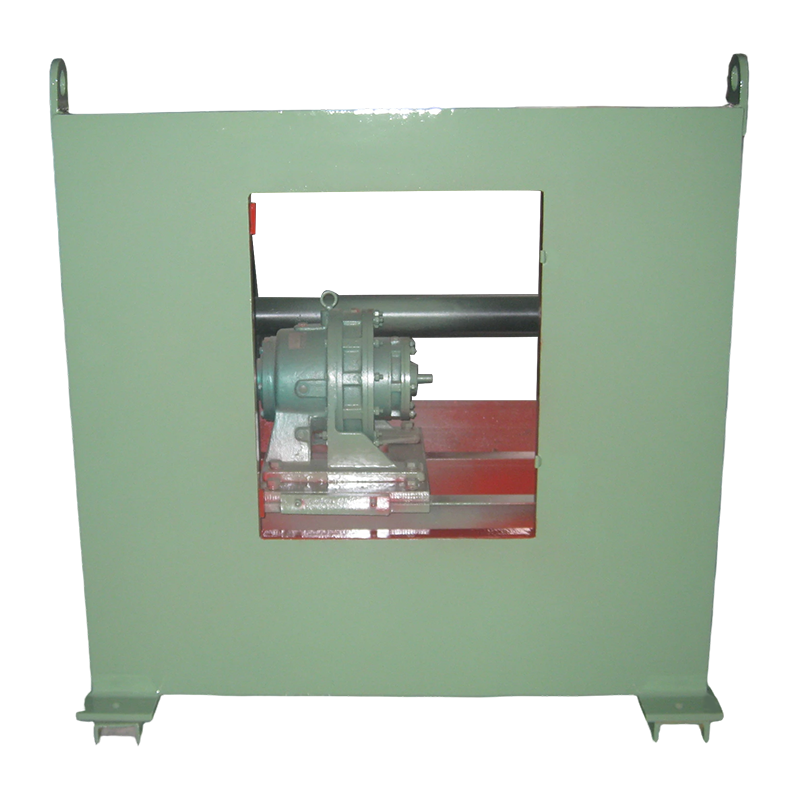 موقعیت جوش معمولی 3T برای قطعات کار سنگین میز گردان کج و چرخان برای قطعات کار تا وزن 3000 کیلوگرم که به صاف نگه داشتن جوش ها در طول مخازن تحت فشار، خط لوله و ساخت سازه کمک می کند. مشاهده محصول →
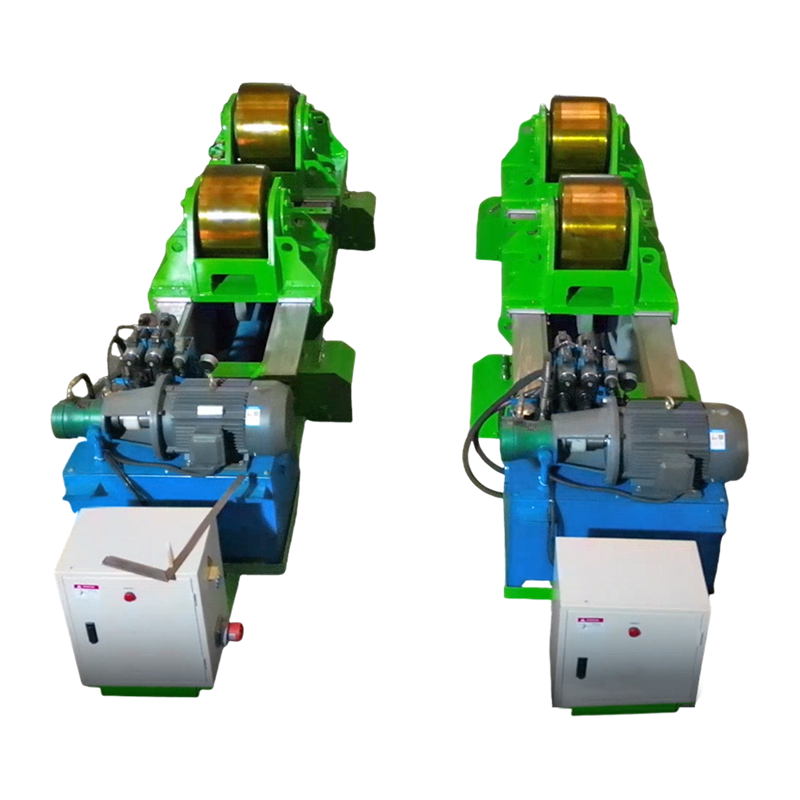 روتاتور جوشکاری 80T با فشار افقی هیدرولیک روتاتور فیت آپ هیدرولیک برای پوسته های استوانه ای بزرگ، با پایه غلتکی قابل تنظیم و فشار افقی برای پشتیبانی از مونتاژ جوش دقیق. مشاهده محصول →
موضوع مشترک در همه این موارد ثابت است: قوس در حالت صاف باقی می ماند، سرعت حرکت به جای دستی توسط یک درایو تنظیم می شود و اپراتورها به جای مبارزه با گرانش، توجه خود را روی قوس می گذارند.
سوالات متداول
آیا می توان از جوشکاری MIG در فضای باز استفاده کرد؟
نه با سیم جامد و گاز محافظ در دبی معمولی. باد بالاتر از تقریباً 8 تا 10 کیلومتر در ساعت، پوشش گاز را می شکند، بنابراین کار در فضای باز معمولاً به سیم گازی محافظ گاز تغییر می کند یا منتظر می ماند تا یک محفظه محافظ ساخته شود.
محدوده ضخامت ایده آل برای MIG چقدر است؟
برای فولاد کربنی، تقریباً 3 میلی متر تا 12 میلی متر نقطه شیرین است، و ورق تا حدود 1 میلی متر نیز در انتقال اتصال کوتاه قابل اجرا است. بیش از 12 میلی متر، اتصال به یک اریب و چندین پاس نیاز دارد که مزیت سرعت MIG را از بین می برد.
چرا جوش MIG من متخلخل به نظر می رسد؟
به ترتیب احتمال: آلودگی مانند روغن، فلس آسیاب یا گالوانیزه شدن. یک پیش نویس متقاطع که گاز محافظ را از بین می برد. جریان بیش از حد گاز باعث تلاطم می شود. یا یک رگولاتور شل که هوا را به داخل خط می کشد.
آیا MIG برای جوشکاری عمودی و سربار خوب است؟
کار می کند، اما دیگر در بهترین حالت خود نیست. بالا رفتن عمودی به سرعت تغذیه سیم کمتر و یک بافت کمی برای کنترل استخر نیاز دارد و جوشکاری سربار هم سرعت رسوب و هم راحتی اپراتور را کاهش می دهد، بنابراین بهره وری معمولاً یک سوم یا بیشتر کاهش می یابد.
کدام مخلوط گاز بهترین نتایج MIG را در فولاد ملایم می دهد؟
ترکیبی از 75 تا 85 درصد آرگون با تعادل CO2 بیشتر کارها را پوشش می دهد: CO2 بیشتر باعث بهبود نفوذ و خیس شدن در صفحه کثیف می شود، در حالی که آرگون بالاتر قوس را صاف می کند و پاشش روی مواد نازک را کاهش می دهد.
به طور واضح، جوشکاری MIG زمانی مؤثرتر است که فلز تمیز با ضخامت متوسط در موقعیت صاف یا افقی، در داخل خانه، با یک محافظ گاز پایدار و سرعت تغذیه سیم مطابق با ولتاژ جوش داده شود. آن شرایط را به درستی بدست آورید و فرآیند سرعت، نفوذ و ظاهر کامل خود را ارائه دهد. قطعه کار را ثابت کنید تا کار به حالت قوس درآید، و همین شرایط به جای هشت دقیقه، برای هشت ساعت در نوبت کاری صادق است.