دستگاه چرخشی جوشکاری ایرفویل خود تراز 20T
دستگاه چرخشی جوشکاری خود تراز ایرفویل 20T به طور گسترده در صنایعی مانند مخازن تحت فشار، تجهیزات شیمیایی، برج های توربین بادی، ساخت خطوط لوله و جوشک...
See Details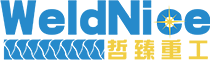
در چشم انداز جهانی تولیدات سنگین، تقاضا برای سازه های فلزی بزرگ، مستحکم و بی عیب و نقص همیشه وجود دارد. از مخازن ذخیره عظیمی که منابع حیاتی را در خود نگه میدارند تا مخازن تحت فشار که تحت شرایط شدید کار میکنند، یکپارچگی این محصولات به یک فرآیند مهم بستگی دارد: جوشکاری. برای چندین دهه، ساخت این قطعات به شدت به مهارت و استقامت جوشکاران دستی متکی بود. با این حال، همانطور که استانداردهای صنعت برای کیفیت، ایمنی و کارایی همچنان در حال افزایش است، تغییر قابل توجهی در حال انجام است. تعداد فزاینده ای از سازندگان در حال حاضر از راه حل های خودکار استقبال می کنند دستکاری جوش / ستون و بوم جوش / مرکز جوش / جوش خودکار سیستمی که در خط مقدم این تحول قرار دارد. این مقاله به بررسی دلایل این حرکت گسترده در صنعت می پردازد و به بررسی عملکرد، مزایا و ویژگی های قابل تنظیم این سیستم های پیشرفته می پردازد که معیارهای جدیدی را در ساخت فلز ایجاد می کنند.
قبل از درک راه حل، درک چالش های رویکرد سنتی ضروری است. جوشکاری درزهای طولی و محیطی یک مخزن با قطر بزرگ یا یک مخزن فشار دیواره سنگین کار بسیار دشواری است. جوشکاری دستی، در حالی که همه کاره است، یک سری موانع مهم را در این کاربردها ارائه می دهد:
خستگی و ناسازگاری اپراتور: یک جوشکار دستی باید دست ثابت، سرعت حرکت ثابت و زاویه مشعل دقیق را برای مدت طولانی حفظ کند. در طول یک جوش چند ساعته، خستگی فیزیکی ناگزیر ایجاد می شود. این خستگی منجر به تغییراتی در مهره جوش می شود که می تواند یکپارچگی ساختاری و کیفیت زیبایی محصول نهایی را به خطر بیندازد. ناهماهنگی هایی مانند تغییر عرض مهره، زیر برش یا عدم همجوشی مسائل رایجی هستند که مستقیماً از عوامل انسانی ناشی می شوند.
شرایط کاری دشوار: جوشکاری سازه های بزرگ اغلب شامل موقعیت های ناراحت کننده و بالقوه ناایمن است. برای دسترسی به درز ممکن است از جوشکارها خواسته شود در ارتفاعات، در فضاهای محدود یا در وضعیت های نامناسب کار کنند. این نه تنها خطر تصادف را افزایش می دهد، بلکه تولید مداوم جوش با کیفیت بالا را از نظر فیزیکی چالش برانگیز می کند.
نرخ تولید آهسته: نرخ رسوب در جوشکاری دستی با آنچه که یک اپراتور می تواند به طور ایمن و موثر مدیریت کند محدود می شود. برای مواد ضخیم که نیاز به عبور جوش های متعدد دارند، این فرآیند می تواند به شدت آهسته باشد و باعث ایجاد گلوگاه در برنامه تولید و افزایش زمان بندی پروژه شود.
کمبود نیروی کار ماهر: صنعت جوشکاری با کمبود کاملا مستند متخصصان ماهر مواجه است. یافتن و حفظ جوشکارهایی با تخصص خاص مورد نیاز برای کار با فشار بالا و با کیفیت روی سازههای بزرگ یک چالش مداوم برای بسیاری از مغازههای تولید است. این کمبود هزینه های نیروی کار را افزایش می دهد و می تواند ظرفیت تولید یک شرکت را محدود کند.
مواد زائد زیاد: ناهماهنگی در فرآیند جوشکاری اغلب منجر به نقص می شود. ترمیم این عیوب نیاز به آسیاب کردن جوش بد و جوش مجدد دارد که باعث مصرف مواد پرکننده اضافی، گاز محافظ و زمان می شود. این دوباره کاری هزینه قابل توجهی را به فرآیند تولید اضافه می کند.
برای رسیدگی به این چالش ها، جامعه مهندسی سیستم Welding Manipulator/Welding Column & Boom/Welding Center/Automatic Welding را توسعه دادند. در هسته خود، این تجهیزات یک بازوی مکانیکی پیچیده است که برای قرار دادن و حرکت دادن سر جوش در یک مسیر از پیش تعیین شده طراحی شده است. سیستم معمولاً از چندین جزء کلیدی تشکیل شده است:
این سیستم با مکانیزه کردن حرکت مشعل جوشکاری عنصر انسانی فشار فیزیکی و ناهماهنگی را از بین می برد. نتیجه یک فرآیند جوشکاری قابل تکرار، قابل اعتماد و با کیفیت است که می تواند به طور مداوم برای مدت طولانی کار کند.
اثربخشی یک سیستم ستون و بوم جوشکاری در توانایی آن در انجام وظایف جوشکاری خاص با درجه بالایی از دقت نهفته است. اطلاعات منبع کاربرد گسترده آن را در جوشکاری درزهای طولی و محیطی داخلی و خارجی برجسته می کند. بیایید تجزیه کنیم که چگونه این به دست می آید.
جوشکاری درزهای طولی: درز طولی یک جوش مستقیم و خطی است که در طول یک سازه استوانه ای یا مسطح اجرا می شود. برای جوش دادن این درز، قطعه کار (به عنوان مثال، یک صفحه صاف که به صورت استوانه ای در می آید) ثابت قرار می گیرد. سپس بوم دستکاری کننده به موازات درز تراز می شود. کالسکه جوش در امتداد بوم با سرعت دقیق کنترل شده حرکت می کند، در حالی که سر جوش یک مهره ثابت و یکنواخت را رسوب می دهد. اپراتور می تواند فرآیند را از فاصله ایمن و راحت از طریق آویز یا ایستگاه کنترل نظارت کند.
درزهای محیطی جوشکاری: درز محیطی (یا دوری) جوشی مدور است که دو بخش از یک لوله یا ظرف را به هم وصل می کند. برای این عملیات، ستون و بوم همراه با روتاتور جوشکاری یا رول تراشکاری کار می کنند. قطعه کار استوانه ای روی روتاتور قرار می گیرد که به آرامی و پیوسته آن را می چرخاند. بوم طوری قرار می گیرد که مشعل جوش در نقطه صحیح نسبت به درز دوار ثابت شود. همانطور که روتاتور قطعه کار را می چرخاند، مشعل جوش ثابت می ماند و یک جوش کاملا دایره ای ایجاد می کند. هماهنگی بین سرعت چرخش روتاتور و پارامترهای جوشکاری کلیدی برای دستیابی به یک نتیجه با کیفیت است.
توانایی رسیدگی به هر دو نوع درز با دقت یکسان باعث میشود دستگاه دستکاری جوش / ستون و بوم جوش / مرکز جوش / سیستم جوش خودکار به یک دارایی فوقالعاده همهکاره در یک کارخانه ساخت تبدیل شود. این یک پایه قابل اعتماد برای بهبود کیفیت محصول فراهم می کند، زیرا حرکات مکانیکی بسیار سازگارتر از آنچه می توان به صورت دستی به دست آورد. این تکرارپذیری برای رعایت کدها و استانداردهای سختگیرانه صنعت، مانند استانداردهای تعیین شده توسط انجمن مهندسین مکانیک آمریکا (ASME) برای مخازن تحت فشار، بسیار مهم است.
یکی از مزایای قابل توجه سیستم های ستون و بوم مدرن، سازگاری آنهاست. تولیدکنندگانی مانند WeldNice درک میکنند که برنامههای مختلف نیازمندیهای منحصربهفردی دارند. بنابراین، آنها از طراحی توابع سفارشی پشتیبانی می کنند. این به سازنده اجازه می دهد تا سیستمی را پیکربندی کند که دقیقاً با نیازهای تولیدی خاص آنها مطابقت دارد. بیایید برخی از گزینه های پیشرفته ذکر شده و مزایای عملی آنها را بررسی کنیم.
برای کاربردهایی که سرعت یک نگرانی اصلی است، مانند ساخت سازههای دیواره ضخیم، جوشکاری زیردریایی پشت سر هم (SAW) یک گزینه قدرتمند است. این پیکربندی شامل دو سیم جوش است که از طریق یک سر جوش یا دو سر با فاصله نزدیک تغذیه می شود. هر دو سیم از یک منبع برق یا از دو منبع مجزا برق می گیرند.
چگونه کار می کند: سیم سرب حوضچه جوش اولیه را ایجاد می کند، در حالی که سیم دنباله دنبال می شود و حرارت و مواد پرکننده بیشتری را به همان گودال اضافه می کند. این ترتیب به طور قابل توجهی نرخ رسوب را در مقایسه با راه اندازی تک سیم افزایش می دهد.
مزایای عملی: مزیت اصلی افزایش چشمگیر سرعت جوش است. برای یک صفحه ضخیم که ممکن است به ده پاس با یک سیم نیاز داشته باشد، یک تنظیم پشت سر هم ممکن است همان جوش را تنها در پنج یا شش پاس انجام دهد. این به طور مستقیم به کاهش ساعات کار، مصرف انرژی کمتر و تکمیل سریعتر پروژه ترجمه می شود. این یک راه حل موثر برای محیط های با تولید بالا است که زمان یک عامل مهم است.
هنگام جوشکاری مواد بسیار ضخیم، روشهای سنتی نیاز به یک شیار V شکل گسترده دارند. این به این معنی است که حجم زیادی از فلز پرکننده باید برای پر کردن محل قرار گیرد که زمانبر و گران است. جوشکاری با شکاف باریک یک تکنیک تخصصی است که برای رفع این مشکل طراحی شده است.
نحوه کار: به جای یک اریب پهن، یک شیار باریک، U یا J شکل تهیه می شود. شکاف مفصل ممکن است فقط چند میلی متر عرض داشته باشد. برای هدایت قوس به پایین این شیار باریک از سر جوش و مشعل مخصوص استفاده می شود. این فرآیند اغلب شامل یک حرکت بافندگی یا نوسانی است تا اطمینان حاصل شود که دیواره های جانبی به درستی ذوب شده اند.
مزایای عملی: مزایا قابل توجه است. با کاهش حجم اتصال می توان مقدار فلز پرکننده مورد نیاز را تا 50 درصد یا بیشتر کاهش داد. این منجر به صرفه جویی قابل توجهی در هزینه سیم جوش و شار می شود. علاوه بر این، به دلیل اینکه گرمای کمتری به قطعه کار وارد می شود، اعوجاج کاهش یافته و ناحیه تحت تأثیر حرارت کوچکتر (HAZ) وجود دارد که می تواند برای خواص مکانیکی مواد مفید باشد. این روش به ویژه برای مخازن تحت فشار دیواره ضخیم، راکتورها و سایر اجزای سنگین مناسب است.
فراتر از فرآیندهای جوشکاری خاص، طیف وسیعی از ویژگی های دیگر را می توان برای افزایش عملکرد و سهولت استفاده از سیستم ستون و بوم ادغام کرد.
حرکت مداری: این ویژگی به سر جوش اجازه می دهد تا در یک مسیر دایره ای یا مداری حول یک نقطه ثابت حرکت کند. برای کاربردهایی مانند جوشکاری اتصالات لوله به اتصالات یا سایر اتصالات پیچیده که یک حرکت خطی یا محیطی ساده کافی نیست مفید است.
چرخش ستون: برخی از سیستم های پیشرفته یک ستون چرخان ارائه می دهند. این اجازه می دهد تا کل بوم در اطراف پایه چرخانده شود و دسترسی به طرف های مختلف یک قطعه کار بزرگ یا پیچیده را بدون نیاز به تغییر مکان کل دستکاری کننده فراهم می کند. این یک ویژگی ارزشمند برای سازه های بزرگ و ثابت مانند بخش های بدنه کشتی یا قاب های ساختمان است.
سروو موتورها: انتخاب موتورها برای حرکت بوم و ستون تاثیر مستقیمی بر دقت دارد. سروو موتورها درجه بالایی از کنترل روی موقعیت، سرعت و گشتاور را ارائه می دهند. آنها امکان قرارگیری بسیار دقیق سر جوش را فراهم می کنند و می توانند سرعت ثابتی را تحت شرایط بارهای مختلف حفظ کنند. این سطح از کنترل برای کاربردهای حیاتی و برای ادغام با سیستمهای ردیابی خودکار درز مفید است.
واحد ردیابی درز: حتی با دقیق ترین یراق آلات، ممکن است تغییرات جزئی در موقعیت درز جوش به دلیل اعوجاج حرارتی یا تحمل تولید وجود داشته باشد. یک واحد ردیابی درز از یک سنسور (اغلب مبتنی بر لیزر) برای تعیین محل اتصال واقعی در زمان واقعی استفاده می کند. سپس به طور خودکار موقعیت سر جوش را تنظیم می کند تا کاملاً درز را دنبال کند. این ویژگی برای تضمین کیفیت جوش ثابت و کاهش نیاز به مداخله اپراتور، به ویژه در درزهای بلند یا منحنی بسیار ارزشمند است.
واحد بازیافت شار: در جوشکاری قوس زیردریایی (SAW)، یک شار دانه ای برای محافظت از حوضچه جوش استفاده می شود. پس از جوشکاری، این شار را می توان جمع آوری، خرد کرد و مجددا استفاده کرد. یک واحد بازیافت شار این فرآیند را خودکار می کند، شار مورد استفاده را با جاروبرقی تمیز می کند، ناخالصی ها و سرباره را الک می کند و شار تمیز را برای استفاده مجدد به قیف برمی گرداند. این امر ضایعات مواد را کاهش می دهد، هزینه های عملیاتی را کاهش می دهد و به حفظ محیط کاری تمیزتر کمک می کند.
نوسان ساز: نوسان ساز جوش وسیله ای است که باعث می شود مشعل جوش در حین حرکت حرکت بافتنی را به صورت پهلو به پهلو انجام دهد. این برای شیارهای جوش گسترده تر مفید است، زیرا همجوشی مناسب دیواره های جانبی را تضمین می کند و می تواند به کنترل شکل و عرض مهره جوش نهایی کمک کند. سرعت، عرض و زمان ماندن الگوی نوسان را می توان دقیقاً برنامه ریزی کرد.
روکش نواری: همچنین به عنوان روکش فلزی شناخته می شود، این فرآیندی است که برای اعمال لایه ای از آلیاژ مقاوم در برابر خوردگی یا مقاوم در برابر سایش بر روی سطح یک فلز پایه ارزان تر استفاده می شود. به جای سیم، یک نوار پهن فلزی (به عنوان مثال، فولاد ضد زنگ) به عنوان الکترود استفاده می شود. یک سیستم ستون و بوم مجهز به سطح نواری می تواند مناطق بزرگی مانند داخل مخزن تحت فشار را به سرعت و کارآمد بپوشاند و در جایی که بیشتر مورد نیاز است یک لایه محافظ ایجاد کند.
برای بهتر نشان دادن تأثیر این فناوری، مقایسه زیر را بین یک رویکرد دستی سنتی و یک فرآیند خودکار با استفاده از یک سیستم ستون و بوم در نظر بگیرید.
| جنبه | جوشکاری دستی | جوشکاری خودکار با ستون و بوم |
|---|---|---|
| سازگاری و تکرارپذیری | بر اساس مهارت اپراتور، خستگی و راحتی متفاوت است. مستعد ناسازگاری در طولانی مدت. | بسیار سازگار و قابل تکرار. دستگاه مسیر برنامه ریزی شده و پارامترها را دقیقاً در تمام مدت جوش دنبال می کند. |
| خستگی اپراتور | یک عامل مهم، به ویژه برای جوش های طولانی یا در موقعیت های نامناسب. به طور مستقیم بر کیفیت و بهره وری تأثیر می گذارد. | نقش اپراتور از انجام فیزیکی جوش به نظارت و کنترل فرآیند تغییر می کند. خستگی جسمانی دیگر نگران کننده نیست. |
| سرعت جوش | محدود به توانایی های فیزیکی اپراتور. نرخ رسوب نسبتا پایین است. | می تواند در سرعت های بالا و مداوم کار کند. فرآیندهای پیشرفته مانند Tandem SAW می توانند به طور چشمگیری نرخ رسوب را افزایش دهند. |
| ایمنی | اپراتور در مجاورت قوس، دود و جرقه ها قرار دارد. خطر آسیب از موقعیت های نامناسب بیشتر است. | اپراتور می تواند فرآیند را از یک ایستگاه ایمن و راه دور کنترل کند. قرار گرفتن در معرض خطراتی مانند فلاش قوس الکتریکی، بخار و گرما را کاهش می دهد. |
| ضایعات مواد و دوباره کاری | پتانسیل بالاتر برای نقص، که منجر به دوباره کاری می شود. این مواد پرکننده، گاز و نیروی کار اضافی را مصرف می کند. | نرخ عیب کمتر به دلیل ثبات فرآیند. نیاز به دوباره کاری پرهزینه و وقت گیر را کاهش می دهد. |
| مهارت مورد نیاز | برای کار با کیفیت کد به یک جوشکار دستی بسیار ماهر نیاز دارد که یافتن و نگهداری آن دشوار است. | به یک اپراتور/برنامه نویس ماهر ماشین نیاز دارد. مجموعه مهارت متفاوت است و می تواند آسان تر از مهارت جوش دستی سطح بالا باشد. |
برای سازندهای که سرمایهگذاری در دستگاه جوشکاری/ستون و بوم جوشکاری/مرکز جوش/سیستم جوش خودکار را در نظر میگیرد، باید چندین عامل ارزیابی شود تا اطمینان حاصل شود که تجهیزات انتخابی با نیازهای تولیدی آنها مطابقت دارد. جدول زیر برخی از پارامترهای کلیدی را که باید در نظر گرفته شود، نشان می دهد.
| پارامتر | توضیحات | چرا اهمیت دارد |
|---|---|---|
| طول بوم | دسترسی افقی بوم، از ستون اندازه گیری می شود. | حداکثر طول یک درز طولی را که می توان در یک نصب واحد جوش داد یا حداکثر قطر ظرفی را که می توان به آن دسترسی داشت را تعیین می کند. |
| ظرفیت بار | وزنی که بوم می تواند در حداکثر امتداد خود بدون انحراف بیش از حد تحمل کند. | برای پشتیبانی نه تنها از مشعل جوشکاری، بلکه برای لوازم جانبی سنگینتر مانند مشعلهای چند سیمی، ردیابهای درز یا دوربینها بسیار مهم است. |
| ارتفاع ستون | حرکت عمودی زین بوم. | محدوده ارتفاعی را که سر جوش می تواند به آن برسد را تعریف می کند که برای قرار دادن قطعات کار با قطرها و ارتفاع های مختلف مهم است. |
| سیستم کنترل | رابط مورد استفاده برای برنامهریزی و کار با دستکاریکننده (به عنوان مثال، مبتنی بر PLC، مبتنی بر رایانه شخصی). | یک سیستم کنترل کاربرپسند راه اندازی را ساده می کند، زمان برنامه نویسی را کاهش می دهد و مدیریت فرآیند جوشکاری را برای اپراتورها آسان تر می کند. |
| گزینه های موجود | لیستی از ویژگی های قابل تنظیم مانند ردیابی درز، اسیلاتورها، بازیابی شار و غیره. | به سیستم اجازه میدهد تا برای برنامههای کاربردی خاص تنظیم شود و توانایی آن و بازگشت سرمایه را افزایش دهد. |
ادغام راه حل های جوشکاری خودکار مانند سیستم ستون و بوم دیگر برای بزرگ ترین شرکت ها یک امر تجملی نیست. این امر برای هر مغازه تولیدی که قصد دارد در بازار پر تقاضای امروزی رقابتی باقی بماند، به یک ضرورت تبدیل شده است. انتقال از فرآیندهای دستی به فرآیندهای خودکار به مهمترین چالشهای صنعت میپردازد: نیاز به کیفیت بالاتر، کارایی بیشتر، ایمنی بهبود یافته و کاهش وابستگی به نیروی کار ماهر کمیاب.
این سیستم ها با ارائه یک پلت فرم پایدار، دقیق و قابل تکرار برای جوشکاری، سازندگان را قادر می سازد تا سازه های فلزی پیچیده با سطحی از سازگاری تولید کنند که دستیابی به آن به صورت دستی دشوار است. توانایی سفارشی کردن تجهیزات با ویژگیهای پیشرفته مانند جوشکاری پشت سر هم، قابلیتهای فاصله باریک، و ردیابی هوشمند درز، کاربرد آن را بیشتر گسترش میدهد و به آن اجازه میدهد تا طیف گستردهای از چالشهای ساخت خاص را حل کند.
همانطور که تکنولوژی به تکامل خود ادامه می دهد، می توانیم انتظار داشته باشیم که این سیستم ها حتی هوشمندتر و یکپارچه تر شوند. ویژگیهایی مانند نظارت از راه دور، ثبت دادهها برای کنترل کیفیت، و یکپارچهسازی با سیستمهای مدیریتی در سطح کارخانه در افق هستند. با این حال، اصل اصلی یکسان است: مکانیزه کردن کار پیچیده جوشکاری، آزاد کردن اپراتورهای انسانی برای تمرکز بر نظارت، برنامهنویسی و بهینهسازی فرآیند. برای سازندگان مخازن، لولهها و مخازن تحت فشار، دستگاه جوشکاری/ستون و بوم جوشکاری/مرکز جوشکاری/جوشکاری خودکار فقط یک قطعه تجهیزات نیست. این یک سرمایه گذاری استراتژیک در کیفیت، بهره وری و محافظت از عملکرد آنها در آینده است.
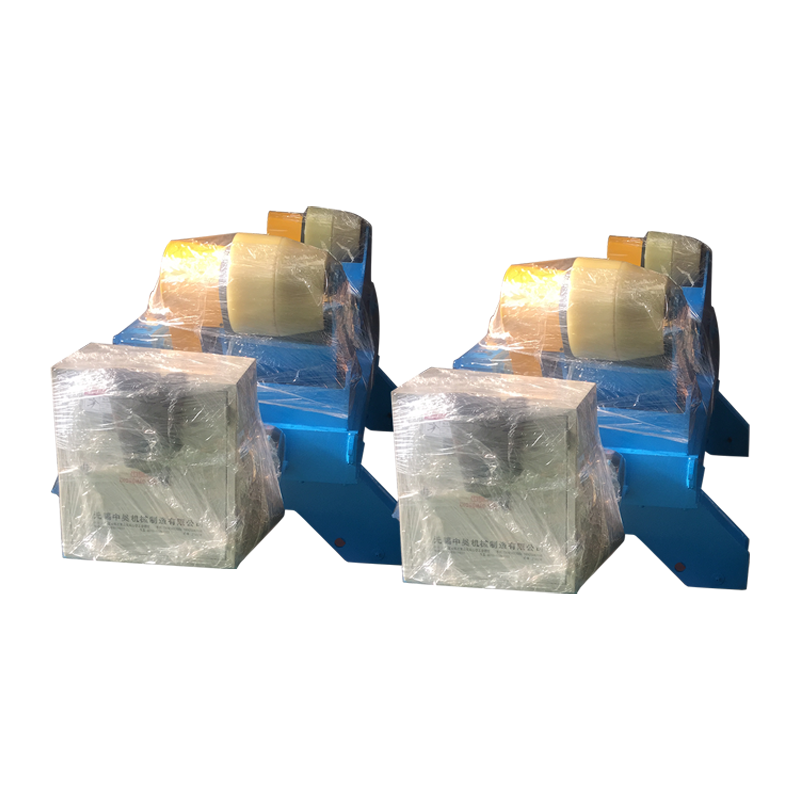
دستگاه چرخشی جوشکاری خود تراز ایرفویل 20T به طور گسترده در صنایعی مانند مخازن تحت فشار، تجهیزات شیمیایی، برج های توربین بادی، ساخت خطوط لوله و جوشک...
See Details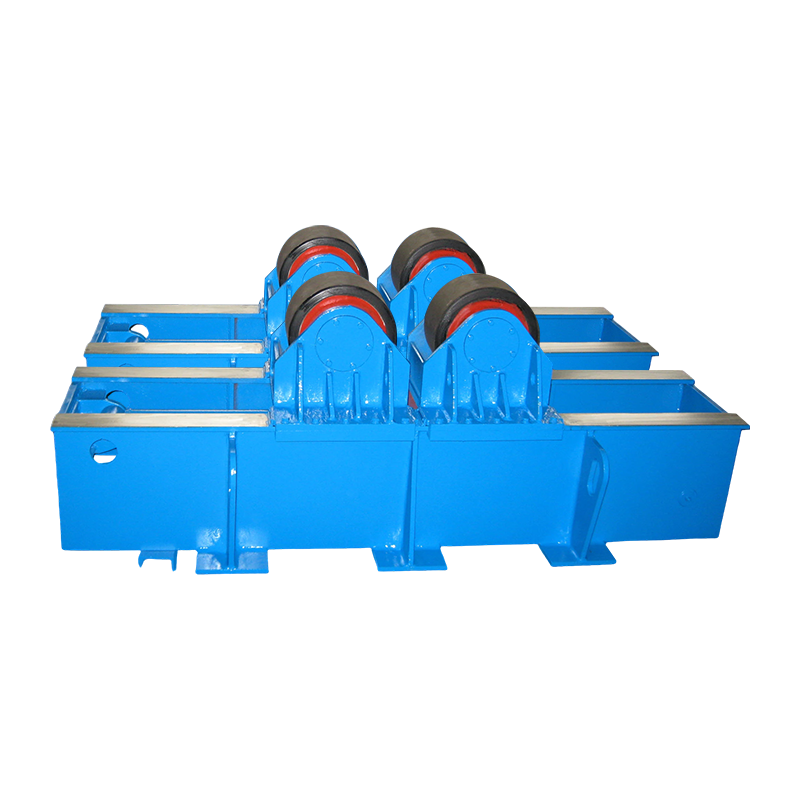
روتاتور جوشکاری 40T Fit Up با فشار هیدرولیک افقی دارای بار نامی 40 تن است و بر مونتاژ و جوشکاری قطعات استوانه ای کوچک و متوسط تمرکز دارد. این تجه...
See Details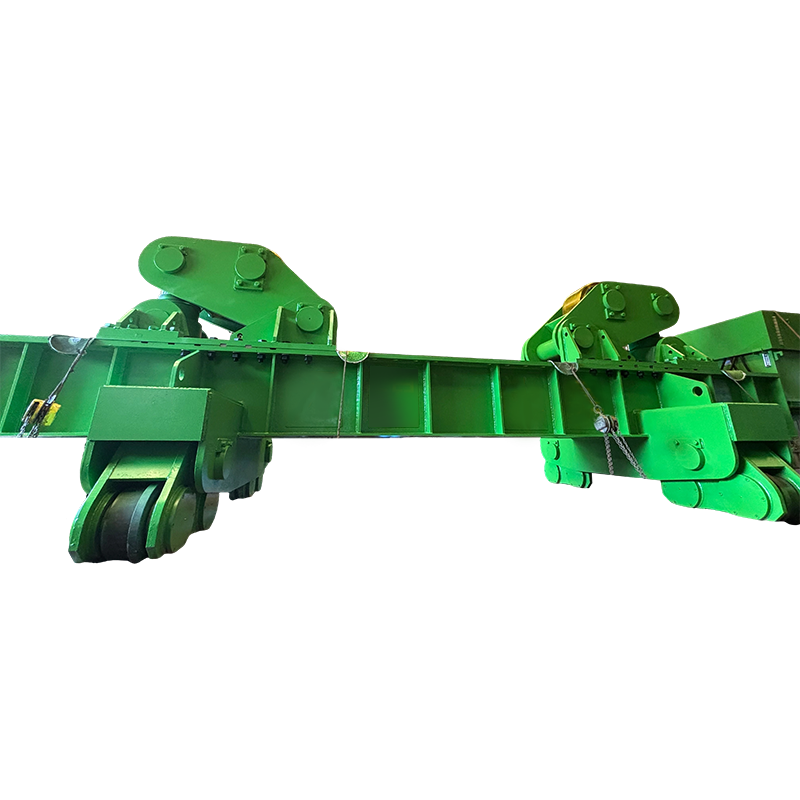
روتاتور جوشکاری 800T Fit Up با حرکت مداری دستی یک تجهیزات ویژه برای جوشکاری قطعات فوق سنگین با ظرفیت بار تا 800 تن است و برای مونتاژ و جوشکاری سیلن...
See Details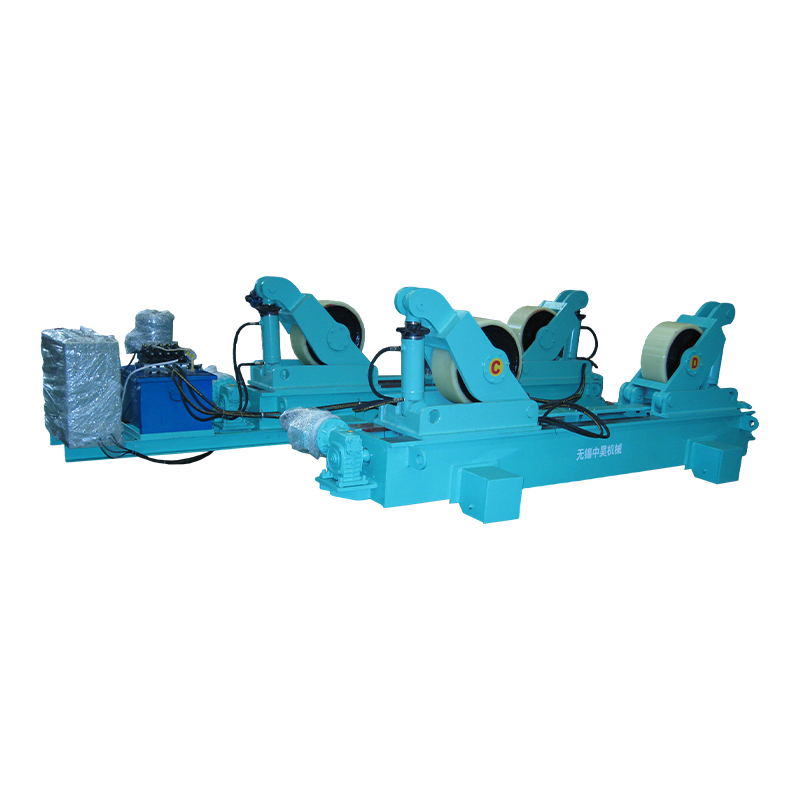
روتاتور جوش 80 تنی با حرکت مداری دستی یک تجهیزات ویژه برای جوشکاری قطعات متوسط و سنگین است. قابلیت حمل 80 تن را دارد و برای مونتاژ و جوشکاری قطعا...
See Details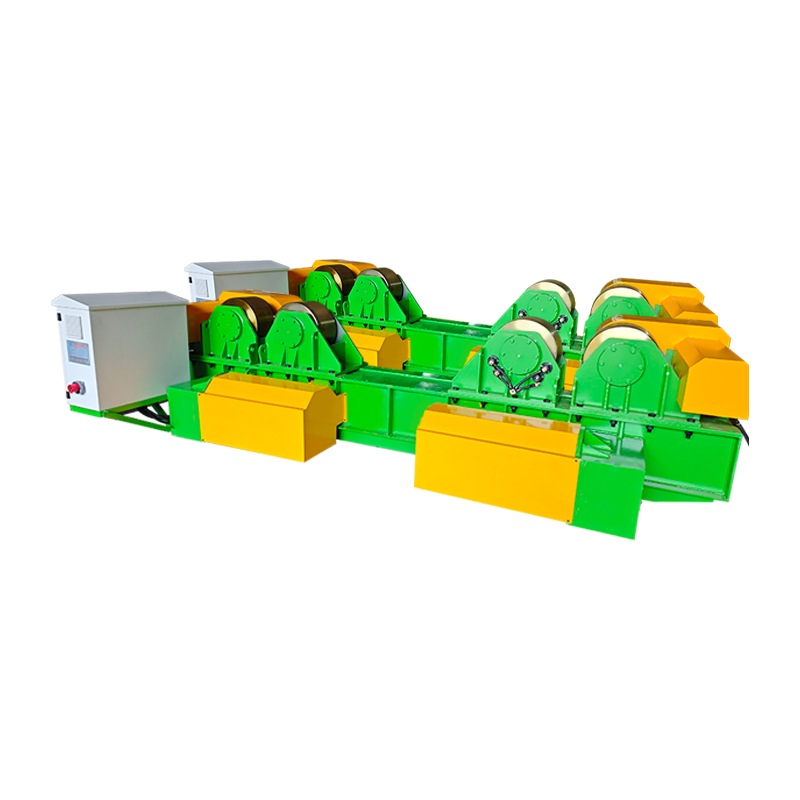
روتاتور جوش 40 تن با حرکت مداری دستی بالابر هیدرولیک یک تجهیزات کمکی جوشکاری با اندازه متوسط با ظرفیت بار 40 تن است. این به طور ویژه برای مونتاژ ...
See Details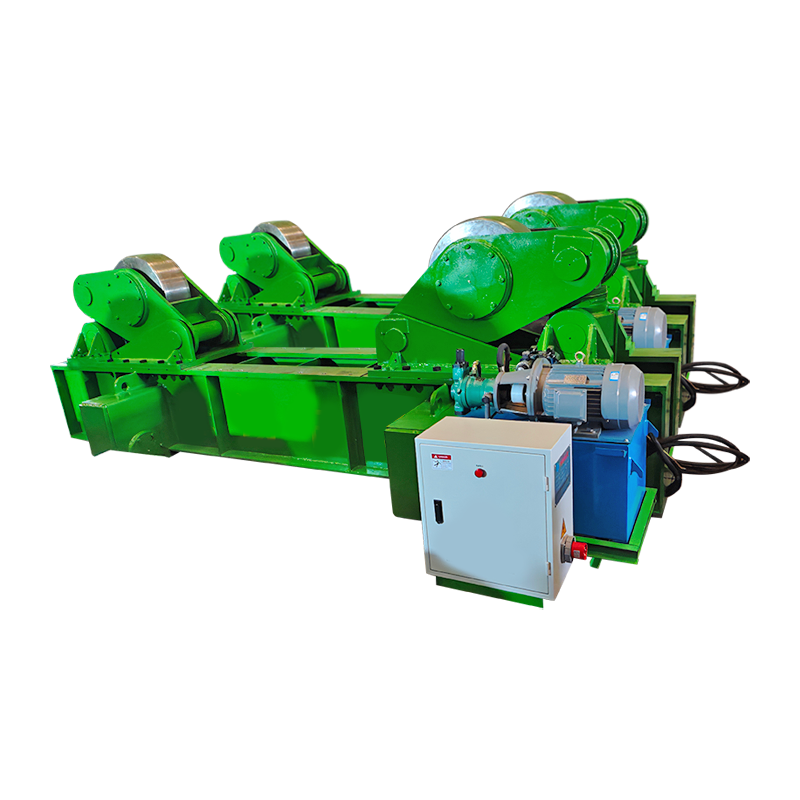
روتاتور جوش 300 تنی با حرکت مداری دستی دارای ظرفیت باربری 300 تن است و می تواند قطعات کار بزرگ استوانه ای را به طور پایدار پشتیبانی کند و پایه ای م...
See Detailsحق چاپ 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. تمامی حقوق محفوظ است Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com