بله، فولاد ضد زنگ را می توان با موفقیت جوش داد و اکثر مغازه های تولیدی از قبل تجهیزات لازم برای انجام آن را دارند. این ماده شکننده یا "غیرقابل جوش" نیست. این به سادگی آمادگی ضعیف را بیشتر از فولاد ملایم مجازات می کند. فولاد ضد زنگ یک آلیاژ فولادی با حداقل 10.5 درصد کروم است که یک لایه اکسید غیرفعال را تشکیل می دهد که در برابر خوردگی مقاومت می کند. این لایه همچنین به همین دلیل است که گرما، آلودگی و انتخاب پرکننده اهمیت زیادی دارد: یک جوش سالم باید مقاومت در برابر خوردگی را حفظ کند، نه اینکه فقط دو قطعه را به هم متصل کند.
پاسخ عملی این است که جوش پذیری به درجه، فرآیند و محیط سرویس بستگی دارد. گریدهای آستنیتی مانند 304L و 316L در مخازن، لوله، تجهیزات مواد غذایی و کارهای معماری رایج هستند. گریدهای فریتی، مارتنزیتی و دوبلکس رفتار متفاوتی دارند، بنابراین این روش باید با فلز پایه واقعی مطابقت داشته باشد تا برچسب عمومی "ضد زنگ".
کدام فرآیندهای جوشکاری برای فولاد ضد زنگ کار می کنند؟
جوشکاری TIG، MIG و چوب همه روی فولاد ضد زنگ کار می کنند. انتخاب مناسب به ضخامت، پرداخت و حجم تولید بستگی دارد. TIG تمیزترین کنترل را روی ورق نازک و ریشه لوله می دهد، MIG برای کارهای تولیدی سریعتر است و چوب برای تعمیرات میدانی و مقاطع سنگین تر مفید است.
| فرآیند | کار معمولی ضد زنگ | محدوده ضخامت عملی | یادداشت فروشگاه |
|---|---|---|---|
| TIG / GTAW | ورق نازک، ریشه لوله، لوله های بهداشتی، مجموعه های دقیق | حدود 0.5-6 میلی متر | تمیزترین کنترل قوس؛ سرعت سفر کندتر |
| MIG / GMAW | جوش تولید، قاب، مخازن، ورق ضخیم تر | حدود 1-12 میلی متر | رسوب سریع؛ به سیم ضد زنگ صحیح و مخلوط گاز نیاز دارد |
| استیک / SMAW | کار تعمیر، ساخت مزرعه، ورق سنگین تر | حدود 2-12 میلی متر | تمیز کردن بیشتر سرباره؛ برای کارهای آرایشی نازک کمتر مناسب است |
| SAW | صفحه سنگین و درزهای مستقیم بلند | معمولا 8 میلی متر و بالاتر | رسوب بالا؛ یک فرآیند ورقه نازک نیست |
جوشکاری مقاومتی و جوشکاری لیزری نیز برای ضد زنگ در تنظیمات تولید خاص استفاده می شود، اما آنها نیاز به تجهیزات و رویه هایی دارند که در اطراف مواد ساخته شده اند. برای ساخت عمومی، TIG و MIG اکثر کارهای ضد زنگ را پوشش می دهند.
فلز پرکننده و گاز محافظ: با فلز پایه مطابقت دهید
از پرکننده ای استفاده کنید که با کلاس خوردگی فلز پایه مطابقت داشته باشد، نه هر چیزی که از قبل در فیدر وجود دارد. یک قطعه 304L به طور معمول باید از پرکننده ER308L استفاده کند، در حالی که کار 316L نیاز به ER316L دارد. استفاده از سیم فولادی ملایم ممکن است جوشی ایجاد کند که در ابتدا قابل قبول به نظر برسد، اما رسوب زنگ زده و ممکن است در سرویس خورنده از کار بیفتد.
| فلز پایه یا مفصل | پرکننده معمولی | دلیل |
|---|---|---|
| 304 / 304 لیتر | ER308L | با مقاومت خوردگی عمومی و هدف کم کربن مطابقت دارد |
| 316 / 316 لیتر | ER316L | مولیبدن را برای خدمات حاوی کلرید فراهم می کند |
| فولاد ضد زنگ تا نرم 304 | ER309L | پرکننده با آلیاژ بالا به تحمل رقت از طرف فولاد کربنی کمک می کند |
| دوبلکس ضد زنگ | ER2209 یا پرکننده دوبلکس همسان | از ریزساختار متعادل فریت-آستنیت پشتیبانی می کند |
گاز محافظ همچنین بر رنگ، نفوذ و مقاومت در برابر خوردگی تأثیر می گذارد. TIG معمولا از آرگون استفاده می کند. MIG اغلب از یک مخلوط غنی از آرگون با مقدار کمی اکسیژن یا یک تری میکس بسته به روش استفاده می کند. مخلوطهای سنگین CO2 میتوانند جذب کربن را افزایش دهند و مقاومت به خوردگی را در برخی از جوشهای آستنیتی کاهش دهند، بنابراین قبل از تولید، مشخصات گاز را تأیید کنید.
ورودی گرما، اعوجاج و مقاومت در برابر خوردگی
حرارت ورودی را پایین نگه دارید و دمای بین گذر را زیر 150 درجه سانتیگراد (302 درجه فارنهایت) برای ضد زنگ آستنیتی نگه دارید. گرمای کنترل نشده رایجترین دلیلی است که یک جوش صدادار در سرویس خراب میشود. ضد زنگ به طور متفاوتی نسبت به فولاد ملایم گرما را منبسط می کند و هدایت می کند، بنابراین گرمای بیش از حد می تواند باعث تاب خوردگی، رنگ حرارتی و از دست دادن مقاومت در برابر خوردگی شود.
در محدوده تقریباً 425-850 درجه سانتیگراد، استاندارد 304 و 316 می توانند کاربیدهای کروم را در مرزهای دانه تشکیل دهند. که کروم موجود برای محافظت از سطح را کاهش می دهد، وضعیتی که اغلب حساسیت نامیده می شود. گریدهای کم کربن "L" و گریدهای تثبیت شده خطر را کاهش می دهند، اما کنترل ضعیف گرما را توجیه نمی کنند. برای محدود کردن اعوجاج، از مهرههای رشتهای، جوشکاری پرش، دنبالههای پشتی، پشتی مسی، و فیکسچرهای مناسب استفاده کنید.
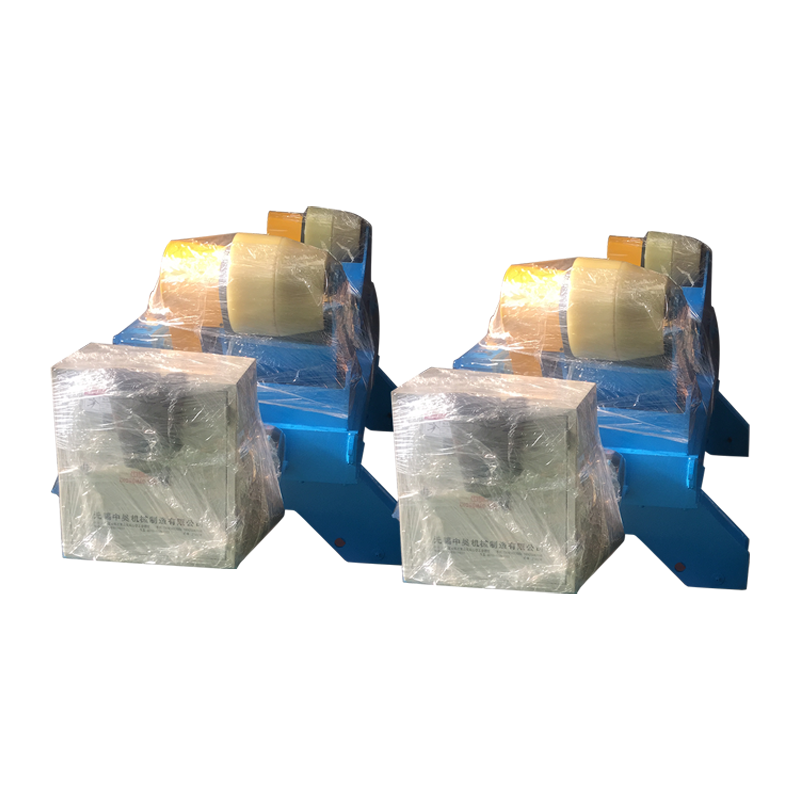
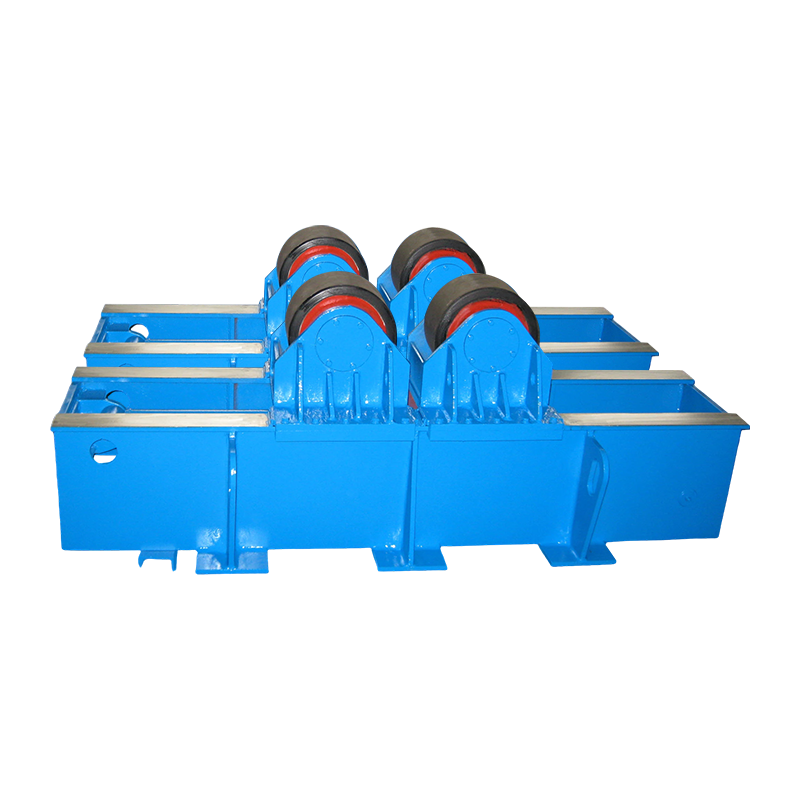
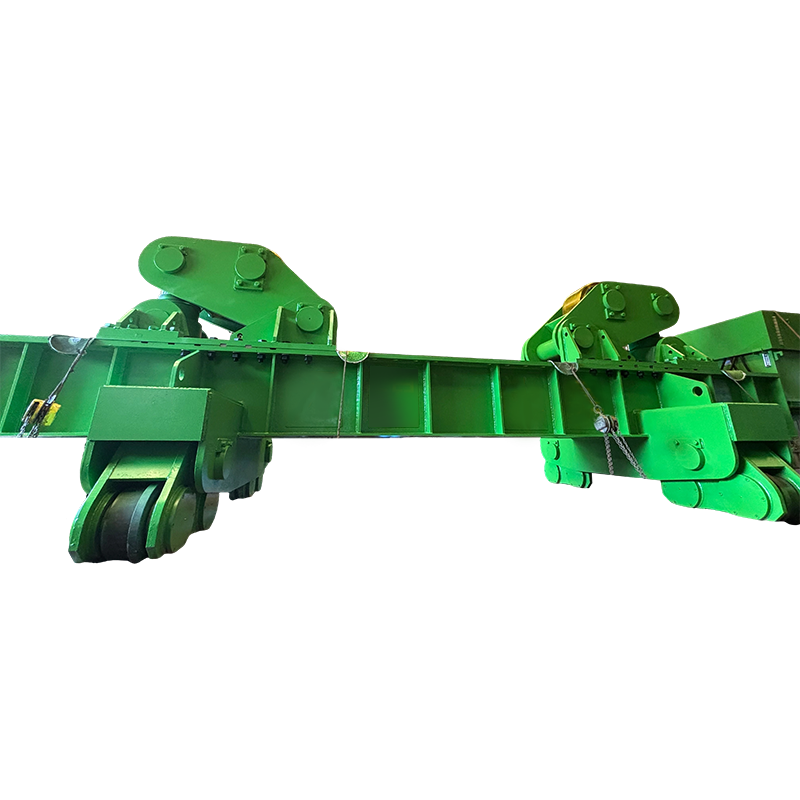
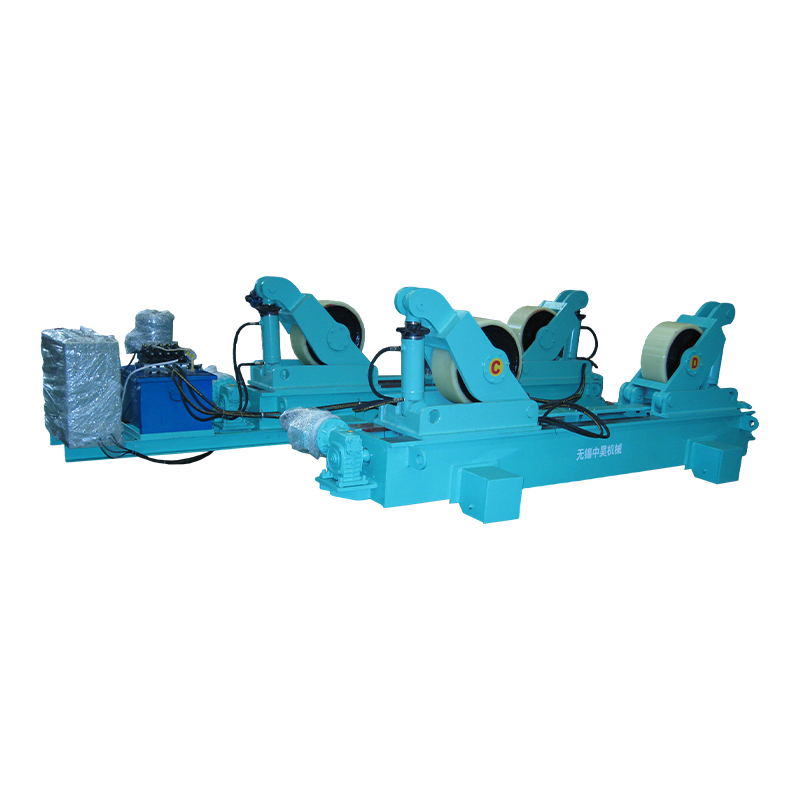
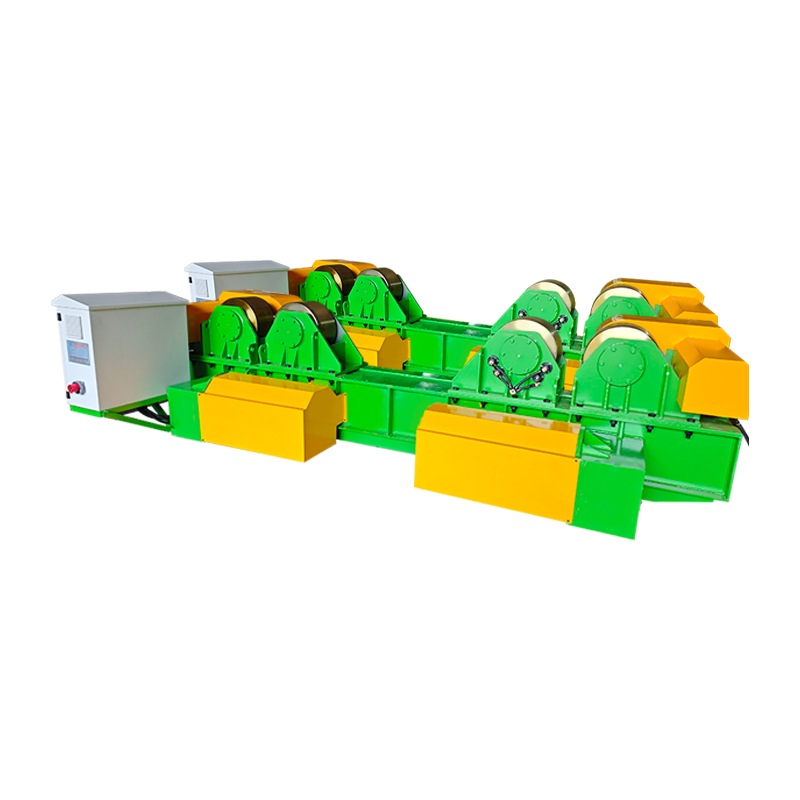
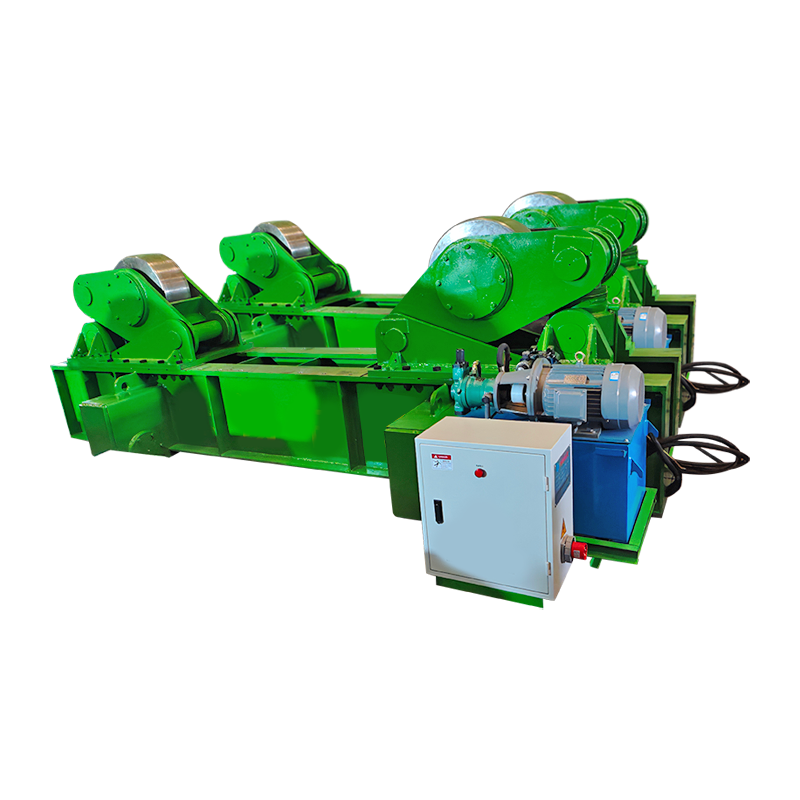
برای پوستههای لوله و مخزن، روتاتور جوشکاری قطعه را با سرعت ثابت در حال چرخش نگه میدارد تا قوس در حالت صاف یا افقی بماند. این ثبات در ضد زنگ اهمیت دارد زیرا تغییرات سرعت سفر به عنوان تغییرات گرمای ورودی نشان داده می شود. برای نگاهی دقیق تر به برنامه، نگاه کنید روتاتورهای جوشکاری در کار مخزن و لوله .
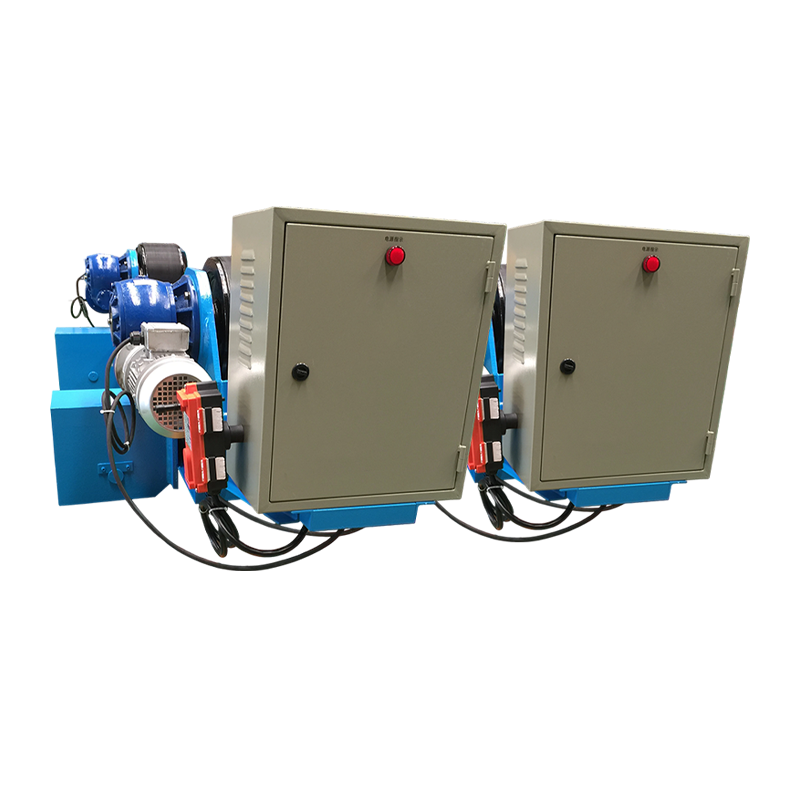 روتاتور جوش قابل تنظیم 10T با کنترل ضد رانش روتاتور جوش قابل تنظیم 10 تنی با کنترل ضد رانش مبتنی بر حسگر برای قرارگیری پایدار قطعات کار استوانه ای و اریب در حین جوشکاری درز. مشاهده محصول →
روتاتور با کنترل ضد رانش در درزهای طولانی که پوسته سعی می کند راه برود مفید است. هدف صرفاً چرخاندن قطعه نیست، بلکه نگه داشتن یک موقعیت جوش قابل تکرار در حالی که اپراتور روی طول قوس، پوشش گاز و سرعت حرکت تمرکز می کند.
آماده سازی و تمیز کردن کیفیت جوش را تعیین می کند
فولاد ضد زنگ را بلافاصله قبل از جوشکاری تمیز کنید. آلودگی عامل اصلی تخلخل، تغییر رنگ و شکست خوردگی است. روغن، گریس، رطوبت، رنگ، نشانگر، چسب و گرد و غبار فولاد کربنی همگی می توانند به سطح جوش آسیب بزنند یا تخلخل ایجاد کنند.
- از یک برس سیمی مخصوص ضد زنگ استفاده کنید. برسهای فولاد کربنی میتوانند ذرات آهن را به جای بگذارند که زنگ میزنند.
- محل اتصال و سیم پرکننده را با استون یا الکل پاک کنید و اجازه دهید خشک شود.
- قبل از جوشکاری در صورت نیاز، رسوب آسیاب، اکسید و رنگ حرارتی سنگین را از ناحیه جوش بردارید.
- در صورت نیاز به نفوذ کامل لوله و لوله با آرگون با پاکسازی برگشتی و قسمت پشتی در معرض خدمات خورنده قرار می گیرد.
- تناسب اندام را محکم و یکنواخت نگه دارید. شکاف های وسیع جوشکار را مجبور می کند تا گرما و پرکننده بیشتری اضافه کند.
پس از جوشکاری، تغییر رنگ و رنگ حرارتی را در زمانی که مشخصات لازم است تمیز کنید. ترشی و غیرفعال سازی لایه غیرفعال را در بسیاری از تولیدات ضد زنگ به ویژه در صنایع غذایی، دارویی و خدمات دریایی بازیابی می کند.
نقص های رایج و رفع های عملی
بیشتر عیوب جوش ضد زنگ به سه دلیل ایجاد می شود: آلودگی، گرمای بیش از حد، و پوشش گاز از دست رفته. تعمیر معمولاً رویه ای است تا تنظیمات ماشینی متفاوت.
| نقص | علت احتمالی | رفع عملی |
|---|---|---|
| تخلخل | روغن، رطوبت، کشش، جریان کم گاز، پرکننده کثیف | اتصال را تمیز کنید، جریان گاز را بررسی کنید، قوس را محافظت کنید، از پرکننده خشک استفاده کنید |
| تاب برداشتن | گرمای بیش از حد، توالی ناهموار، تناسب ضعیف | قطعه را ثابت کنید، از جوش بک استپ استفاده کنید یا جوش نزنید، آمپر را کاهش دهید |
| حساس شدن | زمان طولانی در محدوده 425-850 درجه سانتیگراد | ورودی گرمای کمتر، دمای بین گذر را کنترل کنید، مواد درجه L را مشخص کنید |
| ترک داغ | تناسب ضعیف، مهار بالا، شیمی پرکننده اشتباه | از پرکننده مشخص شده استفاده کنید، تناسب را بهبود ببخشید، در صورت امکان محدودیت را کاهش دهید |
| رنگ حرارتی | قرار گرفتن در معرض اکسیژن در دما | پوشش گاز را بهبود بخشید، قسمت پشتی را تمیز کنید، پس از جوشکاری تمیز و غیرفعال کنید |
وقتی تجهیزات موقعیت یابی سود می کند
زمانی که کار ضد زنگ تکراری، سنگین یا نیاز به زاویه مشعل ثابت داشته باشد، تجهیزات موقعیت یابی نتیجه می دهد. یک روتاتور لوله، پوسته مخزن و سیلندرها را با سرعت کنترل شده می چرخاند. یک پوزیشنر قطعه کار را کج می کند تا جوش صاف یا افقی قرار گیرد که کنترل آن آسان تر از جوشکاری عمودی یا سربار است.
برای مجموعههای کوچک ضد زنگ، یک پوزیشنر با کنترل سروو چرخش دقیق و نمایهسازی قابل تکرار را ارائه میدهد. این به زمانی کمک می کند که چندین قسمت به دنباله جوش یکسانی نیاز داشته باشند و اپراتور باید زاویه مشعل ثابتی را حفظ کند. برای بررسی اجمالی، نگاه کنید پوزیشنرهای جوشکاری و راندمان ساخت .
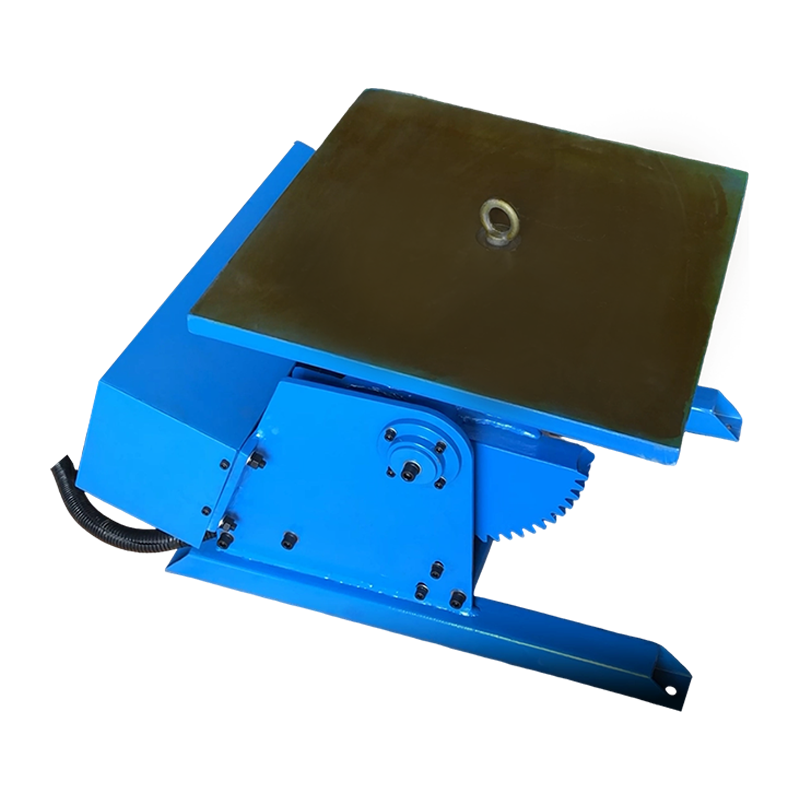 پوزیشنر جوش 300 کیلوگرمی با کنترل سروو sales@weldnicefactory.com مشاهده محصول →
برای درزهای طولی طولانی روی ظروف ضدزنگ، یک ستون TIG و بوم مشعل را نگه می دارد در حالی که قطعه کار یا کالسکه با سرعت کنترل شده حرکت می کند. این به ویژه زمانی مفید است که این روش به طول قوس ثابت و حرکت محدود اپراتور نیاز دارد.
 پشتیبانی جوشکاری ستون و بوم TIG ستون و بوم TIG برای موقعیت یابی دقیق مشعل، حرکت و نوسان بر روی اجزای جدار نازک و دقیق، از جمله درزهای مخزن ضد زنگ. مشاهده محصول →
سوالات متداول
آیا می توانید فولاد ضد زنگ را با جوشکار MIG جوش دهید؟
بله، یک جوشکار MIG زمانی که به سیم پرکننده ضد زنگ و گاز محافظ مناسب غنی از آرگون مجهز باشد، می تواند فولاد ضد زنگ را جوش دهد. سیم فولادی ملایم و مخلوط گاز سنگین CO2 مقاومت در برابر خوردگی یکسانی ندارند، حتی اگر جوش قابل قبول به نظر برسد.
آیا می توانید فولاد ضد زنگ را به فولاد نرم جوش دهید؟
بله، فولاد ضد زنگ را می توان به فولاد نرم جوش داد، معمولاً با پرکننده ER309L و رقت کنترل شده. اتصال برای کاربردهای ساختاری یا غیر بحرانی عملی است، اما ممکن است با عملکرد خوردگی یک جوش کاملاً ضد زنگ مطابقت نداشته باشد.
آیا فولاد ضد زنگ نیاز به گرم کردن دارد؟
اکثر نمرات ضد زنگ آستنیتی نیازی به پیش گرم کردن ندارند و به طور کلی نباید بیش از حد گرم شوند. گریدهای فریتی و مارتنزیتی بسته به درجه و روش ممکن است نیاز به عملیات حرارتی پیش گرم یا پس از جوش داشته باشند، بنابراین به جای یک قانون کلی، از روش جوشکاری واجد شرایط پیروی کنید.
چرا جوش ضد زنگ من زنگ می زند؟
هنگامی که لایه غیرفعال آسیب ببیند یا رسوب آلوده شود، یک جوش ضد زنگ زنگ می زند. دلایل رایج عبارتند از: برس های فولاد کربنی، پرکننده فولادی ملایم، پوشش ضعیف گاز، رنگ گرمای شدید، رطوبت، و عدم تمیز کردن یا غیرفعال کردن جوش تمام شده.
در عمل، جوشکاری ضد زنگ موفق به مجموعه کوچکی از کنترلها خلاصه میشود: پرکننده را منطبق کنید، گرما را در فرآیند نگه دارید، محل اتصال را تمیز کنید، جوش را با گاز مناسب محافظت کنید، و هنگامی که قوام را بهبود میبخشد از تجهیزات موقعیتیابی استفاده کنید. این ماده قابل جوش است، اما به تمرین منظم فروشگاه پاداش می دهد.