ابتدا پاسخ دهید: ابزار و تجهیزات ساخت فلز که تعیین می کند آیا یک کار سودآور است یا خیر، ماشین هایی هستند که صفحه را برش می دهند، قطعه کار را می چرخانند و مشعل را در موقعیت خود نگه می دارند - نه ابزارهای موجود در جعبه ابزار دستی. برای کارگاهی که مخازن با قطر 3 متر یا تیرهای سازه ای 12 متری می سازد، به این معنی است که چهار گروه: ماشین های برش، تجهیزات محل کار و موقعیت یابی (روتاتورها و پوزیشنرها)، اتوماسیون جوشکاری (سیستم های ستون و بوم، سر جوش)، و اقلام پشتیبانی مانند آسیاب، گیره، ابزار اندازه گیری، استخراج دود و PPE.
ساخت فلز معمولاً به عنوان چهار عملیات تعریف می شود: برش به اندازه، شکل دادن به آن با نورد، خم کردن یا فشار دادن، اتصال آن با جوش یا پیچ و مهره، و تکمیل آن با سنگ زنی، انفجار و رنگ آمیزی. هر عملیات لیست تجهیزات خاص خود را دارد و اولویت ها با اندازه قطعه تغییر می کنند. قیچی، پرس ترمز و ابزار دستی بر ورق فلز غالب است، در حالی که ساخت سنگین مخازن، برجها، لولهها و فولاد سازهای تحت سلطه ماشینهایی است که وزن و گرما را کنترل میکنند.
اینم تست عملی یک پوسته مخزن با قطر 30 تن و به قطر 3 متر که به صورت افقی جوش داده می شود، دو جوشکار را تقریباً یک جابجایی در هر درز محیطی می طلبد، زیرا آنها باید متوقف شوند، با جرثقیل تغییر مکان دهند و به موقعیت خود برگردند. همان پوسته را روی یک چرخاننده جوش برقی با درز در حالت صاف قرار دهید، و همان دو جوشکار درز را در حدود 40 دقیقه با استفاده از جوش قوس زیردریایی در 500-700 A تمام می کنند. این تغییر واحد معمولاً ارزش بیشتری از خرید دستگاه جوش دوم دارد.
تجهیزات برش اول است: شعله، پلاسما یا لیزر؟
برش اولین مرحله در هر کار ساخت است، و این جایی است که ماشین اشتباه بیشترین کار را دوباره ایجاد می کند، زیرا لبه برش مربعی یا اعوجاج حرارتی به طور تمیز در اتصال جوش بسته نمی شود.
نحوه مقایسه فرآیندهای برش اصلی
ارقام زیر مقادیر معمولی فروشگاه هستند. اعداد دقیق به دستگاه، مجموعه گاز یا نازل و درجه مواد بستگی دارد.
| فرآیند | ضخامت معمولی | کرف و تحمل | جایی که مناسب است |
|---|---|---|---|
| اکسی سوخت (شعله) | 6-150 میلی متر و بالاتر | کرف 2-4 میلی متر، تحمل حدود /-1.5 میلی متر، منطقه متاثر از گرما گسترده است | صفحه فولاد کربن ضخیم و پروفیل های ساختاری؛ کمترین هزینه در هر متر بالای 25 میلی متر |
| پلاسمای ریز | 0.5-50 میلی متر | کرف 1.5-3 میلی متر، تحمل نزدیک به /-0.5 میلی متر، تفاله سبک در برخی از گریدها | فولاد ضد زنگ و آلومینیوم، مغازه های مخلوط مواد، ضخامت متوسط |
| لیزر فیبر | 0.5-25 میلی متر، نازک تر سریع تر است | کرف 0.2-0.5 میلی متر، تحمل نزدیک به /-0.1 میلی متر، حداقل اعوجاج | براکت ها، ورق و تودرتوی محکم در جایی که توان عملیاتی مهم است |
چه چیزی را در دستگاه برش CNC بررسی کنیم
- اندازه میز و طول ریل باید با بزرگترین صفحهای که بهطور واقعی خریداری میکنید، به اضافه حاشیه تودرتو، مناسب باشد.
- نوع درایو: دروازه با درایو دو طرفه برای میزهای عریض. درایو یک طرفه ارزان تر است اما در زیر بار منحرف می شود.
- نرم افزار کنترل و تودرتو: برنامه نویسی آفلاین معمولاً در زمان بیشتری نسبت به سرعت برش بالاتر صرفه جویی می کند.
- استخراج دود و گرد و غبار که از اپراتور محافظت می کند و در اکثر کارگاه ها مورد نیاز است.
- تکرارپذیری: یک عدد بر حسب میلی متر در متر بخواهید و آن را با یک نمونه برش به جای بروشور تأیید کنید.
- گزینه هایی که ارزش پرداخت را دارند: کنترل خودکار ارتفاع مشعل، سرهای برش اریب و برش شعله دوگانه برای لبه های مستقیم بلند.
محل کار و موقعیت یابی: تجهیزاتی که سریعترین بازپرداخت را دارند
اگر یک مغازه بتواند فقط یک بار به روز رسانی را بپردازد، موقعیت یابی معمولاً سرمایه گذاری بهتری نسبت به جوشکار دیگر است، زیرا موقعیت یابی موقعیت جوش را از حالت عمودی یا بالای سر به صاف تغییر می دهد و تخت جایی است که نرخ رسوب بالا امکان پذیر است.
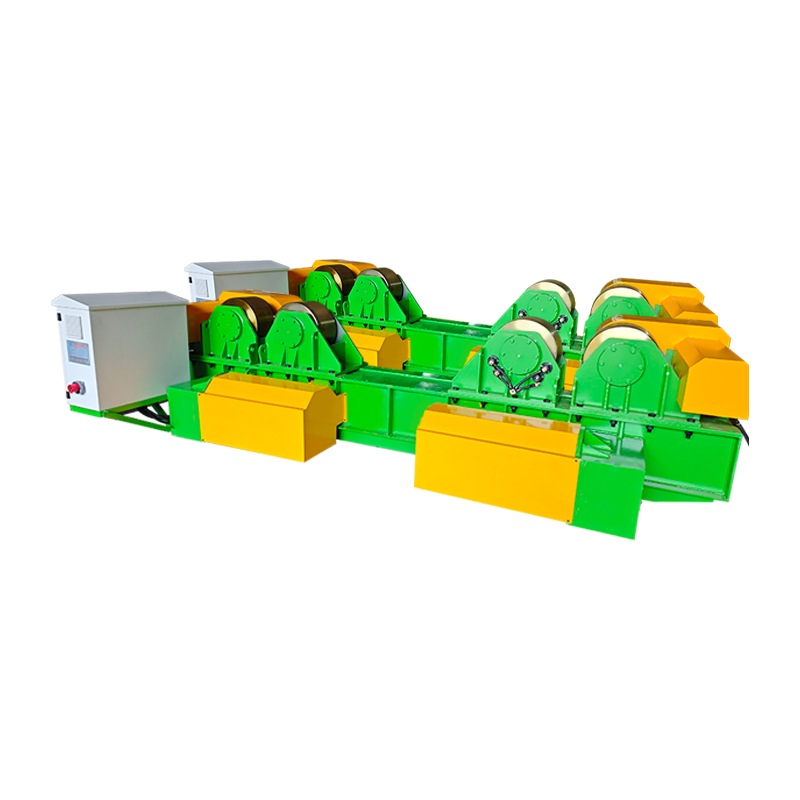
چرخاننده جوش: مجموعه چرخ را با پوسته مطابقت دهید، نه فقط تناژ
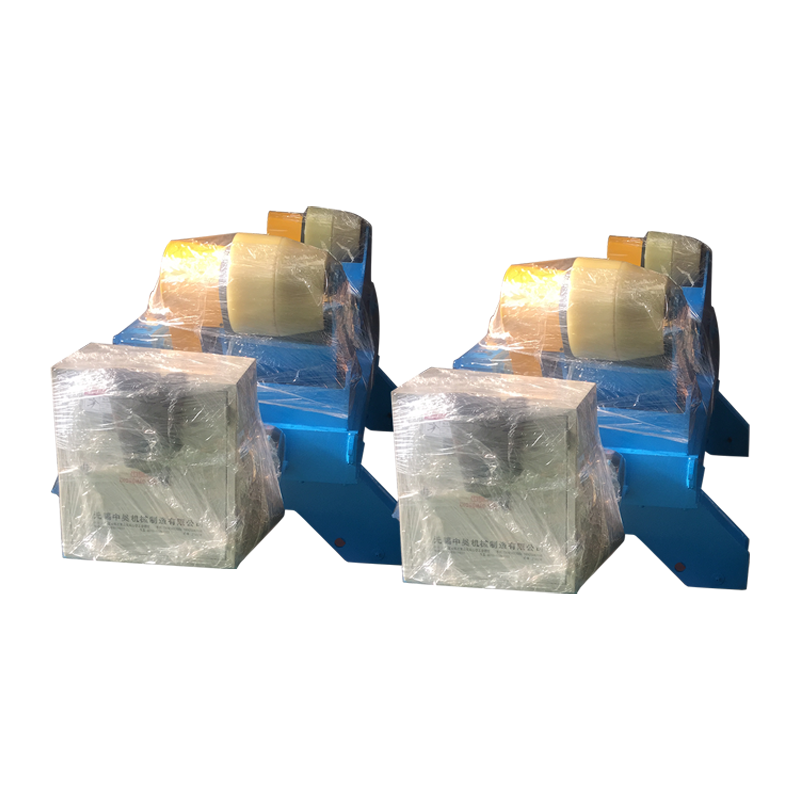
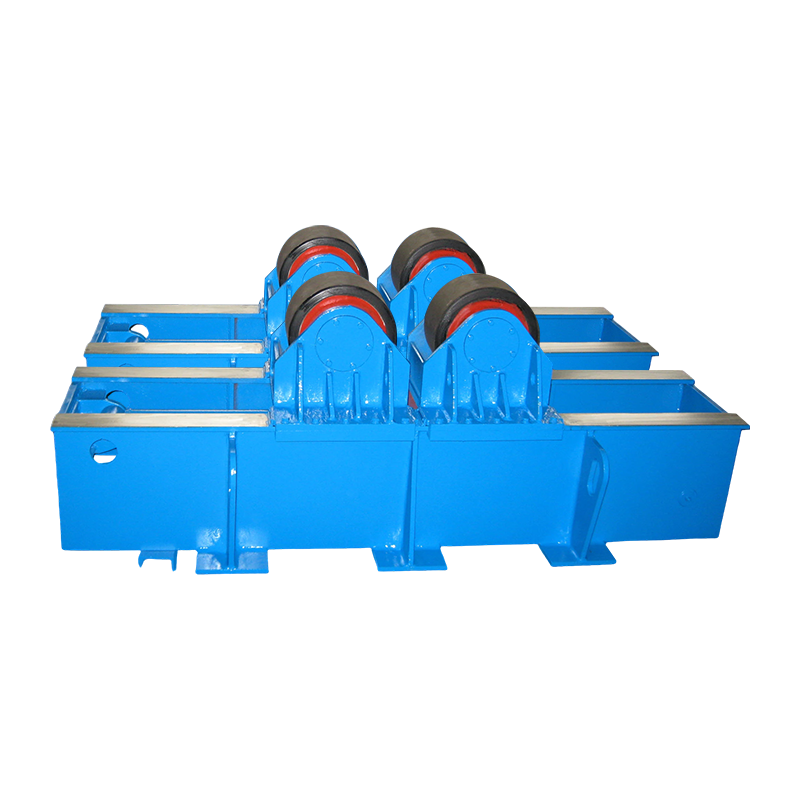
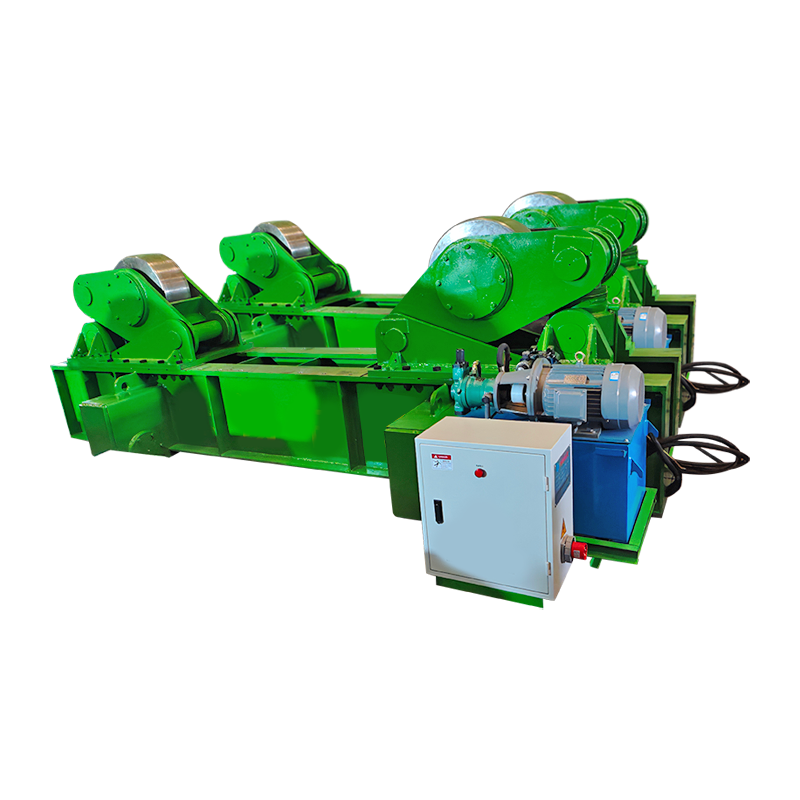
چرخاننده جوشکاری که به آن روتاتور گردان، قاب غلتکی یا روتاتور لوله نیز می گویند، یک جفت چرخ برقی و بدون کار است که یک قطعه کار استوانه ای را زیر سر جوش یا جوشکار دستی می چرخاند. ظرفیت بار برای هر جفت درجه بندی می شود و باید قطعه کار، ابزارآلات و هر وسیله داخلی را پوشش دهد. یک مجموعه 100 تنی برای پوسته 80 تنی زیاده روی نمی کند، زیرا یک درز خارج از مرکز بار را روی یک چرخ منتقل می کند.
- نوع چرخ: چرخ های پلی اورتان از سطوح ماشین کاری شده یا رنگ شده محافظت می کنند، چرخ های فولادی سنگین ترین بارها را حمل می کنند.
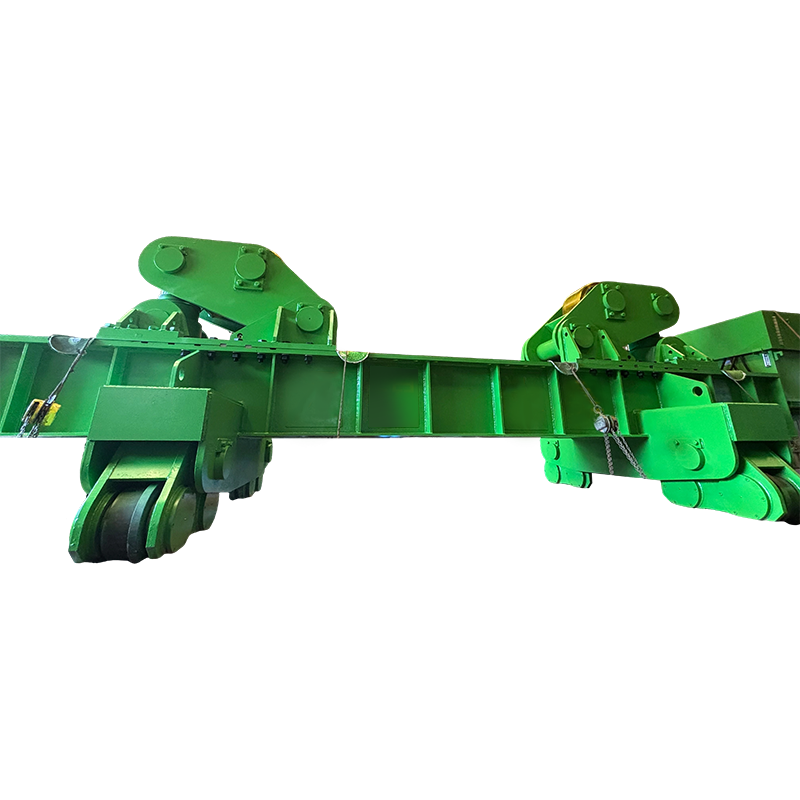
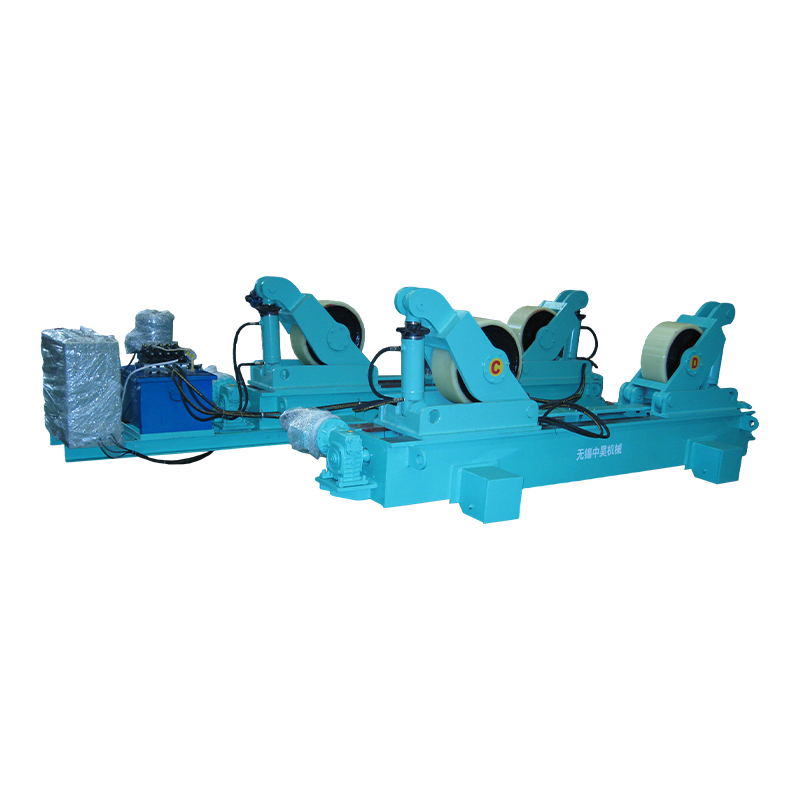
- پیکربندی: واحدهای خود تراز به قطعه کار اجازه می دهند زاویه چرخ را تنظیم کند، که مناسب قطرهای مختلف است. واحدهای قابل تنظیم از زوایای ثابت استفاده می کنند و برای تولید مکرر یک قطر مناسب هستند. روتاتورهای فیت آپ، بالابر هیدرولیکی و فشار افقی را برای بستن درزهای طولی روی پوسته مخزن اضافه می کنند.
- محدوده قطر: ماشینها با حداقل و حداکثر قطر کار مشخص میشوند، بنابراین بررسی کنید که محدوده کوچکترین مخزن شما و همچنین بزرگترین مخزن شما را پوشش دهد.
- درایو و کنترل: درایو با فرکانس متغیر با کنترل آویز یا پا، سرعت چرخش معمولاً بین 100 تا 1000 میلی متر در دقیقه، به علاوه اینچ برای تراز.
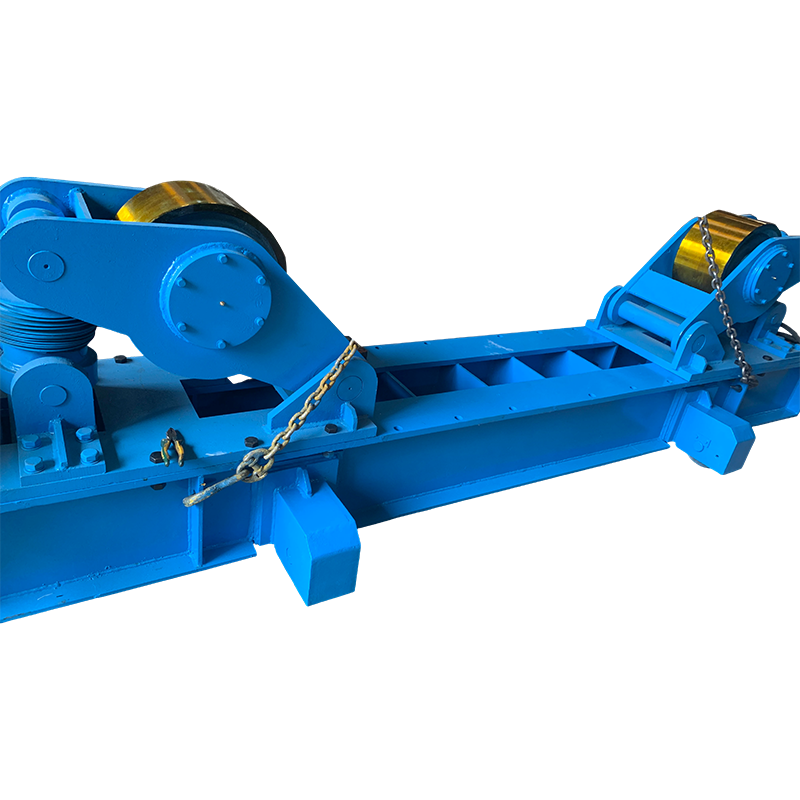 روتاتور جوشی 100T با حرکت مداری دستی روتاتور تناسب 100 تنی سنگین برای قطعات کار استوانه ای؛ حرکت ریل دستی، فاصله مرکزی قابل تنظیم و پشتیبانی جوش پایدار درز برای کشتی های بزرگ. مشاهده محصول →
برای شناورهای بزرگ، یک روتاتور مناسب در کلاس 100 t با حرکت مداری دستی یک نقطه شروع مشترک است و همان منطق توضیح می دهد. چگونه روتاتورهای جوشکاری مخزن فلزی و ساخت لوله را تغییر می دهند در عمل
پوزیشنرهای جوشکاری: گشتاور و خروج از مرکز بیشتر از درجه بار اهمیت دارند
یک پوزیشنر جوش با گشتاور مشخص می شود که معمولاً بر حسب کیلو نیوتن متر همراه با گریز از مرکز بار بیان می شود، نه تنها با بار بر حسب کیلوگرم. یک پوزیشنر 3 تنی با یک میز بزرگ ممکن است تنها 3-6 کیلو نیوتن متر گشتاور کج تولید کند و قطعه کار طولانی که از مرکز میز بسته شده است تقاضا را چند برابر می کند.
- بار در مقابل گشتاور: از تامین کننده بخواهید با قطعه واقعی شما و مرکز ثقل آن محاسبه کند.
- پیکربندی: میزهای گردان تک ستونی معمولی 30 کیلوگرم تا ده ها تن را پوشش می دهند، میزهای دو ستونه و نوع L قطعات افست یا دراز را دسته بندی می کنند، و واحدهای کنترل شده با سروو به طور دقیق موقعیت خود را برای جوشکاری خودکار حفظ می کنند.
- ویژگیهای جدول: شکافهای T یا سوراخهای ضربهدار برای بستن، یک مرکز توخالی برای کابلها و گاز، و یک عدد مسطح برای مونتاژ دقیق.
- حرکت: چرخش 360 درجه با شیب 0-90 درجه استاندارد است، بنابراین محدوده سرعت جوش را در مقایسه با بار و تخلیه تأیید کنید.
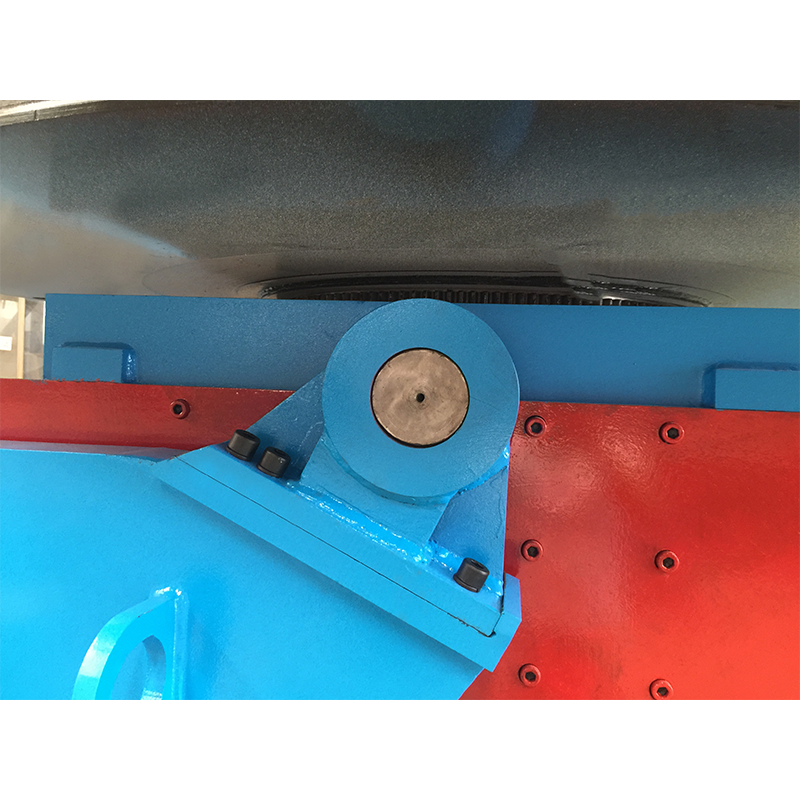 موقعیت جوش معمولی 5T برای قطعات متوسط تا سنگین پوزیشنر معمولی پنج تنی با چرخش و چرخش، کنترل سرعت فرکانس متغیر و حالت های کنترل چندگانه. مناسب برای قطعات کار صنعتی رایج در حالی که ظرفیت و هزینه را متعادل می کند. مشاهده محصول →
یک میز گردان معمولی 5 تنی با چرخش و شیب استاندارد، اکثر مجموعه های کوچک قاب و براکت را اداره می کند. قطعات بزرگتر یا ناجور معمولاً به سمت پهن تر حرکت می کنند محدوده پوزیشنر جوش و صفحه گردان .
سیستم های ستون و بوم و جوش اتوماتیک
هنگامی که قطعه کار به طور مطمئن چرخید، گلوگاه بعدی مشعل است. یک دستکاری جوش، که اغلب ستون و بوم نامیده می شود، سر جوش را نگه می دارد، چسبندگی را ثابت نگه می دارد و به یک اپراتور اجازه می دهد به جای ایستادن روی قوس، درز را از ایستگاه کنترل اجرا کند.
ستون و بوم SAW یا TIG؟
- جوشکاری زیرپودری با فولاد کربنی از حدود 6 میلی متر به بالا، با نرخ رسوب چند کیلوگرم در ساعت و سیستم بازیابی شار مناسب است.
- TIG مناسب فولاد ضد زنگ، آلومینیوم و اتصالات نازک و با کیفیت بالا است. کندتر است و به کنترل دقیق طول قوس به علاوه تغذیه سیم سرد نیاز دارد.
- بوم های سفارشی بر اساس ضربه بوم، ارتفاع ستون، بوژی مسافرتی و نوع تراورس مشخص می شوند تا مناسب کشتی های طولانی یا طرح های خلیج محدود شوند.
- یکپارچه سازی: دستکاری کننده ها معمولاً همراه با یک روتاتور و یک سیستم کنترل مشترک سفارش داده می شوند، بنابراین سرعت چرخش و سرعت جوش همگام می شوند.
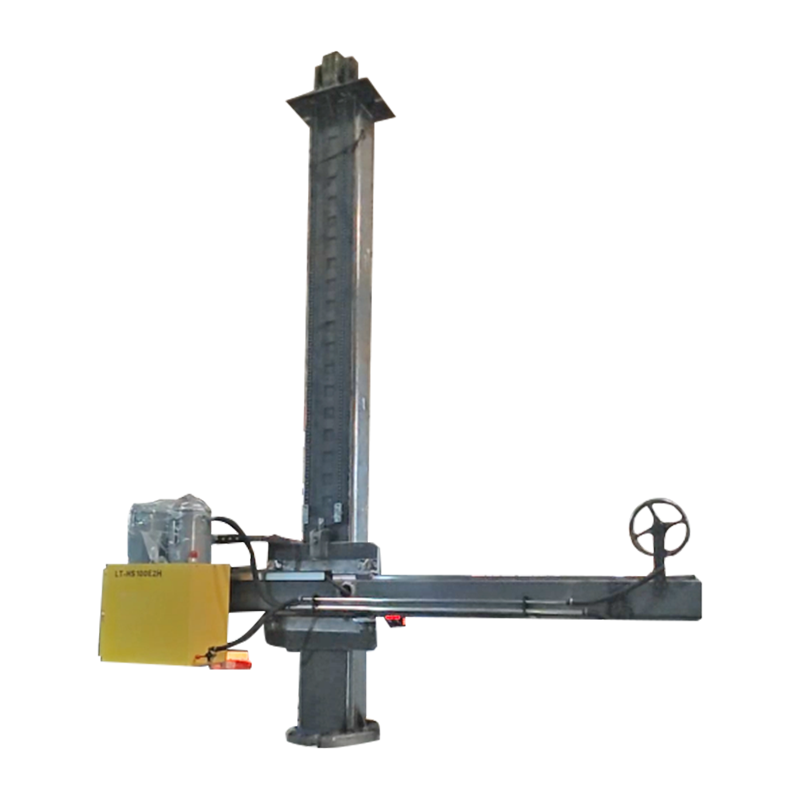 4030 ستون و بوم سفارشی با حرکت مداری الکتریکی ستون و بوم جوش سفارشی با حرکت مداری الکتریکی؛ بخشی از خانواده دستکاریکنندههای جوشکاری است که سر جوش را با چسبندگی ثابت نگه میدارد. مشاهده محصول →
ابزارها و مواد مصرفی پشتیبانی که هنوز به آن نیاز دارید
تجهیزات سرمایه ای نیاز به اقلام کوچک را برطرف نمی کند و یک گیره از دست رفته چرخاننده 100 تنی را به همان اندازه یک دیسک سنگ زنی فرسوده متوقف می کند.
- آسیاب های زاویه ای با مجموعه ای از دیسک های سنگ زنی، برش و فلپ برای جوشکاری و آماده سازی لبه ها.
- گیرهها: گیرههای F، گیرههای لبه، گیرههای همترازی لولهها و پشتیهای مستحکم برای تنظیم قبل از چسباندن.
- ابزار اندازه گیری: نوار، قاعده فولادی، گیج جوش برای طول ساق و گلو، سطوح و کولیس ورنیه.
- آماده سازی سطح: برس های سیمی، جرم گیری سوزنی و ابزارهای چربی زدایی، زیرا تخلخل معمولاً با مقیاس روغن و آسیاب شروع می شود.
- استخراج دود و PPE: پوشش صحیح کلاه ایمنی، دستکش، چرم، محافظ شنوایی و استخراج یا ماسکهای تنفسی برای کارهای ضد زنگ و گالوانیزه.
تطبیق تجهیزات با شغل: جدول انتخاب
جدول زیر مشکلات رایج ساخت را به تجهیزاتی که آنها را حل می کند و مشخصاتی که تصمیم می گیرد واقعاً کارآمد است یا خیر، ترسیم می کند.
| شغل یا مشکل | تجهیزات | مشخصاتی که موفقیت را تعیین می کند | محدوده معمولی |
|---|---|---|---|
| پوسته تانک و کشتی | روتاتور جوش مناسب با بالابر هیدرولیک | بار در هر جفت، محدوده قطر، عرض چرخ | 10-1000 تن |
| لوله و مخازن تحت فشار | روتاتور جوش خود تراز یا قابل تنظیم | پیکربندی چرخ، محدوده سرعت، نوع درایو | 1-300 تن |
| مجموعه ها و قاب های کوچک | پوزیشنر یا صفحه گردان جوشکاری | گشتاور بر حسب کیلو نیوتن متر، خروج از مرکز، صافی جدول | 30 کیلوگرم تا 50 تن |
| درزهای بلند روی رگ ها | دستکاری ستون و بوم | ضربه بوم، حرکت ستون، نوع سر | بوم های 3-8 متری |
| آماده سازی بشقاب | دستگاه برش شعله یا پلاسما CNC | نرم افزار برش عرض، تکرارپذیری، تودرتو | عرض 1.5-4 متر |
ملاحظات خرید و ریسک های رایج
بیشتر اشتباهات گران قیمت در تجهیزات جوشکاری، اشتباهات مشخصات هستند تا عیوب ساخت، و معمولاً قبل از ثبت سفارش قابل مشاهده هستند.
- چرخه وظیفه: استفاده متناوب از فروشگاه و تولید سه شیفتی ماشین های مختلفی هستند، بنابراین رتبه بندی وظیفه و کلاس عایق موتور را بخواهید.
- گشتاور و خروج از مرکز، نه فقط تناژ: نمودار بار را با مرکز ثقل واقعی خود بررسی کنید.
- تحمل در مقابل نیاز: پرداخت 0.1/- میلی متر روی میز برش روی صفحه شعله بریده شده که با شکاف 2 میلی متری جوش داده می شود، تلف می شود.
- قطعات یدکی و خدمات: چرخ ها، یاتاقان ها، موتورهای محرک، تابلوهای کنترل و کانکتورهای آویز باید قطعات استاندارد یا به وضوح مستند باشند.
- گواهینامه و اسناد: علامت CE در صورت لزوم، گواهی مواد، نمودارهای سیم کشی و یک کتابچه راهنمای کاربر به زبان اپراتور شما.
- تست پذیرش کارخانه: دستگاه را با بار معرف قبل از حمل و نقل اجرا کنید و سرعت چرخش، نویز و افزایش دما را ثبت کنید.
- سفارشی سازی در مقابل استاندارد: اگر فقط محدوده قطر غیرعادی باشد، یک ماشین استاندارد اصلاح شده معمولا ارزان تر و سریعتر از یک طراحی کاملا سفارشی است.
- نصب و آموزش: توافق کنید که چه کسی فونداسیون، نیرو، راه اندازی و آموزش اپراتور را قبل از امضا تامین می کند.
سوالات متداول
تفاوت بین روتاتور جوش و پوزیشنر جوش چیست؟
یک روتاتور جوشکاری کار استوانهای را حول محور خود میچرخاند که مناسب لولهها، درامها و پوسته مخزن است. یک پوزیشنر جوش قطعه کار را روی میز کج می کند و می چرخاند تا بتوان جوش را به موقعیتی راحت رساند که مناسب قاب ها، فلنج ها و مجموعه های ساخته شده است. مغازه هایی که روی کشتی کار می کنند معمولاً به هر دو نیاز دارند.
چقدر ظرفیت بار نیاز دارم؟
با سنگین ترین قطعه کار شروع کنید، ابزار و وسایل را اضافه کنید، 20-30 درصد حاشیه اضافه کنید، سپس محفظه بار غیرعادی را بررسی کنید. ظرفیت نامی معمولاً یک بار متمرکز را روی یک جفت چرخ تراز میپذیرد، بنابراین یک درز آفست رقم قابل استفاده را کاهش میدهد.
آیا باید روتورهای جوشکاری خود تراز یا قابل تنظیم را انتخاب کنم؟
واحدهای خود تراز برای قطرهای مختلط و کارهای متنوع بهتر هستند، واحدهای قابل تنظیم در جایی که یک قطر به طور مکرر تولید می شود و تماس چرخ قابل پیش بینی اهمیت دارد بهتر است، و نسخه های فیت آپ انتخابی هستند که درزهای طولی نیز باید بسته و تراز شوند.
آیا می توان تجهیزات موقعیت یابی را بعداً اضافه کرد؟
بله، اما ابتدا پایه ها و چیدمان خلیج را برنامه ریزی کنید. بهسازی یک روتاتور 100 تنی در یک محفظه طراحی شده برای واحد 20 تنی معمولاً بیشتر از خود دستگاه هزینه دارد و دسترسی به جرثقیل اغلب محدودیت واقعی است.
کدام ابزارهای پشتیبانی بیشتر اهمیت دارند؟
آسیاب، گیره و ابزار اندازه گیری. بیشتر مشکلات کیفیت جوش به جای منبع تغذیه جوش به تناسب، تمیز کردن و اندازه گیری بازمی گردد.
مشخصات را از قطعه کار به جای کاتالوگ شروع کنید: سنگین ترین و کوچکترین قسمت را اندازه گیری کنید، تصمیم بگیرید که هر درز در کدام موقعیت جوشکاری ساخته شود، و تنها پس از آن تجهیزات برش، چرخش و نگهداشتن را انتخاب کنید که بتواند آن موقعیت را به طور تکراری ارائه دهد. ماشین هایی که کار را جابجا می کنند آنهایی هستند که تصمیم می گیرند یک شیفت واقعا چند ساعت تولید کند.