MIG vs Stick Welder: انتخاب فرآیند مناسب برای مغازه و قطعه کار شما
اگر ورق نازکی را در داخل خانه جوش می دهید و می خواهید سرعت، مهره های تمیز و منحنی یادگیری کوتاه داشته باشید، یک جوشکار MIG بخرید. اگر در خارج از منزل، روی فولاد زنگ زده یا کثیف کار می کنید، یا به دستگاهی نیاز دارید که از یک ژنراتور شروع به کار کند و در یک سایت زنده بماند، یک جوشکار چوب بخرید. این پاسخ صادقانه یک خطی به سؤال MIG در مقابل جوشکار چوب است و برای اکثر کارهای ساخت و تعمیر صادق است.
بقیه این راهنما توضیح می دهد که چرا تقسیم به جایی می رسد: نرخ رسوب، مشخصات نفوذ، تحمل باد و آلودگی، چرخه کار و هزینه جاری. هدف این است که به شما اجازه دهیم فرآیندی را با اتصالاتی که در واقع جوش میدهید، مطابقت دهید، نه با یک برگه مشخصات در یک نمایشگاه.
MIG vs چوب Welder: The Short Answer
MIG فرآیند سریعتر و تمیزتر روی ورق نازک است و استیک فرآیند سختتر و بخشندهتر در کارهای ضخیم، کثیف یا در فضای باز است.
MIG (جوشکاری قوس فلزی با گاز) یک سیم جامد پیوسته را از طریق یک تفنگ فشار می دهد و قوس را با گاز محافظ محافظت می کند. هنگامی که سرعت تغذیه سیم، ولتاژ و جریان گاز تنظیم شد، دستگاه پرکننده را برای شما تغذیه می کند. استیک (جوشکاری قوس فلزی محافظ) از یک الکترود پوشش داده شده با شار استفاده می کند که می سوزد تا محافظ گاز خود را ایجاد کند و سرباره ای که پس از آن تشکیل می شود از مهره خنک کننده محافظت می کند.
این تفاوت مکانیکی واحد تقریباً همه چیزهای دیگر را هدایت می کند: سرعت سفر، زمان پاکسازی، تحمل باد، حداقل ضخامت، و مهارتی که هر فرآیند از شخصی که نیش یا تفنگ را در دست دارد می خواهد.
| شغل یا شرایط | انتخاب بهتر | دلیل |
|---|---|---|
| پانل های بدنه 1 تا 3 میلی متر، کانال کشی، حفاظ | MIG | ورودی حرارت کم و قوس کوتاه، حداقل اعوجاج و بدون سرباره به تراشه |
| کار سایت در فضای باز در باد | چوب | سپر شار را نمی توان منفجر کرد. قوطی محافظ گاز |
| بشقاب زنگ زده، رنگ شده یا روغنی | چوب | قوس از طریق آلودگی نوری می سوزد که باعث تخلخل MIG می شود |
| فیله های ساختاری 6 تا 10 میلی متر در موقعیت صاف | MIG (یا با هسته شار) | رسوب بسیار بالاتر در ساعت در همان موقعیت |
| ریشه عمودی روی لوله | چوب | سرباره انجماد سریع گودال را روی یک صفحه عمودی نگه می دارد |
| آلومینیوم نازک | MIG | چوب electrodes for aluminium are impractical at small thickness |
| تعمیر کار با قدرت محدود | چوب | یک الکترود 3.2 میلی متری تقریباً 90 تا 130 A از یک منبع متوسط کار می کند. |
از جدول به عنوان فیلتر استفاده کنید، نه یک کتاب قوانین. اگر کار شما 80 درصد ورق نازک و 20 درصد تعمیر سایت باشد، یک فرآیند به وضوح فضای نیمکت را به دست می آورد. اگر برعکس باشد، پاسخ برعکس می شود.
چگونه هر فرآیند در واقع اجرا می شود
MIG: یک ماشه، سه حالت انتقال
MIG به شما یک قوس ممتد می دهد، بنابراین کار اصلی شما نگه داشتن سیم در لبه جلویی گودال است.
سرعت تغذیه سیم جریان را تنظیم می کند و ولتاژ طول قوس را تعیین می کند، در حالی که جریان گاز معمولاً بین 12 تا 18 لیتر در دقیقه است. حالت انتقال با جریان تغییر می کند: انتقال اتصال کوتاه زیر تقریباً 3 میلی متر و آمپر پایین، کروی در وسط، و انتقال اسپری در جریان های بالاتر با مخلوط غنی از آرگون. اتصال کوتاه مناسب ورق نازک و کار خارج از موقعیت. اسپری فلز را به سرعت رسوب می کند و عمیقاً نفوذ می کند، اما معمولاً به موقعیت های صاف و افقی محدود می شود.
استیک: کنترل گرما در دست شماست
کنترل حرارت دست را به اپراتور بچسبانید، زیرا طول قوس به طور مستقیم ولتاژ و جریان را تغییر می دهد.
منبع تغذیه با جریان ثابت با مشخصه افت، جریان را با تغییر طول قوس ثابت نگه می دارد. کلاس الکترود بیش از آن چیزی است که اکثر خریداران انتظار دارند: 6013 به راحتی قابل ضربه زدن و زدن مجدد برای کارهای عمومی است، 6010 و 6011 یک قوس قوی و عمیق بر روی فولاد کثیف ایجاد می کنند، و 7018 یک الکترود کم هیدروژن است که باید خشک نگه داشته شود یا در برنامه زمانی سازنده پخت شود. هر مهره چوبی همچنین برای شما هزینه حذف سرباره را دارد و این زمان براده برداری یک خط کار واقعی در هر برآورد هزینه است.
مقایسه کنار هم
MIG در سرعت و پایان برنده می شود، برنده می شود در تحمل شرایط، و این دو از چیزی که بیشتر افراد در قدرت تصور می کنند به هم نزدیک تر هستند.
| عامل | MIG | چوب |
|---|---|---|
| قابل مصرف | سیم جامد یا با هسته شار روی یک قرقره | الکترودهای با روکش شار، 2.5 تا 5 میلی متر |
| محافظ | بطری گاز، رگولاتور و فلومتر | در پوشش الکترود تعبیه شده است |
| نرخ رسوب | در انتقال اسپری تقریباً 2 تا 4 کیلوگرم در ساعت | تقریباً 1 تا 2.5 کیلوگرم در ساعت، محدود به اندازه الکترود |
| حداقل ضخامت عملی | حدود 0.8 میلی متر با دقت | حدود 1.5 تا 2 میلی متر قبل از افزایش خطر سوختگی |
| شکل نفوذ | عریض و کم عمق در اتصال کوتاه؛ در اسپری عمیق تر | باریک و عمیق، به خصوص با الکترودهای سلولزی |
| پاکسازی | حذف پاشش خفیف، برس کشیدن گاه به گاه سیمی | سرباره در هر پاس |
| باد و آب و هوا | فقیر بدون سرپناه | خوب، سپر خود تولید شده است |
| منحنی یادگیری | کوتاه تر؛ دستگاه پرکننده را برای شما تغذیه می کند | طولانی تر؛ طول قوس و زاویه سفر مهارت های دستی هستند |
| موقعیت ها | صاف و افقی محکم، قابل اجرا به صورت عمودی-پایین روی ورق نازک | قوی در تمام موقعیت ها از جمله عمودی به بالا و بالای سر |
| کارایی پرکننده | حدود 95 درصد سیم به فلز جوش تبدیل می شود | حدود 60 تا 70 درصد پس از از دست دادن خرد و پاشش |
| هزینه جاری اضافی | محافظ gas and regulator rental | کار حذف الکترود و سرباره |
جایی که MIG در یک فروشگاه واقعی برنده می شود
MIG ابتدا در هر مغازه ای که مواد نازک را در حجم جوش می دهد هزینه خود را پرداخت می کند.
- ورق فلزی و ساخت سبک: سیم پیوسته به اضافه حرارت ورودی کم، اعوجاج را در پانل های 1 تا 3 میلی متری قابل کنترل نگه می دارد.
- مهره های تمیز و قابل ارائه: بدون سرباره به معنای یک گذر از یک برس سیمی به جای چکش و قلم مو است.
- توان عملیاتی مبتدی: یک استخدام جدید می تواند مهره های اتصال کوتاه قابل قبولی را در عرض یک روز تمرین ایجاد کند، که وقتی گردش کار زیاد است مهم است.
- اتوماسیون و تثبیت: نصب سیم ثابت روی ستون و بوم، تراکتور یا ربات بسیار آسان تر از مواد مصرفی است که با هر بار عبور کوتاه می شود.
- ضد زنگ و آلومینیوم: با ترکیب صحیح گاز و تکنیک فشار، MIG هر دو را کنترل می کند، در حالی که چسباندن روی آلومینیوم نازک عملی نیست.
جایی که Stick Still از MIG می زند
Stick به عنوان پیشفرض در سایت باقی میماند، زیرا همه چیزهایی را که یک کارگاه تحمل نمیکند تحمل میکند: باد، کثیفی، رطوبت و بیتوجهی.
- کار در فضای باز و مرتفع: هیچ سپر گازی برای جابجایی وجود ندارد، بنابراین نسیم منبع نقص نیست.
- صفحه آلوده: رسوب آسیاب، زنگ زدگی و رنگ قدیمی به جای اینکه به عنوان تخلخل به دام بیفتند، توسط قوس می سوزند.
- قدرت و قابل حمل بودن: یک اینورتر کوچک از یک ژنراتور یا یک سیم کشی طولانی اجرا می شود و هیچ بطری برای حمل و نقل وجود ندارد.
- بخش ضخیم کار چند گذر: الکترودهای بزرگ به گوشه ها و اریب هایی می رسند که در آن نازل تفنگ قرار نمی گیرد.
- مفاصل عمودی و بالای سر: سرباره یخ سریع گودال را در جایی که گرانش با شما می جنگد نگه می دارد.
- هزینه سرمایه کم: یک مجموعه چوبی توانا کسری از مجموعه MIG با گاز، تنظیم کننده و فیدر سیم هزینه دارد.
نفوذ و واقعیت خارج از موقعیت
MIG به اندازه کافی نفوذ می کند، اما عمق به جای به نام فرآیند به حالت انتقال بستگی دارد.
اتصال کوتاه MIG طبیعتاً یک فرآیند سرد است: سیم حوضچه را لمس می کند، فلز را با عمق همجوشی محدود رسوب می کند، به همین دلیل است که عدم همجوشی نقص کلاسیک MIG در صفحه بالای 6 میلی متر است. انتقال اسپری تصویر را تغییر میدهد زیرا قوس پایدار است و جریان به اندازهای زیاد است که دیوارههای جانبی را به درستی فیوز میکند، اما تا حد زیادی یک تکنیک صاف و افقی است. الکترودهای چسبیده، به ویژه انواع سلولزی، جریان را در یک قوس باریک متمرکز میکنند که نمایه نفوذ انگشتی شکل را حتی روی فولاد کثیف حفر میکند.
برای کار در حالت عمودی، یک الکترود انجماد سریع بچسبانید که به شما امکان می دهد یک گودال کوچک را نگه دارید و پیوسته بالا بروید. MIG می تواند به صورت عمودی به بالا نیز با استفاده از سرعت تغذیه سیم کمتر، کمی بافت و مکث در انگشتان پا جوش دهد، اما حاشیه خطا نازکتر است. روی سر، چوب معمولاً گزینه قابل کنترلتری است زیرا طول قوس فوراً تنظیم میشود در حالی که تفنگ MIG چنین بازخوردی را به شما نمیدهد.
هر فرآیندی را که انتخاب کنید، رویه واجد شرایط حاکم است: در مورد فشار و کار ساختاری، مشخصات روش جوشکاری و صلاحیت اپراتور تصمیم به پذیرش می گیرند، نه برچسب فرآیند روی دستگاه.
چرخه وظیفه، منبع تغذیه و هزینه در حال اجرا
چرخه وظیفه عددی است که تعیین میکند آیا یک ماشین با نرخ تولید شما مطابقت دارد یا خیر، و معمولاً با آمپراژ مناسب ذکر میشود.
یک مجموعه فشرده معمولی MIG با توان 200 آمپر در چرخه کاری 60 درصد می تواند به مدت 6 دقیقه از 10 دقیقه در آن جریان جوش داده شود، در تنظیمات بالاتر یا در یک کارگاه داغ کمتر. مجموعههای کوچک اینورتر استیک اغلب 100 درصد کارکرد را در 100 تا 130 A نشان میدهند که الکترودهای 3.2 میلیمتری را به طور مداوم پوشش میدهد. درجه بندی را در آمپراژی که واقعاً استفاده می کنید بررسی کنید و منبع ورودی را بررسی کنید: ماشین های تک فاز 230 ولت برای یک مغازه کوچک مناسب هستند، در حالی که واحدهای سه فاز 400 ولت ولتاژ را در بار پایدار بهتر نگه می دارند.
مکان یابی تجهیزات اغلب بیشتر از فرآیند مهم است
روی مخازن، قرقرههای لوله، شفتها و مخازن، یک روتاتور یا پوزیشنر که اتصال را به حالت صاف تبدیل میکند، معمولاً سود بیشتری نسبت به فرآیندهای سوئیچینگ ایجاد میکند.
موقعیت مسطح به شما امکان می دهد جریان بالاتری را بدون خروج حوض اجرا کنید، که نرخ رسوب را بالا می برد و مشخصات مهره را با MIG یا چوب بهبود می بخشد. برای کارهای استوانه ای، یک روتاتور برقی با کنترل ضد رانش سرعت چرخش ثابت را نگه می دارد و خزش قطعه کار در امتداد غلطک ها را متوقف می کند، بنابراین جوش در یک زاویه ثابت باقی می ماند.
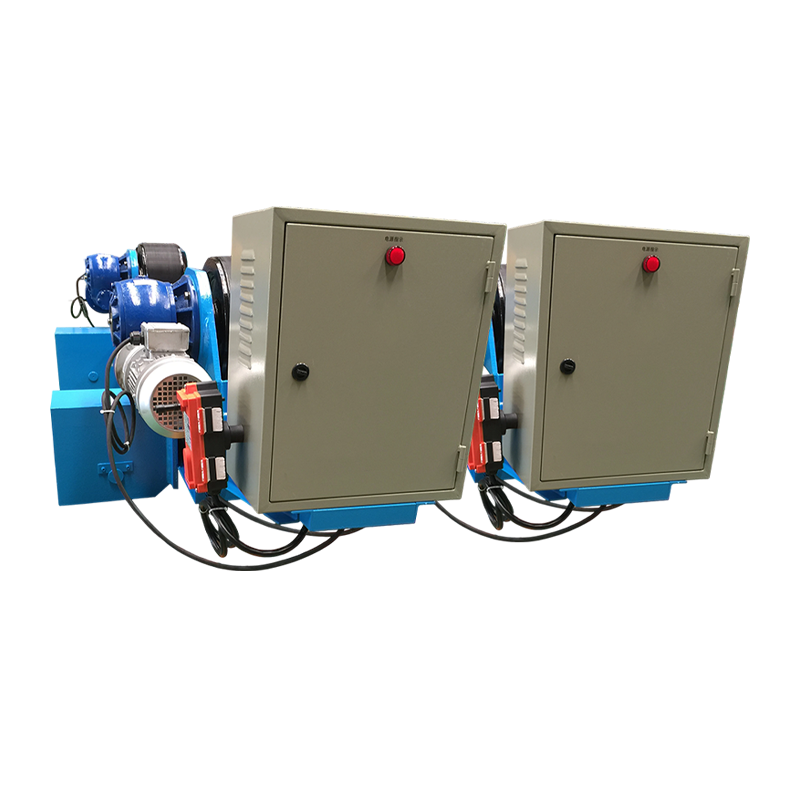 روتاتور جوش قابل تنظیم 10T با کنترل ضد رانش این روتاتور قابل تنظیم 10 تنی از حسگر و اصلاح ضد رانش PLC برای حفظ چرخش پایدار در حین جوشکاری درزهای محیطی و طولی قطعات کار استوانه ای استفاده می کند. مشاهده محصول →
یک پوزیشنر معمولی برای قطعات ساخته شده که به جای چرخش مداوم نیاز به کج و چرخش دارند، به همین منظور عمل می کند، و برای بخش های کشتی سنگین، یک روتاتور متناسب، هم تراز و هم چرخش را قبل از گذاشتن اولین پاس انجام می دهد.
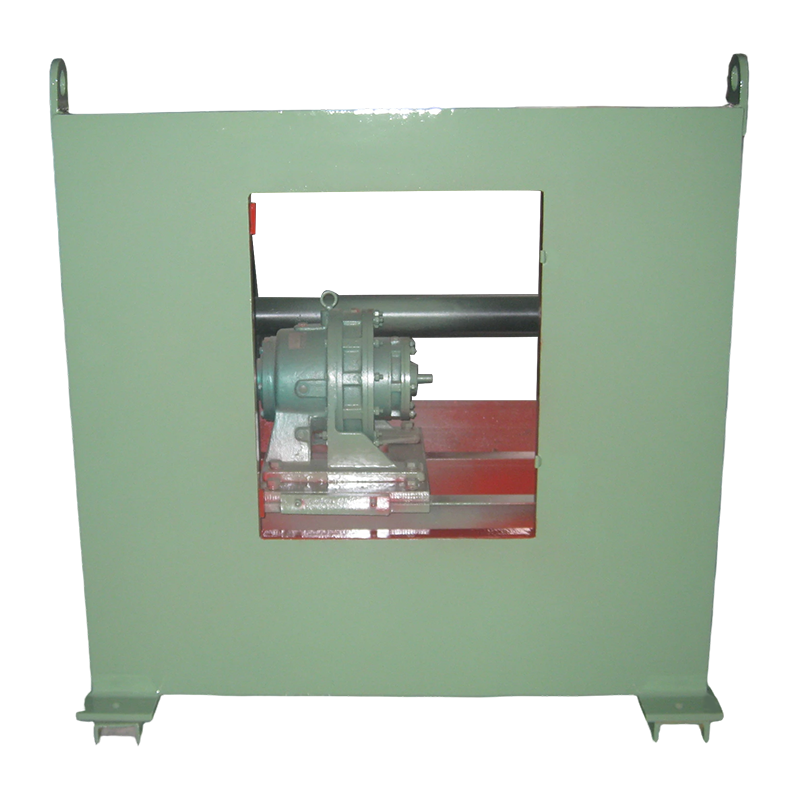 3T موقعیت جوش معمولی برای قطعات ساخته شده این پوزیشنر 3 تنی با چرخش فرکانس متغیر و کنترل از راه دور یا پا، قطعات کار را تا وزن 3000 کیلوگرم کج و میچرخاند تا درزها را در حالت صاف نگه دارد. مشاهده محصول →
سایزبندی از وزن قطعه کار با حاشیه سالم پیروی می کند و انتخاب بین طرح های خود تراز، قابل تنظیم و متناسب به میزان تغییر قطری که انتظار دارید بستگی دارد. کامل محدوده روتاتور جوشکاری بارهای کلاس 1 تا 1000 تن را پوشش می دهد و تأثیر عملی بر ساخت مخزن و لوله در این نگاه پوشش داده شده است. نحوه تغییر روتاتورها در ساخت مخزن و لوله .
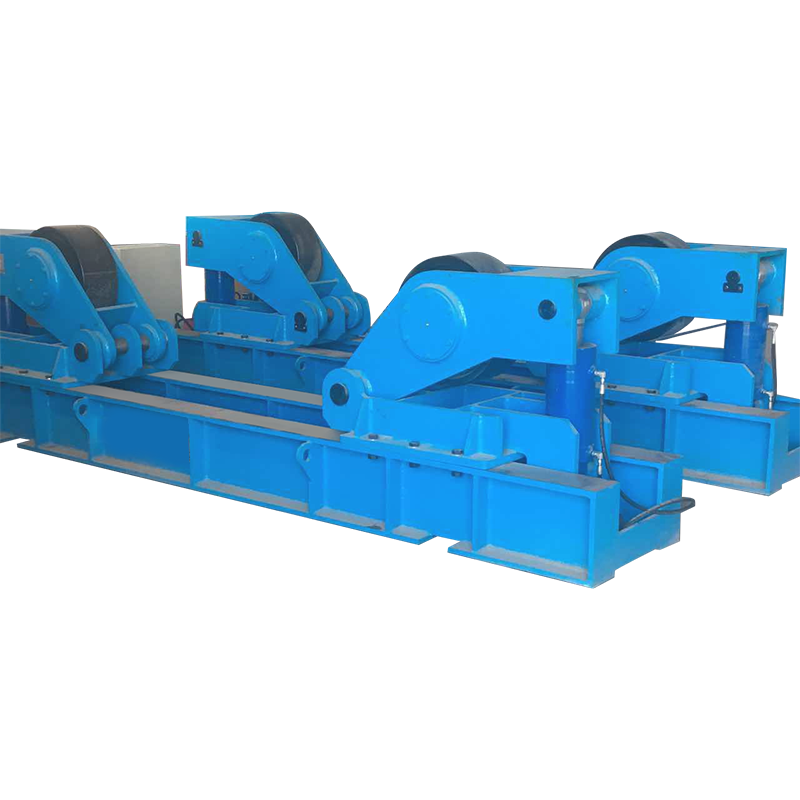 روتاتور جوش 120T برای قطعات کار استوانه ای بزرگ این روتاتور اصلی 120 تنی از مونتاژ و جوش سیلندرهای بزرگ با فاصله غلتکی قابل تنظیم و درایو با سرعت متغیر برای برج های باد و مخازن تحت فشار پشتیبانی می کند. مشاهده محصول →
چک لیست خرید: دستگاه را با مفصل مطابقت دهید
یک ممیزی کوتاه و صادقانه از کار شما، هر توصیه عمومی را شکست می دهد.
- محدوده ضخامت: اگر 70 درصد مفاصل شما کمتر از 3 میلی متر هستند، ابتدا MIG. اگر اکثر آنها 8 میلی متر و بالاتر هستند، میله یا فلاکس است.
- مکان: کار نیمکت داخلی به نفع MIG است. سایت، حیاط و در فضای باز مونتاژ به نفع چوب.
- قدرت: قبل از سفارش دستگاه سه فاز، منبع تغذیه، اندازه شکن و طول سرب را تأیید کنید.
- تامین مواد مصرفی: پر کردن مجدد گاز یک زنجیره لجستیکی است، جعبه های الکترود نیستند. آنچه را که می توانید به صورت محلی دوباره ذخیره کنید بررسی کنید.
- چرخه وظیفه در آمپر شما: تولید مداوم نیاز به فضای اصلی دارد، نه درجه بندی اوج.
- وسوسه چند فرآیندی: یک مجموعه ترکیبی یک فیدر سیم را به اشتراک می گذارد و قابلیت چسب را اضافه می کند، اما عملکرد چسب در برخی واحدها یک مصالحه است. آن را روی الکترودهای خود تست کنید.
سؤالات متداول MIG vs Stick Welder
آیا جوشکاری چوبی قوی تر از MIG است؟
هیچ یک از این فرآیندها ذاتا قوی تر نیستند. یک روش واجد شرایط برای هر دو می تواند از استحکام فلز پایه فراتر رود. استیک در برابر آلودگی مقاومتر است و روی فولاد ضخیم و کثیف نفوذ عمیقتری میدهد، در حالی که یک مهره اتصال کوتاه MIG روی صفحه جایی است که معمولاً عدم همجوشی ظاهر میشود.
آیا دستگاه MIG می تواند الکترودهای چوبی را نیز راه اندازی کند؟
فقط ماشین های چند پردازشی با حالت چسب اختصاصی و مشخصه خروجی صحیح. یک مجموعه استاندارد فقط MIG دارای منبع ولتاژ ثابت است که برای الکترودهای چسبنده مناسب نیست.
یادگیری کدام ساده تر است، MIG یا Stick؟
MIG برای اکثر مبتدیان آسان تر است زیرا دستگاه پرکننده را تغذیه می کند و قوس روشن می ماند. استیک به کنترل مستقل طول قوس، زاویه حرکت و سرعت نیاز دارد، بنابراین منتظر چندین هفته تمرین قبل از ثابت شدن مهره ها باشید.
کدام فرآیند برای فولاد ضخیم بهتر است؟
هر دو بالای 10 میلی متر کار می کنند، اما مسیر عملی متفاوت است. استیک از الکترودهای بزرگ و عبورهای متعدد با حذف سرباره بین آنها استفاده می کند. MIG در انتقال اسپری یا سیم با هسته شار سریعتر با توقف کمتر رسوب می کند.
آیا برای MIG به گاز محافظ نیاز دارم؟
سیم جامد به گاز، معمولاً مخلوط آرگون و CO2، یا CO2 مستقیم برای نفوذ عمیق تر در فولاد کربنی نیاز دارد. سیم شاردار خود محافظ بدون بطری کار میکند و باد را تحمل میکند، که آن را به یک جایگزین عملی برای چوب در فضای باز تبدیل میکند.
اجرای کدام یک هزینه کمتری دارد؟
هزینه در حال اجرا بستگی به ترکیب کار، گاز و پرکننده شما دارد. سیم جامد حدود 95 درصد وزن خود را به فلز جوش تبدیل می کند در مقابل تقریباً 60 تا 70 درصد برای چوب، اما گاز، اجاره رگولاتور و جابجایی بطری این مزیت را در کارهای با حجم کم به ارمغان می آورد.
فرآیندی را انتخاب کنید که با اتصالاتی که اغلب جوش میدهید مطابقت داشته باشد، سپس بودجه باقیمانده را صرف تجهیزاتی برای موقعیتیابی کنید که این اتصالات را صاف و قابل تکرار نگه میدارد. یک مجموعه MIG معمولی روی یک قطعه کار چرخان از یک ماشین بزرگتر در حال مبارزه با گرانش بیشتر می شود و یک مجموعه چوب با موقعیت گیر خوب همین کار را در کار کشتی های سنگین انجام می دهد. با ضخامت، مکان و چرخه کار در مقابل خود تصمیم بگیرید، و استدلال MIG در مقابل چوب معمولاً در چند دقیقه حل می شود.
حق چاپ 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. تمامی حقوق محفوظ است Custom Automatic Welding Equipment Manufacturers
-
-
-
sales@weldnicefactory.com