پاسخ کوتاه: قوس پلاسما یک تخلیه الکتریکی است که به جای عبور از فلز جامد، از طریق ستونی از گاز یونیزه عبور می کند. این ستون که توسط یک روزنه نازل کوچک منقبض شده است، به یک جت تقریباً 15000 تا 30000 درجه سانتیگراد تبدیل می شود - به اندازه کافی داغ برای ذوب هر فلز مهندسی - و همین ویژگی واحد است که چرا یک اثر فیزیکی می تواند هم از صفحه 40 میلی متری عبور کند و هم یک ریشه تمیز را در یک لوله ضد زنگ 6 میلی متری ایجاد کند.
اگر تجهیزات ساخت را مشخص کنید، بخرید یا اجرا کنید، سؤال مفید به ندرت این است که قوس پلاسما چیست و تقریباً همیشه به کدام قوس نیاز دارید، در چه جریانی، با کدام گاز و در کدام دستگاه. آنچه در ادامه میآید، تعریف، نحوه شکلگیری قوس، انواعی است که در واقع در طبقه مغازه ظاهر میشوند، جایی که وظیفه برش و جوشکاری متفاوت است، و مشخصاتی که ارزش بحث با یک تامینکننده را قبل از امضای سفارش خرید دارد.
قوس پلاسما در واقع چیست؟
قوس پلاسما یک تخلیه الکتریکی پایدار است که در آن مسیر رسانا گازی است که گرم می شود تا به الکترون های آزاد، یون های مثبت و ذرات خنثی تقسیم شود. هنگامی که قوس زده شد، نیازی به تماس مکانیکی بین الکترود و قطعه کار نیست.
دو ویژگی طراحی آن را از TIG یا قوس چوبی متمایز می کند. قوس به طور مکانیکی منقبض می شود: یک نازل مسی تخلیه را از طریق یک روزنه باریک وارد می کند و چگالی جریان و دمای هسته را بسیار بالاتر از یک قوس آزاد می کند. و الکترود در داخل بدنه مشعل، دور از قطعه کار قرار می گیرد، بنابراین گاز محافظ به جای اتمسفر قوس از حوضچه جوش یا صفحه بریده شده محافظت می کند.
اعداد کاری مفید هنگام مقایسه نقل قول ها:
- دمای هسته: تقریباً 15000-30000 درجه سانتیگراد.
- قطر ستون قوس: حدود 1-5 میلی متر، تنظیم شده توسط اندازه روزنه، جریان گاز و جریان.
- محدوده برش: 30-400 A ورق نازک تا حدود 50 میلی متر فولاد کربنی را پوشش می دهد. سیستمهای با کیفیت بالا به ضد زنگ بیشتر میرسند.
- محدوده جوشکاری: میکرو پلاسما از فویل تقریباً 0.1 میلی متری به بالا. جوشکاری سوراخ کلید تا حدود 10-12 میلی متر در یک پاس.
چگونه قوس شکل می گیرد، گام به گام
شکلگیری دنبالهای ثابت را دنبال میکند، و یک خطا در هر مرحله یا بهعنوان یک شروع ناموفق یا بهعنوان قوسی که از پایدار ماندن خودداری میکند نشان داده میشود.
- گاز مسیر را ایجاد می کند. هوای فشرده، نیتروژن، آرگون یا مخلوط آرگون-هیدروژن با سرعت کنترل شده و چرخش در مشعل جریان می یابد.
- یونیزاسیون آغاز می شود. یک جرقه با فرکانس بالا، یا یک تماس کوتاه الکترود به نازل، اولین الکترون ها را آزاد می کند.
- جریان می گیرد. منبع DC دشارژ را حفظ می کند و مدار فرکانس بالا خاموش می شود.
- انقباض و کولیماسیون. نازل و چرخش گاز، قوس را در یک نقطه انرژی متمرکز فشرده می کنند.
- انتقال به قطعه کار. در برشکاری و جوشکاری قوس پلاسما، ریشه قوس به صفحه می چسبد و مسیر برگشت از سرب کار می گذرد. قبل از آن لحظه فقط یک قوس خلبان است.
انواع قوس پلاسما که با آنها آشنا خواهید شد
بیشتر خطاهای تولید به گیج شدن این حالت ها بازمی گردد. آنها قابل تعویض نیستند و یک قوس دوگانه اصلاً یک فرآیند نیست - آسیبی است که در زمان واقعی اتفاق می افتد.
| نوع قوسی | مسیر فعلی | استفاده صنعتی معمولی |
|---|---|---|
| قوس منتقل شده | الکترود به قطعه کار | برش پلاسما، جوش قوس پلاسما، گوگ |
| قوس غیر انتقالی | الکترود به نازل | اسپری پلاسما، گرمایش مشعل، تصفیه گاز |
| قوس خلبان | الکترود به نازل at low current | کمک های اولیه؛ برش صفحه رنگ شده، زنگ زده یا روکش شده |
| قوس دوتایی | قوس انگلی از نازل تا قطعه کار | ایرادی که باعث فرسایش نازل و ضعیف شدن برش می شود |
| قوس سر خوردن | قوس در امتداد الکترودهای واگرا در جریان سریع گاز کشیده شده است | فعال سازی سطح، تهویه گاز، کار آزمایشگاهی |
برش و جوش: همان قوس، کار متفاوت
یک خانواده منبع تغذیه می تواند به هر دو خدمت کند، اما پنجره عملیاتی کاملاً متفاوت است. برش، چگالی انرژی و جریان گاز را به حداکثر میرساند، بنابراین جت فلز مذاب را از پوسته جدا میکند. جوشکاری ستونی با آشفتگی کم و کاملاً کنترل شده می خواهد که بدون سوراخ کردن ذوب شود. مخلوط کردن دو چرخه کاری سریعترین راه برای سوزاندن مواد مصرفی است.
| پارامتر | برش پلاسما | جوشکاری قوس پلاسما |
|---|---|---|
| حالت قوس | انتقال، چگالی جریان بالا | تلاطم منتقل شده، منقبض، کم |
| جریان معمولی | 30-400 A | 0.1-200 A، میکرو پلاسما به سوراخ کلید PAW |
| گاز | هوا، نیتروژن، اکسیژن، آرگون-هیدروژن | مخلوط آرگون، آرگون-هیدروژن و هلیوم |
| مواد | هر فلز رسانا | ضد زنگ، تیتانیوم، آلیاژهای نیکل، فولاد کربنی |
| ضخامت | 0.5 میلی متر تا 50 میلی متر و بیشتر | فویل 0.1 میلی متر تا سوراخ کلید 12 میلی متر |
| موضوع کیفیت کلیدی | ریزش، زاویه اریب، عرض لبه | تخلخل، فروریختن سوراخ کلید، پروفیل مهره |
جایی که قوسهای پلاسما جایگاه خود را به دست میآورند
هر جایی که یک اتصال دایره ای باید بریده شود یا جوش داده شود، یک قوس پلاسما مکانیزه بر تکرارپذیری پیروز می شود: مخازن ذخیره سازی و مخازن تحت فشار، قرقره های لوله فرآیند، بخش های برج باد، تیرهای H و فولاد سازه ای، و ورق نازک برای کارهای ابزار و هوافضا.
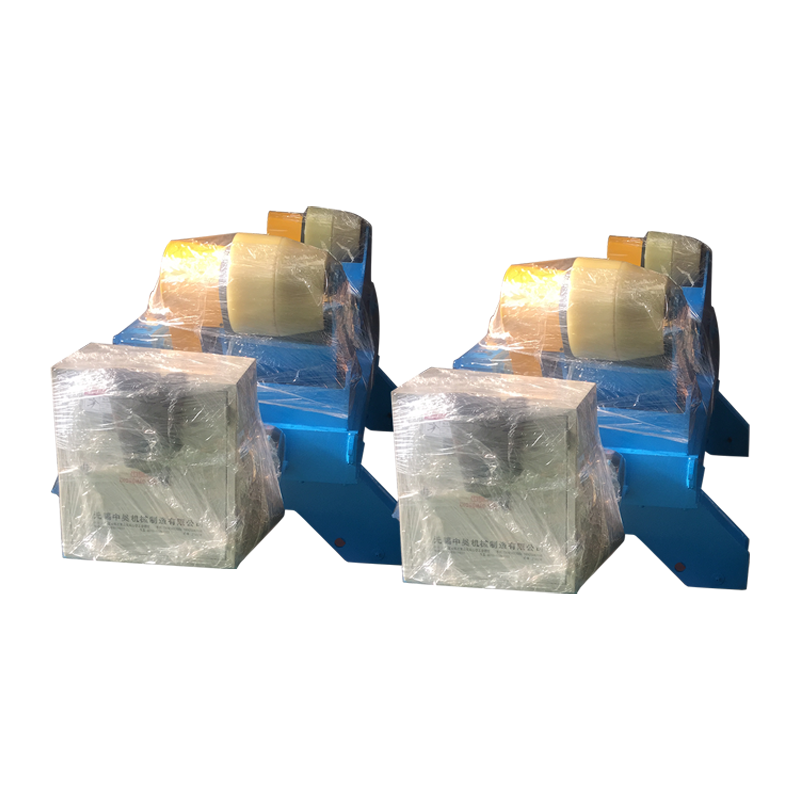
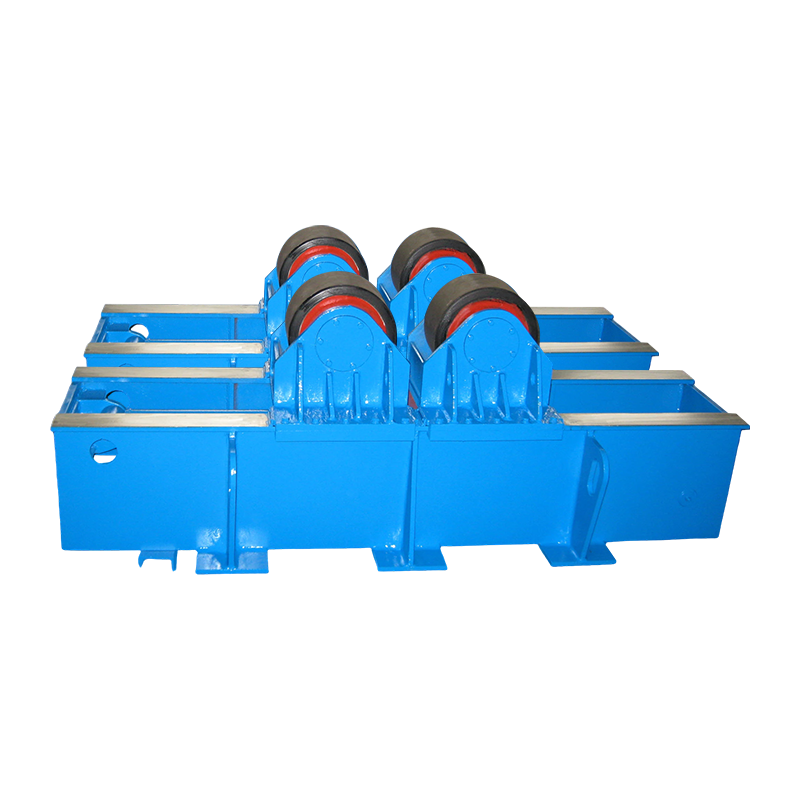
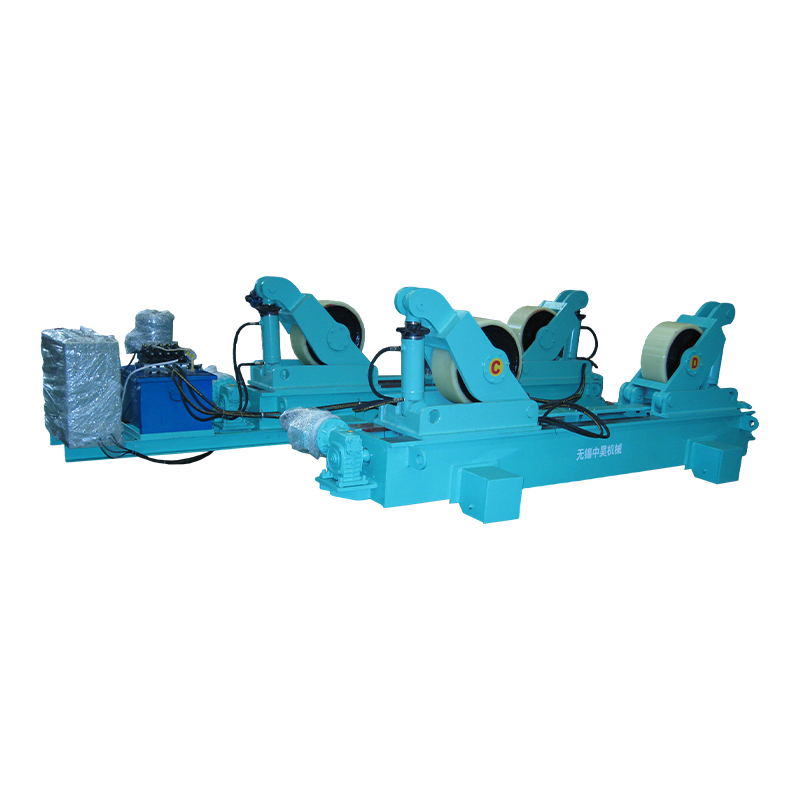
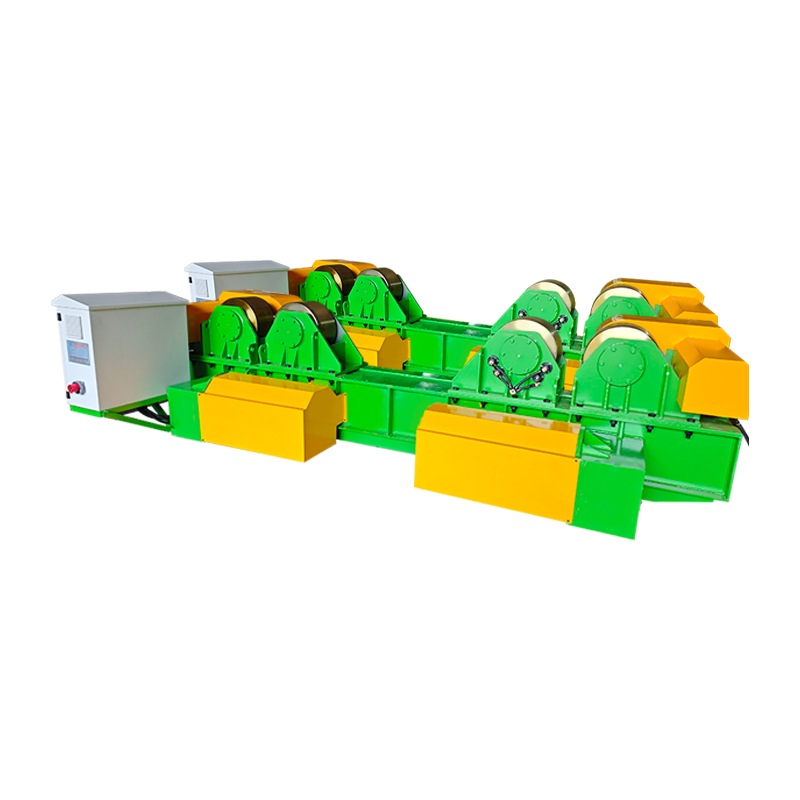
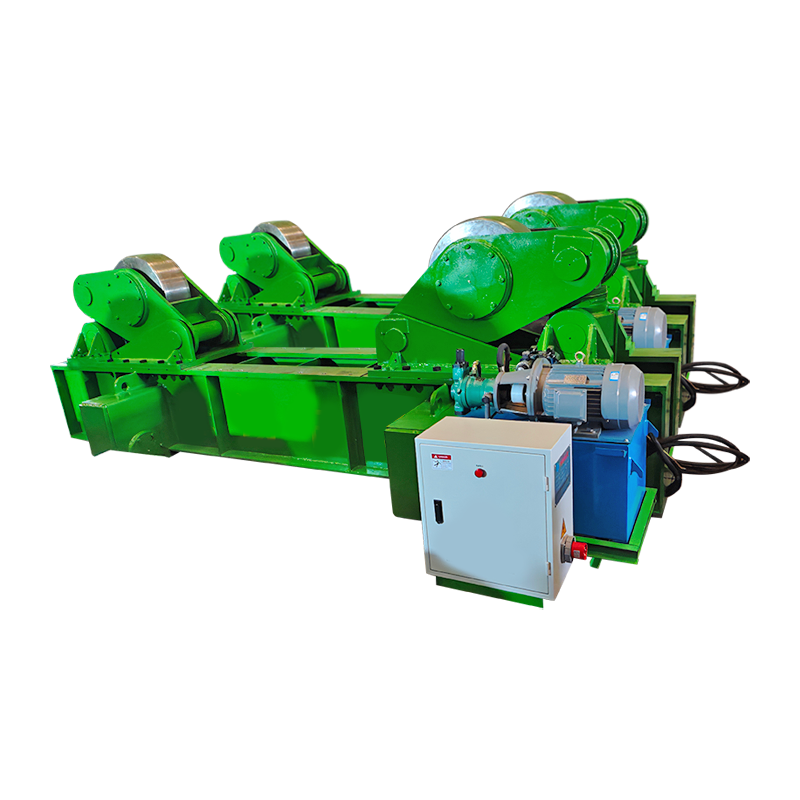
کار تانک و پوسته مورد کلاسیک است. یک سر قوس پلاسما یا غوطه ور در امتداد درز قرار می گیرد در حالی که پوسته در زیر آن می چرخد، بنابراین ریشه قوس در هر گذر در همان مکان قرار می گیرد. که بار را بر روی خود چرخش قرار می دهد - خروجی غلتک، صافی درایو و نگه داشتن سرعت همه مستقیماً در ظاهر مهره ها ظاهر می شوند. روتاتورهای فیتآپ با بالابر هیدرولیکی اکثر قطرهای شناور سایز متوسط را پوشش میدهند. دلیل این انتخاب در طبقه فروشگاه در این یادداشت در مورد چگونگی بیان شده است روتاتورهای جوشکاری تولید مخزن و لوله را تغییر می دهند .
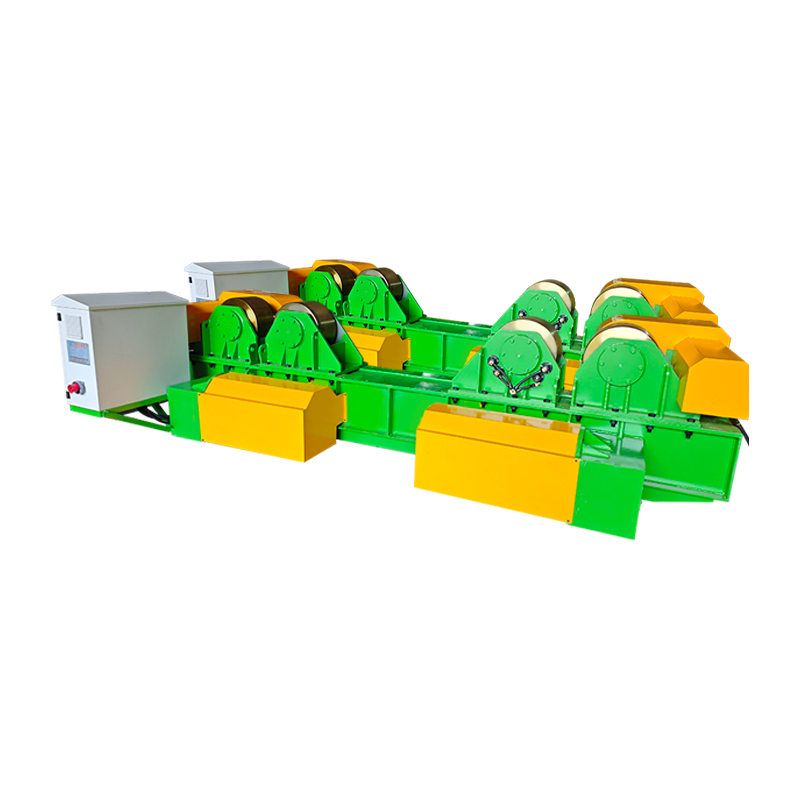 روتاتور جوشی 40T با بالابر هیدرولیک و حرکت مداری دستی دستگیره های استوانه ای 40 تنی برای اتصال و جوشکاری قطعه کار، با تنظیم ارتفاع هیدرولیک، حرکت ریل دستی و چرخش با سرعت متغیر برای درزهای مخزن و کشتی. مشاهده محصول →
هر قطعه کار استوانه ای نیست. برای محفظههای پمپ، قابها و بدنه شیرها، یک موقعیتدهنده جوش، اتصال را به حالت صاف یا افقی که قوس منقبض ترجیح میدهد، تبدیل میکند، و شیب و چرخش با کنترل سروو، زاویه را در کسری از درجه نگه میدارد - که وقتی سوراخ کلید فقط چند میلیمتر عرض دارد، اهمیت دارد.
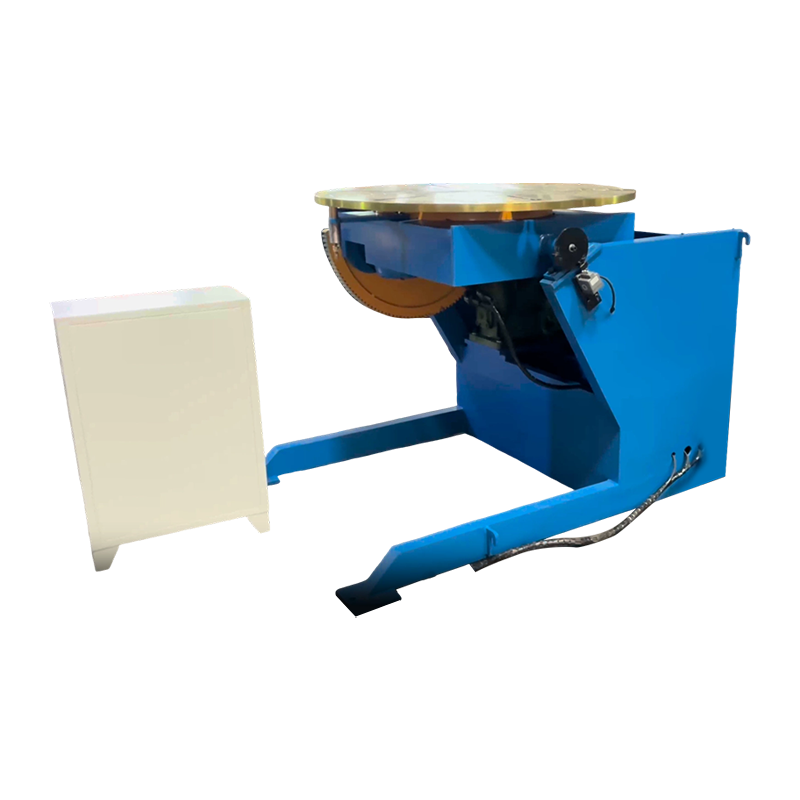 موقعیت یاب جوشکاری 1T با سروو کنترل پوزیشنر سروو یک تنی برای قطعات غیر استوانه ای، شیب 0 تا 105 درجه و چرخش مداوم 360 درجه برای حفظ تراز مشعل در جوشکاری خودکار فراهم می کند. مشاهده محصول →
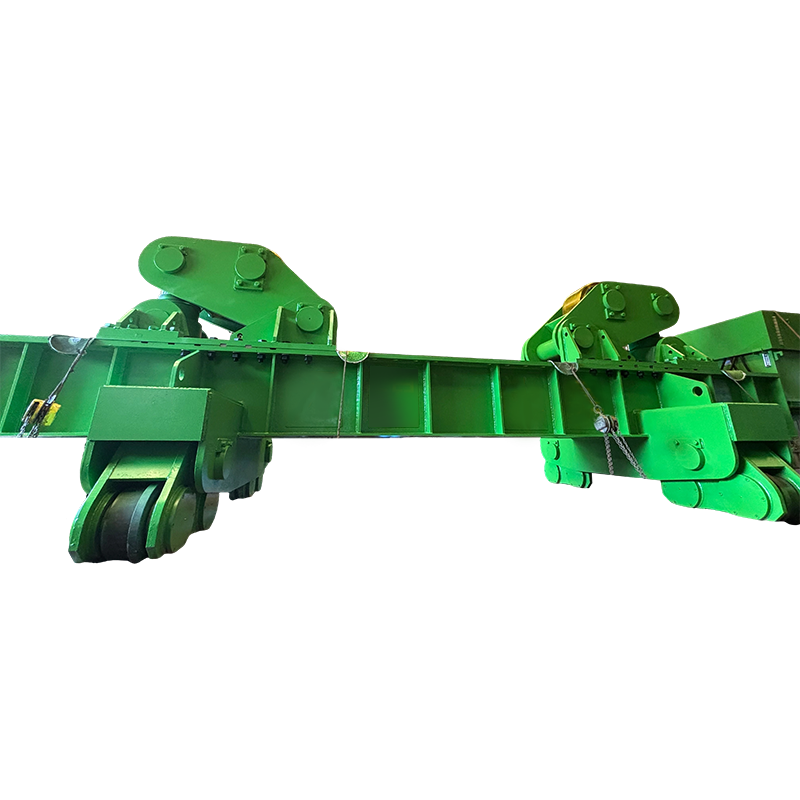
درزهای مستقیم بلند معمولاً با مشعل حمل بر روی یک ستون و بوم بالای تخت یا مجموعه ای از غلتک ها اجرا می شوند. حرکت مداری الکتریکی به هد اجازه میدهد تا برای بارگیری کاملاً بچرخد و به همان زاویه برنامهریزیشده بازگردد، که زمان نصب بین قطعات را کوتاه میکند.
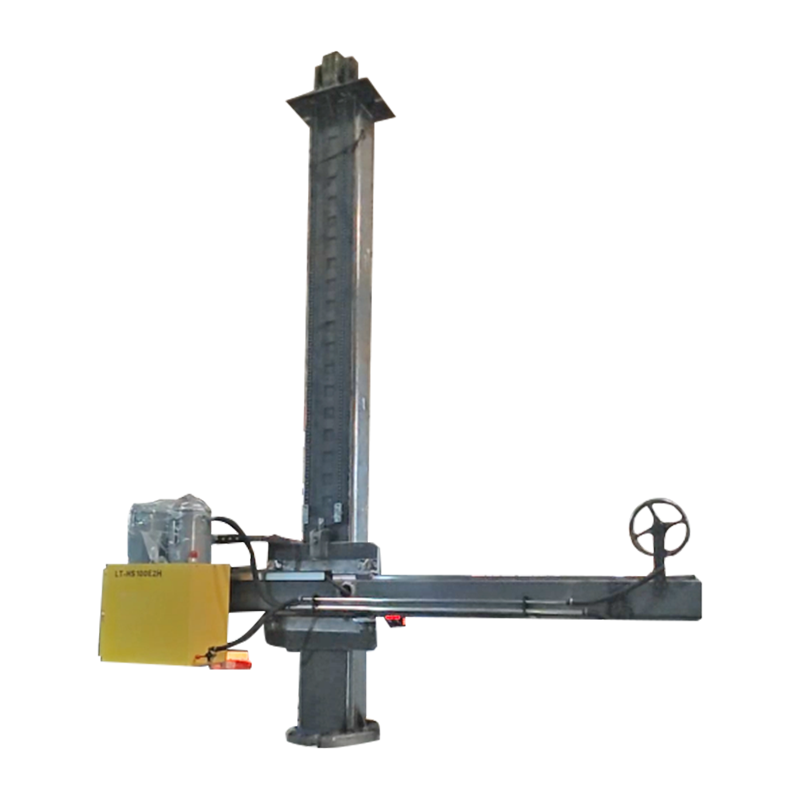 4030 ستون و بوم سفارشی با حرکت مداری الکتریکی ستون و بوم سفارشی برای جوشکاری خودکار، با حرکت مداری الکتریکی برای قرار دادن درزهای مستقیم طولانی و تنظیم سرعت بین قطعات. مشاهده محصول →
تولید برج های بادی هر سه را ترکیب می کند: پوسته ها روی چرخاننده ها نصب می شوند، درزهای طولی زیر یک بوم اجرا می شوند، و فرآیند قوس - پلاسما، قوس غوطه ور یا ترکیبی - برای نفوذ و سرعت حرکت انتخاب می شود. مبادله فرآیند در این مقاله پوشش داده شده است فناوری جوش برای تولید برق بادی .
قبل از خرید چه چیزی را بررسی کنید
کیفیت قوس پلاسما در برگه مشخصات تعیین می شود، نه بر اساس بخش نمایش. شش مورد بیشترین اهمیت را دارند.
- چرخه وظیفه در جریان واقعی شما. یک ماشین 200 آمپری با 60 درصد کارکرد، ماشینی متفاوت از ماشین 100 درصدی است.
- خنک کننده مشعل و هزینه مصرفی در هر متر برش. مشعل های خنک کننده با آب قیمت بیشتری دارند و تا حدود 100 آمپر دوام بیشتری دارند.
- تامین گاز و خلوص. آلودگی و افت فشار دو مورد از شایع ترین علل قوس ناپایدار هستند.
- دقت حرکت برای جوشکاری مکانیزه، به دنبال موقعیت سروو 0.1± میلی متر یا بهتر و سرعت قابل تکرار تحت بار باشید.
- ظرفیت بار با حاشیه. اندازه چرخاننده و موقعیت دهنده برای سنگین ترین قطعه کار به اضافه ابزار، نه متوسط.
- گواهینامه و مستندات. علامت گذاری CE، سوابق آزمایش و بازدید از کارخانه چیزی بیش از یک بروشور به شما می گوید.
تشخیص خطاهای رایج قوس پلاسما
بیشتر عیوب فهرست کوتاهی از دلایل دارند و ارزان ترین راه حل معمولاً درست است.
- ریزش در قسمت زیرین بریدگی: سرعت حرکت خیلی آهسته، جریان خیلی کم، یا توقف بیش از حد.
- قوس دوتایی: نازل فرسوده یا نادرست، توقف ناکافی، یا رطوبت در خط گاز.
- عمر مصرفی کوتاه: جریان ضعیف مایع خنک کننده، گاز آلوده یا سوراخ شدن در ارتفاع خیلی کم.
- سرگردانی قوس یا فروپاشی سوراخ کلید هنگام جوشکاری: جریان نادرست گاز، تجمع مغناطیسی در قطعه کار، یا شکاف اتصال آماده نشده.
- تخلخل در جوش های PAW: پوشش محافظ از بین رفته، برداشت هیدروژن یا طول قوس بیش از حد طولانی است.
سوالات متداول
آیا قوس پلاسما داغتر از قوس TIG است؟
بله، معمولاً با ضریب دو یا بیشتر. یک قوس TIG آزاد سوز در حدود 10000 تا 11000 درجه سانتیگراد قرار دارد، در حالی که قوس پلاسمایی منقبض به 15000 درجه سانتیگراد و بالاتر می رسد. مزیت تنها گرما نیست بلکه تمرکز است: انرژی در یک ستون باریک می رسد.
آیا قوس پلاسما می تواند هر ماده ای را برش دهد؟
خیر. برش با قوس انتقالی به قطعه کار رسانای الکتریکی نیاز دارد، زیرا جریان باید از طریق سرب کار برگردد. شیشه، سرامیک و اکثر پلاستیک ها را نمی توان با این روش برش داد.
چرا مشعل به قوس خلبانی نیاز دارد؟
قوس پیلوت مسیر گاز را در جریان کم یونیزه می کند تا قوس اصلی بتواند لحظه ای که مشعل به صفحه می رسد منتقل کند. همچنین به مشعل اجازه می دهد روی سطوح رنگ شده، زنگ زده یا پوشش داده شده شروع به کار کند که در غیر این صورت استارت را از بین می برد.
آیا جوشکاری قوس پلاسما فقط نوعی از TIG است؟
خیر. TIG قوس را آزاد می گذارد تا پخش شود، در حالی که PAW آن را از طریق یک نازل فشار می دهد. نتیجه یک ستون متراکم تر، حالت سوراخ کلید برای نفوذ تک گذر، و حساسیت بسیار کمتر به طول قوس است.
آیا برش پلاسما در زیر آب کار می کند؟
بله. برش زیر آب صدا، دود و تشعشعات فرابنفش را کاهش می دهد، به همین دلیل است که در کارخانه های کشتی سازی و در گیاهانی که صفحات ضد زنگ یا رنگ شده را برش می دهند رایج است.
خط پایین
قوس پلاسما یک تخلیه فشرده از طریق گاز یونیزه است و دو کار صنعتی آن برش و جوشکاری است. برش به حداکثر چگالی انرژی و جریان گاز نیاز دارد. جوشکاری نیاز به یک ستون ثابت و دقیق دارد. مکانیکها بین این دو قرار دارند - چرخانندهها، موقعیتدهندهها و بومهای ستون که ریشه قوس را دقیقاً در جایی که رویه میگوید نگه میدارد. پارامترهای قوس را به درستی دریافت کنید، سپس حرکت را تکرار کنید، و فرآیند قسمت به قسمت قابل پیش بینی می شود.