نام پرتو را از چپ به راست بخوانید. این حرف خانواده سطح مقطع را به شما می گوید، عدد اول عمق اسمی بر حسب اینچ است و عدد بعد از علامت ضرب وزن بر حسب پوند بر فوت است. به عنوان مثال، W10×30 یک تیر فلنج پهن با عمق اسمی 10 اینچ و وزن 30 پوند در هر پا را توصیف می کند. این مقاله نحوه خواندن ابعاد تیر، معنی هر نماد و عدد و نحوه جلوگیری از رایج ترین اشتباهات اندازه را توضیح می دهد.
ابعاد پرتو به چه معناست؟
ابعاد تیر به صورت یک کد فشرده خوانده می شود: یک حرف شکل، یک عمق اسمی و یک وزن در واحد طول. کاتالوگها و نقشههای فولادی سازهای از این کد استفاده میکنند تا از نوشتن یک مجموعه کامل از اندازهگیریهای مقطع در هر بار اجتناب کنند.
در آمریکای شمالی، اکثر نامگذاریها از راهنمای ساخت و ساز فولادی AISC پیروی میکنند. الگوی معمول است عمق اسمی حرف شکل بر حسب اینچ وزن بر حسب پوند بر پا . به عنوان مثال، W12×26 به معنای یک W شکل تقریباً 12 اینچ است که وزن آن 26 پوند بر فوت است. نقشه های متریک از ایده مشابهی استفاده می کنند: یک پرتو IPE 300 یک پروفیل I با عمق اسمی 300 میلی متر است و ابعاد دقیق آن در جدول بخش آورده شده است.
اشکال تیر فولادی استاندارد
پنج خانواده شکل بیشتر تیرهای فولادی نورد شده را پوشش می دهند: W، S، HP، M، و H. هر خانواده دارای ویژگی های فلنج مجزا است و حرف در نام گذاری به شما می گوید که با کدام خانواده کار می کنید.
| شکل | نام مشترک | هندسه فلنج | استفاده معمولی | مثال |
|---|---|---|---|---|
| W | تیر فلنج پهن | فلنج های پهن مسطح یا تقریباً مسطح؛ تار از فلنج نازک تر است | قاب های ساختمانی، تیر پل ها، سازه های صنعتی | W12×26 |
| S | تیر استاندارد آمریکایی | فلنج های باریک تر با سطوح داخلی مخروطی | ریل جرثقیل سقفی، پشتیبانی از ماشین آلات سبک | S8×18.4 |
| HP | بخش شمع H | فلنج های بسیار گسترده و سنگین؛ عمق و عرض فلنج اغلب تقریباً برابر است | شمع های فونداسیون، ستون های عمیق ساختمان | HP14×89 |
| M | بخش متفرقه | ابعادی که با سری های W، S یا HP مناسب نیستند | قاب بندی ویژه، پشتیبانی از تجهیزات سفارشی | M8×6.5 |
| H | پرتو H (عمومی/وارداتی) | فلنج های موازی، شبیه به W اما از مشخصات متریک یا فراساحلی | ستون ها، تیرهای سنگین در پروژه های متریک | H400×400×13×21 |
W در مقابل S در مقابل H
زمانی که برای مقاومت خمشی و ظرفیت ستون به فلنج های قوی و پهن نیاز دارید، شکل W را انتخاب کنید. زمانی که طرح مستلزم یک مقطع فشرده و بارهای متوسط است، شکل S را انتخاب کنید. نام H معمولاً در نقشههای متریک ظاهر میشود و به شکل W رفتار میکند. همیشه قبل از سفارش مواد، تأیید کنید که آیا نقاشی از ابعاد امپریالیستی یا متریک استفاده می کند.
ابعاد پرتو کلید
ابعادی که بیشترین اهمیت را دارند عبارتند از: عمق، عرض فلنج، ضخامت تار، ضخامت فلنج، شعاع فیله و طول. عمق و وزن در نامگذاری برای سفارش کافی است، اما تصمیمات جوشکاری، پیچ و مهره و برازش به این مقادیر دقیق بستگی دارد.
- عمق (D): فاصله کلی از وجه بیرونی فلنج بالا تا سطح بیرونی فلنج پایینی.
- عرض فلنج (bf): عرض کل فلنج بالا یا پایین، عمود بر تار اندازه گیری می شود.
- ضخامت وب (دو): ضخامت صفحه وب عمودی بین فلنج ها.
- ضخامت فلنج (tf): ضخامت یک فلنج در سطح بیرونی.
- شعاع فیله (r): انتقال منحنی بین وب و فلنج؛ برای دسترسی به جوش و عملکرد خستگی مهم است.
- طول (L): طول کلی تیر، معمولاً جدا از تعیین مقطع مشخص می شود.
ابعاد اسمی به طور دقیق تضمین نمی شود. تلرانس های غلتشی مانند ASTM A6 تغییرات جزئی در عمق، عرض فلنج و ضخامت را امکان پذیر می کند. ساخت عملی همیشه ابعاد واقعی را قبل از ماشینکاری یا جوشکاری بررسی می کند.
نحوه خواندن نماد ابعاد پرتو
نماد پرتو را از چپ به راست بخوانید، با خانواده شکل شروع کنید، سپس عمق اسمی، سپس وزن در هر پا. ترتیب اعداد منسجم است، بنابراین میتوانید اکثر نامگذاریهای تیر نورد را به سرعت رمزگشایی کنید.
- W 27 × 178 - شکل W، عمق اسمی 27 اینچ، 178 پوند بر فوت. عمق واقعی معمولاً نزدیک به 27 اینچ است اما دقیقاً 27 اینچ نیست.
- S 24 × 121 - شکل استاندارد آمریکایی، عمق اسمی 24 اینچ، 121 پوند بر فوت.
- HP 14 × 89 - بخش شمع H، عمق اسمی 14 اینچ، 89 پوند بر فوت.
وقتی نقاشی شامل طولی باشد، مانند W12×26×20'-0 اینچ ، آخرین عدد کل طول تیر سفارش یا نصب شده است. برای مواد متریک، ابعاد معمولاً بر حسب میلی متر و کیلوگرم بر متر داده می شود، به عنوان مثال IPE 300 یا HEA 200.
خواندن برنامه های پرتو در نقشه ها
برنامه های پرتو هر تیر را در یک پروژه با علامت، اندازه، طول و درجه مواد فهرست می کنند. همیشه قبل از سفارش یا ساخت به علامت اشاره کنید. علامت روی نمای پلان، یک عضو خاص را به ردیف آن در جدول زمانی متصل می کند.
| علامت گذاری کنید | اندازه | طول | مواد | تذکر دهید |
|---|---|---|---|---|
| B1 | W12×26 | 20-0” | ASTM A992 | فلنج بالایی مهاربندی شده است |
| B2 | W18×35 | 30-0” | ASTM A992 | کمبر 3/4 اینچ |
| B3 | S8×18.4 | 12-0" | ASTM A36 | پشتیبانی ریل جرثقیل |
اگر علامت را نادیده بگیرید، دو تیر با اندازه های مشابه اما طول ها یا مواد متفاوت را می توان در حین تهیه مخلوط کرد. قبل از برش، سوراخ کردن یا جوشکاری هر چیزی، برنامه را بررسی کنید.
چگونه ابعاد تیر بر جوشکاری و ساخت اثر می گذارد
ابعاد پرتوهای بزرگتر به پاس های جوش بیشتر، گرمای ورودی بیشتر و کنترل دقیق اعوجاج نیاز دارند. بخش عمیقتر و ضخیمتر دارای فلز جوش بیشتری برای رسوبگذاری است که مستقیماً بر آمادهسازی اتصال، پیش گرم کردن و ترتیب عبور تأثیر میگذارد.
فلنج های ضخیم ممکن است برای رسیدن به نفوذ کامل نیاز به تراش داشته باشند، در حالی که تارهای بلند جوش های فیله ای پیوسته ایجاد می کنند که می توانند تیر را از حالت مستقیم خارج کنند. خواندن صحیح ابعاد به جوشکار ایده روشنی از ناحیه شیار، گرمای ورودی مورد نیاز و مقدار مهار مورد نیاز برای صاف نگه داشتن یک پرتو بلند می دهد. از آنجا که پرتوهای بلند و سنگین به سختی با دست چرخانده می شوند سازندگان سازه های فلزی بزرگ در حال حرکت به سمت جوشکاری خودکار هستند .
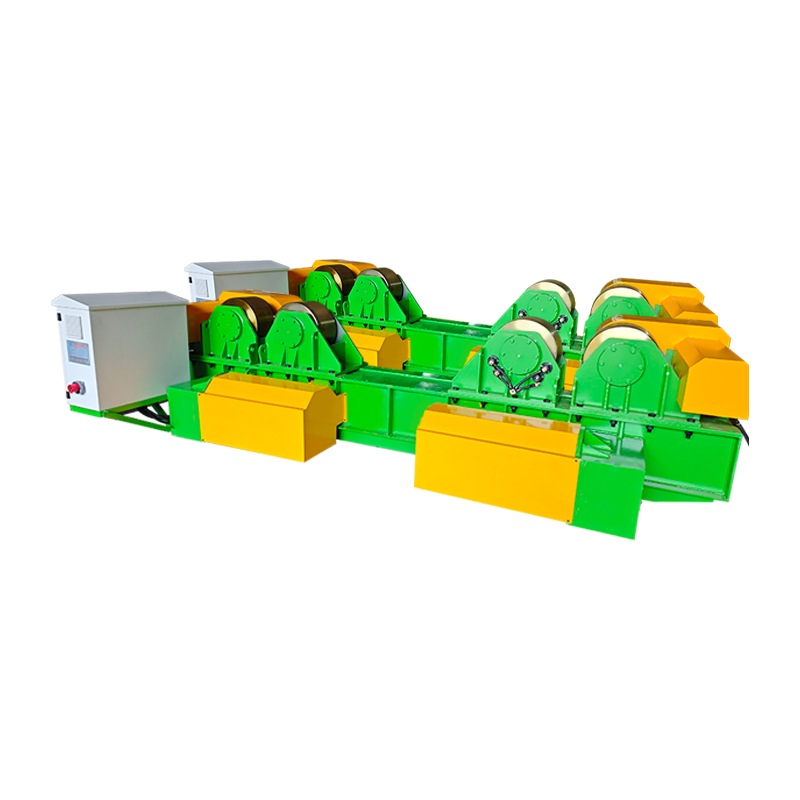
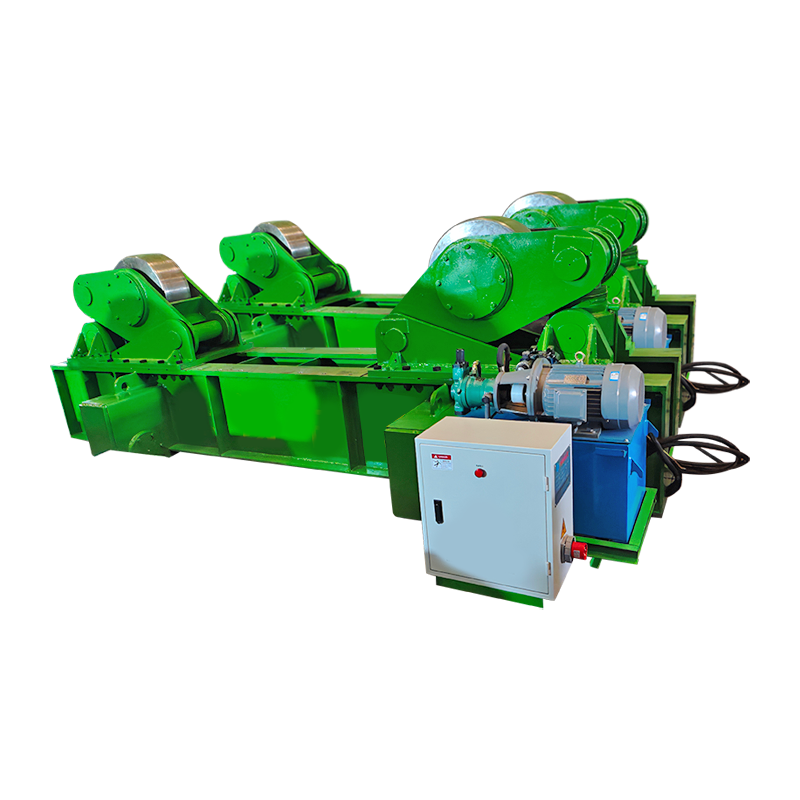
برای تبدیل مجموعه تیرهای ساخته شده به زاویه جوش مناسب، یک موقعیت دهنده جوش دو ستونه می تواند بخش های سنگین را با چرخش دقیق اداره کند.
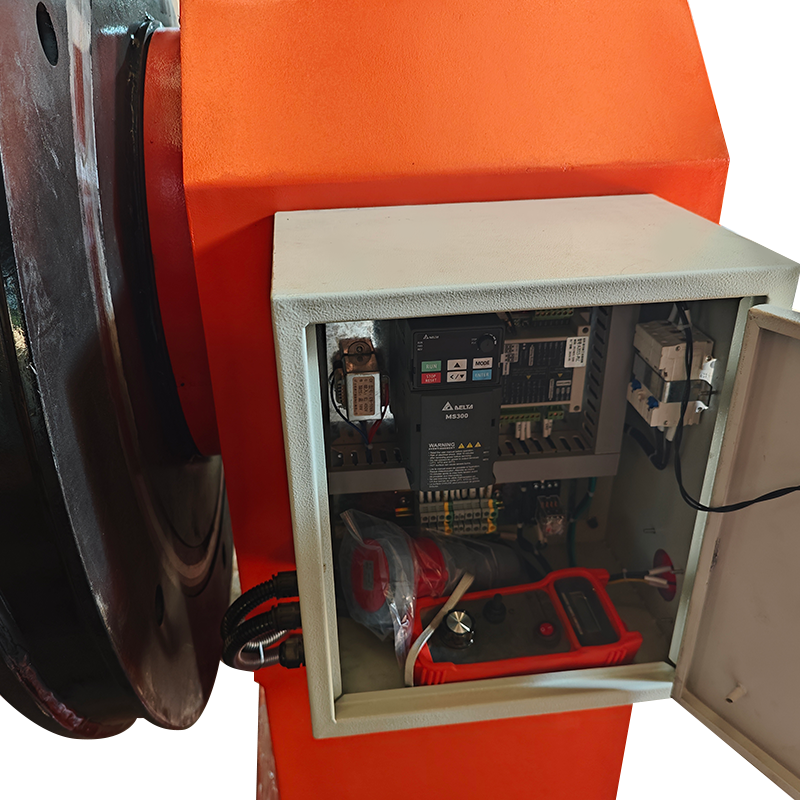 موقعیت جوش دو ستونی 2T برای چرخش پرتوهای سنگین این پوزیشنر دو ستونه برای آن دسته از مجموعه های سنگین بی دست و پا که نیاز به چرخش پایدار و دقیق دارند، مناسب است. از جوشکاری در موقعیت مسطح بر روی تیرهای فولادی پشتیبانی می کند و به کاهش عیوب و بهبود بهره وری کمک می کند. مشاهده محصول →
تجهیزات برای جابجایی و جوشکاری تیرهای فولادی
تجهیزات موقعیت یابی مناسب به شما امکان می دهد تیرهای فولادی را در موقعیت مسطح جوش دهید که این امر باعث کاهش عیوب جوش و افزایش بهره وری می شود. کنترل جوشکاری در موقعیت مسطح آسانتر است، به سنگزنی کمتری نیاز دارد و تقویتکننده ثابتتری ایجاد میکند.
برای مجموعههای سبکتر که نیاز به کج شدن یا چرخش مداوم در حین جوشکاری فیله دارند، یک پوزیشنر کنترلشده سروو کنترل با سرعت پایین و پشتیبانی پایدار را ارائه میدهد.
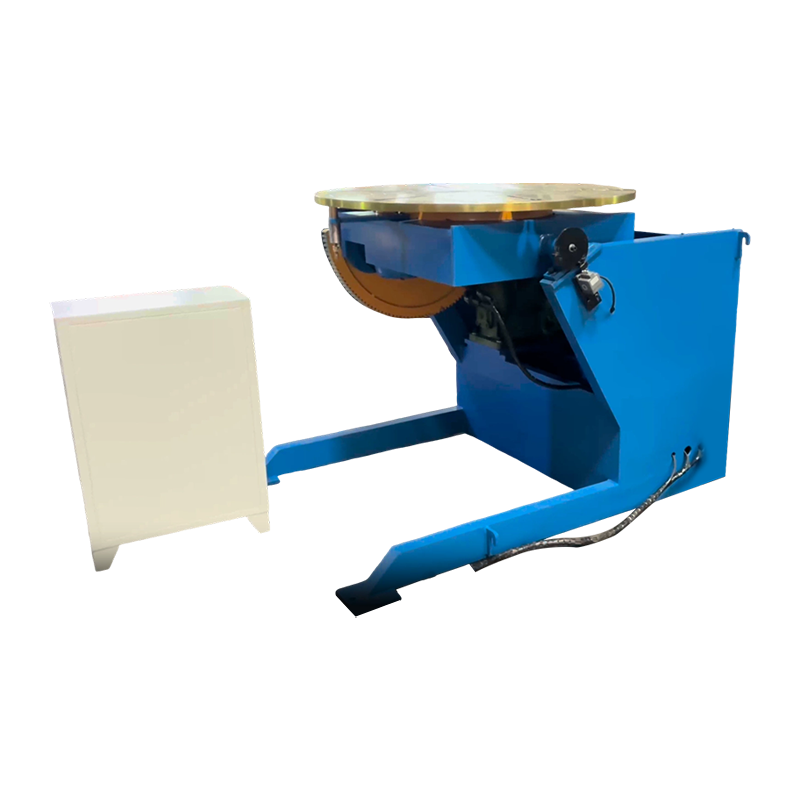 موقعیت گیر جوشکاری با کنترل سروو 1T برای جوش های فیله یک پوزیشنر کنترل شده با سروو طراحی شده برای مجموعه های سبک تر که نیاز به کج شدن یا چرخش مداوم در حین جوشکاری فیله دارند. کنترل سرعت کم و پشتیبانی پایدار را فراهم می کند و برای قرار دادن دقیق جوش مفید است. مشاهده محصول →
برای درزهای طولی طولانی، یک سیستم ستون و بوم سر جوش را در امتداد تیر پشتیبانی می کند در حالی که کار در جای خود باقی می ماند. این تنظیمات خودکار اغلب در زیر گروه بندی می شوند سیستم های دستکاری جوش و معمولاً با فرآیندهای زیردریایی یا با هسته شار استفاده می شوند.
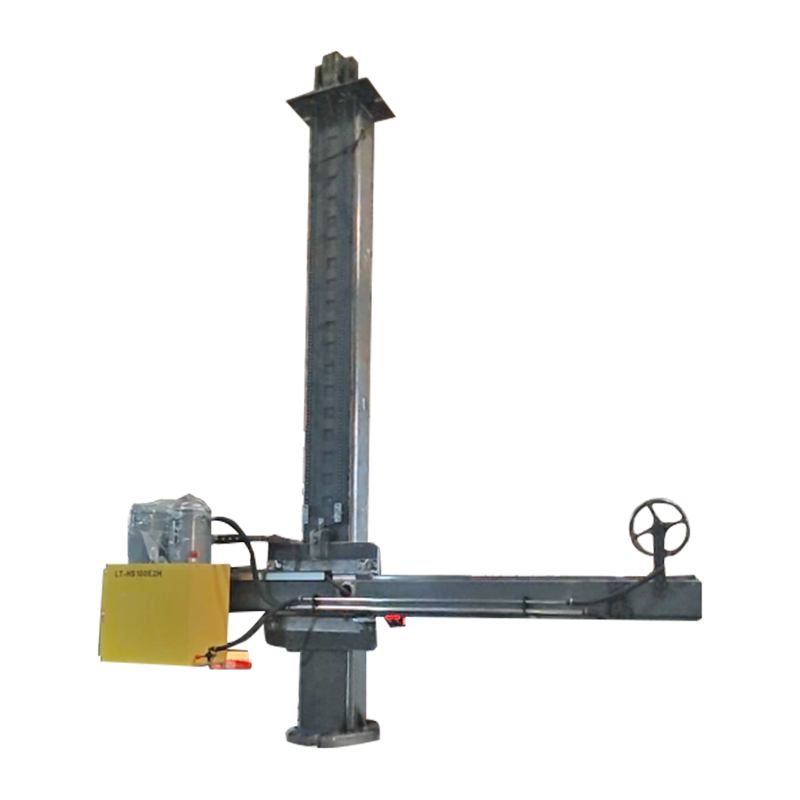 4030 ستون و بوم سفارشی برای درزهای طولی این سیستم سفارشی ستون و بوم، سر جوش را در امتداد درزهای طولانی در یک راستا نگه می دارد، در حالی که قطعه کار در جای خود باقی می ماند. این دستگاه با قوس غوطه ور یا فرآیندهای هسته شار کار می کند و از تنظیمات خودکار پشتیبانی می کند که قوام جوش را بهبود می بخشد. مشاهده محصول →
اشتباهات رایج هنگام خواندن ابعاد پرتو
بیشتر خطاهای خواندن از اشتباه گرفتن عمق اسمی با عمق واقعی، چرخاندن عرض و عمق فلنج یا مخلوط کردن واحدهای امپریال و متریک ناشی میشوند. این اشتباهات می تواند باعث سفارش تیر اشتباه، برش اشتباه جوشکاری یا ایجاد اتصال ناایمن شود.
- اشتباه گرفتن وزن هر پا با وزن کل. W10×30 یعنی 30 پوند در هر پا، نه 30 پوند در کل. در طول ضرب کنید تا وزن کل تیر را بدست آورید.
- با فرض اینکه عدد اول عمق دقیق باشد. نامگذاری یک عمق اسمی می دهد. عمق واقعی می تواند چندین دهم اینچ متفاوت باشد، بنابراین همیشه در جدول بخش بررسی کنید.
- مخلوط کردن اشکال W و S. فلنج های W پهن و مسطح هستند. فلنج های S باریک تر و مخروطی هستند. آنها بدون بررسی خصوصیات بخش قابل تعویض نیستند.
- خواندن یک طراحی متریک به عنوان امپراتوری. یک پرتو IPE 300 300 میلی متر عمق دارد نه 300 اینچ. قبل از سفارش مواد، واحدها را بررسی کنید.
- نادیده گرفتن تحمل نورد. ضخامت و عرض واقعی می تواند در منطقه تحمل متفاوت باشد. قبل از ساخت وسایل جوش یا اتصالات اتصال، بخش را اندازه گیری کنید.
سوالات متداول
در اینجا به سوالات رایج در مورد ابعاد تیر پاسخ مستقیم داده شده است.
W10×30 به چه معناست؟
W10×30 یک تیر فلنج پهن با عمق اسمی 10 اینچ و وزن 30 پوند در هر پا را مشخص می کند. عمق دقیق W10×30 بسته به میز نورد نزدیک به 10.5 اینچ است.
آیا عمق نشان داده شده در نامگذاری پرتو دقیق است؟
شماره قبل از علامت ضرب یک مقدار اسمی است. همیشه قبل از برش اتصالات، جدول بخش را از نظر عمق واقعی، عرض فلنج و ضخامت بررسی کنید.
چگونه ابعاد پرتو متریک را به امپریال تبدیل کنم؟
میلی متر را بر 25.4 تقسیم کنید تا به اینچ برسید و کیلوگرم بر متر را در 0.672 ضرب کنید تا پوند در هر فوت به دست آورید. در صورت امکان، از جدول بخش استفاده کنید که هر دو سیستم را فهرست می کند تا اشتباه گرد نکنید.
خواندن ابعاد پرتو به تشخیص یک سیستم کد کوچک است: حرف شکل، عمق اسمی و وزن در هر پا. از آن کد به همراه جدول زمانبندی و ابعاد پرتو استفاده کنید، اندازهگیریهای واقعی را تأیید کنید، و خطر سفارش یا جوشکاری عضو اشتباه بهطور چشمگیری کاهش مییابد.