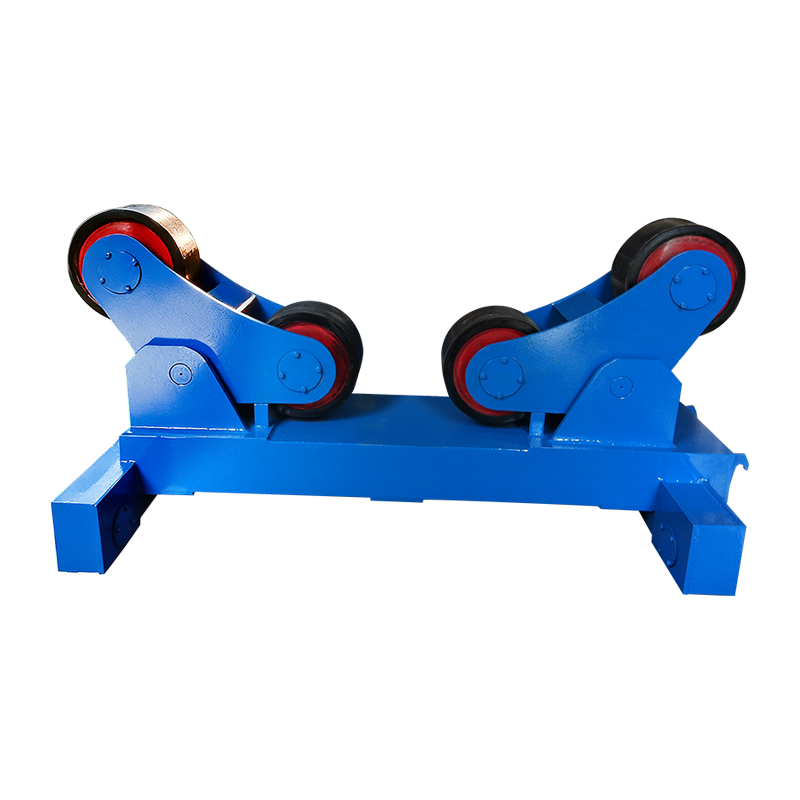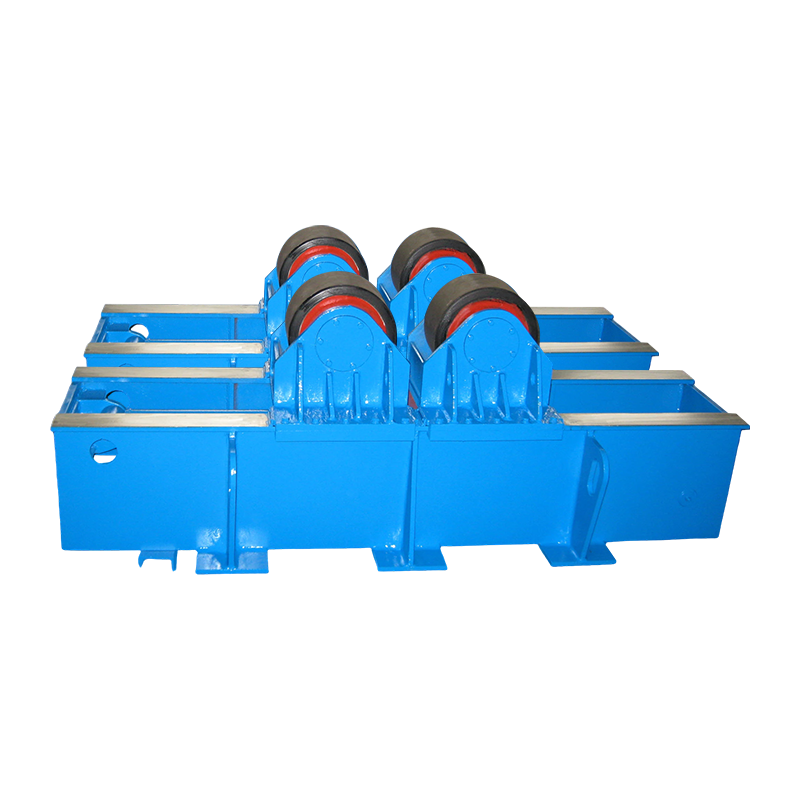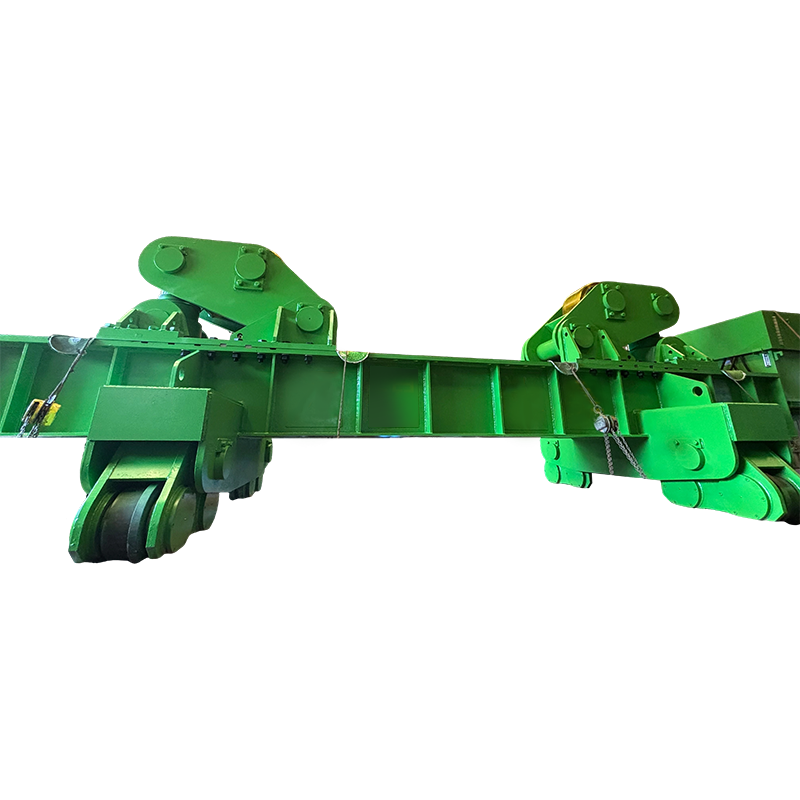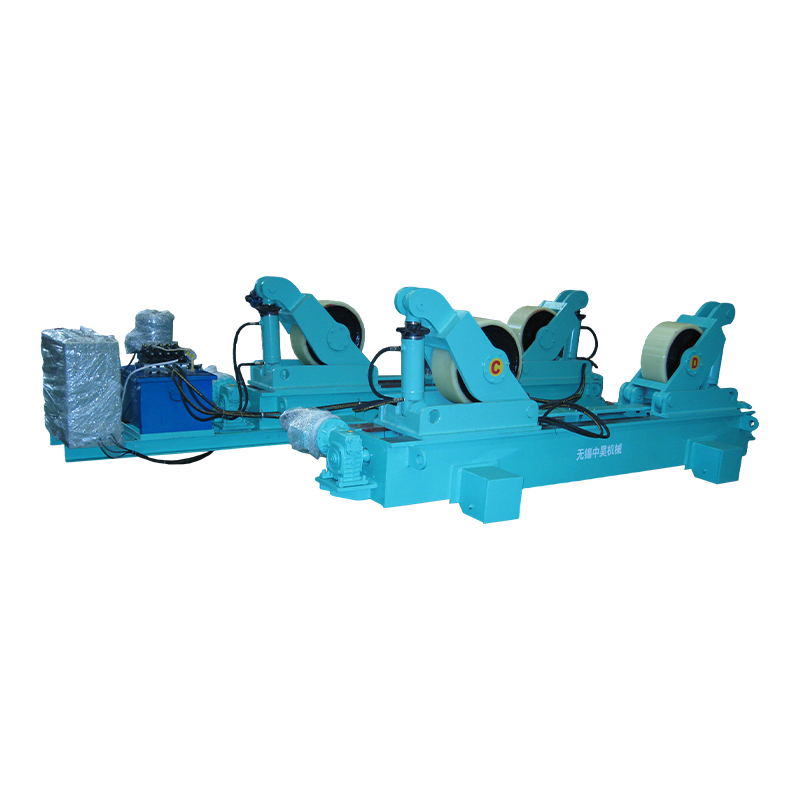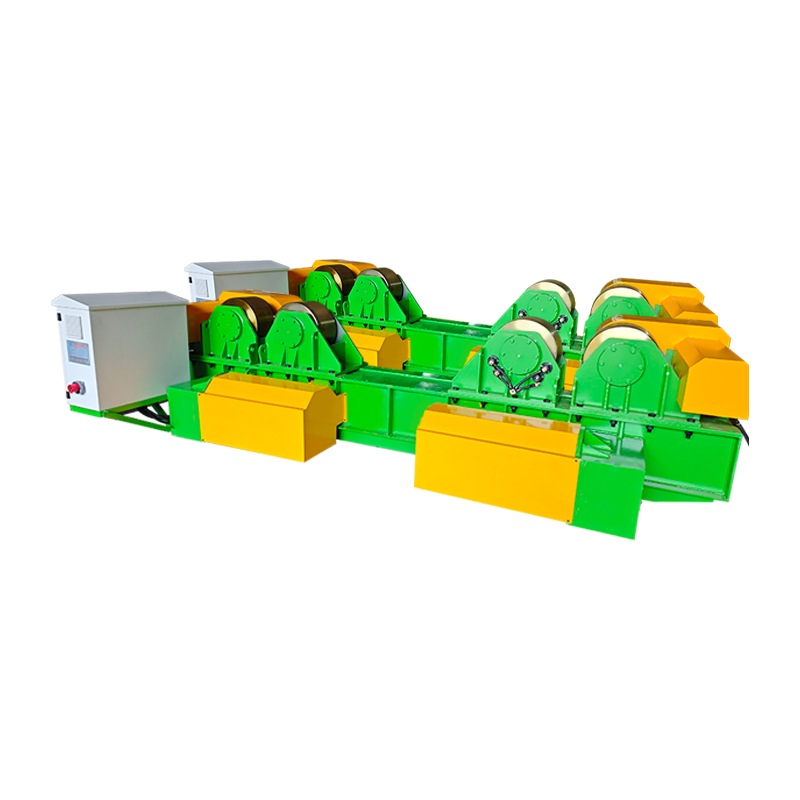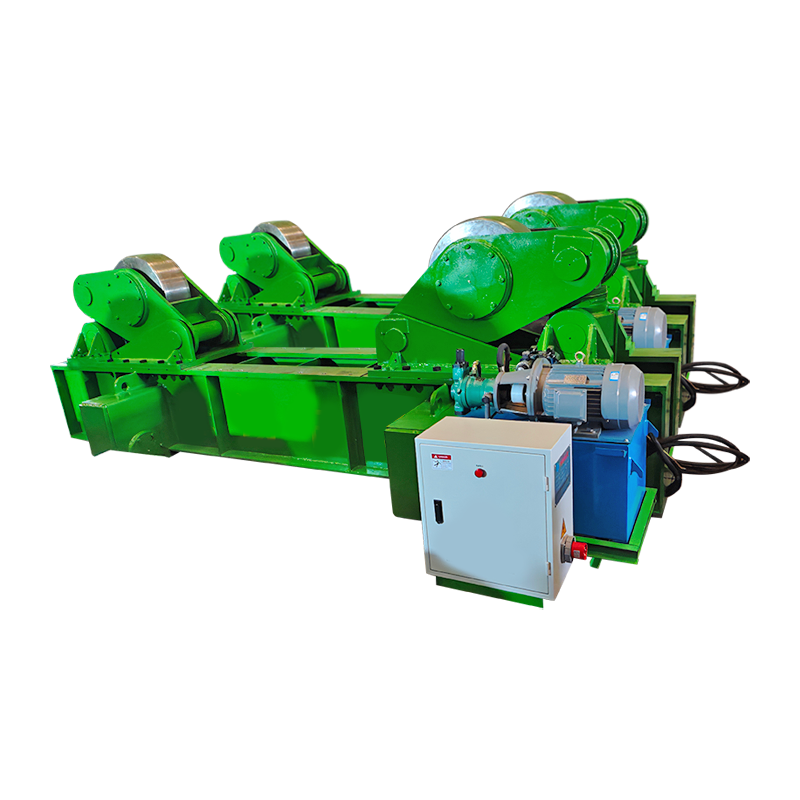
A روتاتور جوشکاری یک موقعیتدهنده صنعتی است که قطعات کار استوانهای یا گرد - مانند لولهها، مخازن تحت فشار، مخازن و دیگها - را با سرعت کنترلشده در طول فرآیند جوشکاری پشتیبانی میکند و به طور مداوم میچرخاند. با فعال کردن، کیفیت و بهره وری جوش را بهبود می بخشد جوشکاری محیطی اتوماتیک در موقعیت مسطح (1G). ، از بین بردن نیاز جوشکار برای جابجایی در اطراف یک قطعه ثابت. مطالعات در مغازههای تولیدی سنگین نشان میدهد روتاتورهای جوشکاری زمان تغییر موقعیت دستی را 40 تا 60 درصد کاهش می دهد. و قوام مهره را در مقایسه با جوشکاری با موقعیت ثابت بهبود می بخشد، در حالی که خستگی جوشکار را در درزهای بلند محیطی کاهش می دهد. برای هر تاسیسات ساختی که جوش های استوانه ای با قطر بالای 200 میلی متر را انجام می دهد، الف روتاتور جوشکاری یکی از بازده ترین سرمایه گذاری های تجهیزات موجود است.
روتاتور جوش چیست؟ تعریف، اجزا و نحوه کار آن
روتاتور جوشکاری شامل دو یا چند مجموعه غلتکی است که بر روی یک قاب سفت و سخت نصب شده اند که یک قطعه کار استوانه ای شکل را می چرخانند و آن را با سرعت دقیق کنترل شده می چرخانند در حالی که یک مشعل یا سر جوش در بالا یا کنار اتصال ثابت می ماند. به جای حرکت دادن تجهیزات جوشکاری در اطراف قطعه، روتاتور قطعه را از نقطه جوش عبور می دهد - یک تغییر اساسی در رویکرد که زاویه مشعل ثابت، سرعت حرکت ثابت و ورودی گرمای ثابت را در کل محیط ممکن می کند.
سه جزء اصلی هر روتاتور جوشکاری سیستم عبارتند از:
- واحد محرک: شامل غلتک های موتوری است که با موتور الکتریکی و گیربکس کار می کنند. واحد درایو سرعت چرخش را کنترل می کند که معمولاً از 0.1 تا 1 دور در دقیقه در مدل های صنعتی و برای تنظیم دقیق به کنترل کننده سرعت متصل می شود.
- واحد بیکار: یک مجموعه غلتکی غیرفعال که انتهای انتهایی قطعه کار را پشتیبانی می کند. چرخش رانده شده توسط واحد محرک را دنبال می کند و از نظر عرض قابل تنظیم است تا قطر لوله یا مخزن مختلف را در خود جای دهد.
- کنترل پنل / PLC: کنترل سرعت چرخش، جهت، شروع/توقف، و در مدل های پیشرفته، هماهنگ سازی با منبع برق جوشکاری برای چرخه های جوشکاری محیطی کاملاً خودکار.
قطعه کار در شیار V یا گهواره با سطح مسطح که توسط جفت غلتک ها تشکیل شده است قرار می گیرد. زاویه غلتک و فاصله، محدوده قطر تماسی را که روتاتور می تواند در خود جای دهد، تعیین می کند. استانداردترین صنعتی روتاتور جوشکاریs قطر دسته از 100 میلی متر تا 3500 میلی متر ، با مدل های سنگین تا 6000 میلی متر و بیشتر برای ساخت کشتی های بزرگ.
انواع روتاتورهای جوشکاری: کدام طرح برای کاربرد شما مناسب است؟
چهار نوع اصلی روتاتور جوش وجود دارد هر کدام برای ظرفیت های بارگذاری مختلف، هندسه قطعه کار و سطوح اتوماسیون مناسب هستند. انتخاب نوع اشتباه رایج ترین و پرهزینه ترین خطای مشخصات در راه اندازی کارگاه تولیدی است.
1. روتاتور جوش معمولی (غلتک های با زاویه ثابت)
روتاتور جوش معمولی از قاب های غلتکی با زاویه V ثابت استفاده می کند و پرکاربردترین نوع در ساخت لوله و مخزن عمومی است. هر دو قاب درایو و غیرفعال در یک زاویه ثابت - معمولاً 30 درجه یا 45 درجه - قرار می گیرند و یک پایه ثابت برای قطعات کار گرد ایجاد می کنند. فاصله غلتک ها به صورت دستی توسط قاب های کشویی در امتداد ریل پایه تنظیم می شود تا قطر پشتیبانی شده را تغییر دهد. ظرفیت های بار از 1 تن تا بیش از 3000 تن در هر جفت این طرح برای تاسیساتی که با قطر لوله های ثابت و استاندارد کار می کنند مقرون به صرفه ترین است.
2. روتاتور جوش خود تنظیم (غلتک های خود تراز)
روتاتورهای جوش خود تنظیم به طور خودکار زاویه غلتک خود را با قطر قطعه کار منطبق می کند و تغییر مکان دستی قاب را حذف می کند. هر مجموعه غلتکی از یک قاب چرخشی استفاده می کند که تحت وزن قطعه کار باز یا بسته می شود و زاویه تماس بهینه را در یک محدوده قطر وسیع حفظ می کند - معمولاً 150 میلی متر تا 3000 میلی متر - بدون هیچ گونه تنظیم دستی این به طور چشمگیری زمان راه اندازی را کاهش می دهد، زمانی که یک فروشگاه با اندازه های مختلف لوله در طول روز کار می کند. طراحی خود تراز شده همچنین بار را به طور یکنواخت در سطح غلتک توزیع می کند و سایش موضعی غلتک را کاهش می دهد.
3. رول های تراشکاری با قابلیت جوشکاری سر مخزن
رول های تراشکاری سنگین که برای ساخت مخزن تحت فشار و مخزن ذخیره سازی طراحی شده اند، برای انجام عملیات جوشکاری پوسته استوانه ای و درپوش انتهایی (سر) ساخته شده اند. این واحدها دارای غلتک های لاستیکی یا پلی یورتان با سطح پهن هستند که سطحی بدون لبه برای مخازن تمام شده یا پوشش داده شده ایجاد می کنند، و درایوهای کاهش دنده که قادر به حفظ سرعت چرخش بسیار آهسته و دقیق هستند. 0.01 دور در دقیقه - برای پاس های جوشکاری زیر آب با دیواره ضخیم (SAW).
4. چرخاننده جوش موتوری با یکپارچه سازی CNC / PLC
روتاتورهای جوشکاری یکپارچه CNC سرعت چرخش قطعه کار را مستقیماً با پارامترهای نرخ تغذیه سیم جوش، سرعت حرکت و پارامترهای منبع تغذیه برای پاسهای کاملاً خودکار محیطی همگام میکنند. این سیستم ها در ساخت قرقره لوله های با حجم بالا، ساخت سکوهای دریایی و ساخت مخازن تحت فشار خودکار استفاده می شوند. دقت همگام سازی سرعت ± 0.5٪ گرمای ورودی ثابت در واحد طول را تضمین میکند - برای جوشهای منطبق با کد روی اجزای دارای فشار تحت استانداردهای ASME، EN 13480 یا ISO 15614 حیاتی است.
مقایسه انواع روتاتور جوش
| تایپ کنید | محدوده قطر | ظرفیت بار | زمان راه اندازی | سطح اتوماسیون | بهترین برنامه |
| متعارف | 100 میلی متر - 3500 میلی متر | 1 تا 1000 تن | دستی (10-20 دقیقه) | اساسی | لوله استاندارد، قطرهای ثابت |
| خود تنظیم | 150 میلی متر - 3000 میلی متر | 1 تا 300 تن | خودکار (<2 دقیقه) | متوسط | قرقره لوله با قطر مخلوط |
| رول های چرخشی سنگین | 500 میلی متر - 6000 میلی متر | 10 تا 2000 تن | کتابچه راهنمای کاربر (متفاوت است) | اساسی to Moderate | مخازن تحت فشار، مخازن ذخیره سازی |
| CNC / PLC یکپارچه | 100 میلی متر - 4000 میلی متر | 1 تا 500 تن | برنامه ریزی شده (<5 دقیقه) | اتوماسیون کامل | جوش های با حجم بالا و مطابق با کد |
عنوان: مقایسه چهار نوع روتاتور جوش اصلی در محدوده قطر، ظرفیت بار، زمان راه اندازی، سطح اتوماسیون و کاربرد صنعتی اولیه.
مشخصات کلیدی برای ارزیابی هنگام انتخاب روتاتور جوش
ظرفیت بار و محدوده قطر دو مشخصات غیر قابل مذاکره هستند - اگر روتاتور نتواند به طور ایمن قطعه کار را در اندازه مورد نیاز پشتیبانی کند، همه ویژگی های دیگر ثانویه هستند. در اینجا یک راهنمای ساختاری برای هر یک از مشخصات حیاتی آمده است:
ظرفیت بار
همیشه ظرفیت بار روتاتور را حداقل 1.25× سنگین ترین وزن قطعه کار پیش بینی شده مشخص کنید. برای ایجاد حاشیه ایمنی و محاسبه بارهای دینامیکی در طول شتاب و کاهش سرعت چرخش. یک کشتی با وزن 8 تن نیاز به یک روتاتور دارای حداقل درجه بندی دارد 10 تن . بارگذاری بیش از حد روتاتور جوشکاری، غلتکها را فراتر از ظرفیت باربری آنها فشرده میکند، باعث انحراف قاب میشود و خطر سقوط فاجعهآمیز قطعه کار - یک خطر ایمنی جدی است.
محدوده سرعت چرخش
سرعت چرخش باید با فرآیند جوشکاری و قطر قطعه کار مطابقت داشته باشد تا سرعت حرکت قوس صحیح در محل اتصال حفظ شود. RPM مورد نیاز به صورت زیر محاسبه می شود: سرعت سفر (mm/min) ÷ (π × قطر بر حسب میلی متر) . به عنوان مثال، جوشکاری لوله با قطر 600 میلی متر با سرعت حرکت 400 میلی متر در دقیقه تقریباً نیاز دارد 0.21 دور در دقیقه . جوشکاری با قوس زیردریایی (SAW) روی دیواره های ضخیم ممکن است به کمترین میزان نیاز داشته باشد 0.03-0.08 RPM ; ممکن است نیاز به عبور ریشه TIG روی لوله ضد زنگ با دیواره نازک باشد 0.5-1.5 دور در دقیقه .
مواد غلتکی
انتخاب مواد غلتک به طور مستقیم بر حفاظت سطح قطعه کار و عمر سرویس غلتک تأثیر می گذارد. غلتک های فولادی برای لوله های فولادی ساختاری بدون پوشش استاندارد هستند و حداکثر دوام را ارائه می دهند. غلتک های لاستیکی یا با روکش پلی اورتان برای ظروف پوشش داده شده، رنگ شده یا صیقلی برای جلوگیری از لکه دار شدن سطح مورد نیاز است. غلتک های پلی اورتان همچنین چسبندگی بهتری بر روی سطوح صاف ایجاد می کنند و لغزش را کاهش می دهند - مخصوصاً در کشتی های سنگین که تقاضای گشتاور بالا است. انتظار می رود هر بار روکش های غلتکی پلی اورتان جایگزین شود 12-24 ماه در استفاده مداوم در تولید
زمین جریان جوش
هرگز نباید اجازه داد که جریان جوش از طریق رولبرینگ روتاتور عبور کند - این باعث ایجاد حفره الکترولیتی در بلبرینگ ها و خرابی سریع می شود. روتاتورهایی که با فرآیندهای دارای آمپراژ بالا استفاده میشوند (برای مثال SAW در 600-1200 A) باید دارای برسهای ارت اختصاصی روی قاب روتاتور باشند یا یک گیره زمین جوش جداگانه که مستقیماً روی قطعه کار اعمال شود. بسیاری از روتاتورهای ممتاز شامل برس های زمینی یکپارچه که با سطح قطعه کار تماس می گیرد و مسیر برگشت با مقاومت کم را فراهم می کند و از درایو و یاتاقان های بدون کار محافظت می کند.
ضد رانش / مهار محوری
قطعات کار استوانه ای در طول چرخش تمایل به حرکت محوری (راه رفتن) در امتداد محور غلتکی دارند. - پدیده ای ناشی از ناهماهنگی جزئی بین خطوط مرکزی درایو و غلتک بیکار. چرخانندههای باکیفیت از طریق تنظیم زاویهدار غلتک (انگشت پنجه در غلتکهای محرک بین 1 تا 3 درجه)، کنترل الکترونیکی ضد رانش خودکار، یا بالشتکهای رانش محوری مکانیکی این مشکل را برطرف میکنند. رانش محوری کنترل نشده، اتصال جوش را از مشعل دور می کند و باعث ایجاد جوش های خارج از مرکز و برخورد احتمالی مشعل با انتهای قطعه کار می شود.
چرخاننده جوش در مقابل موقعیت دهنده جوش: تفاوت چیست؟
یک روتاتور جوش و یک موقعیت دهنده جوش هر دو قطعه کار را در طول جوشکاری دستکاری می کنند، اما آنها اساساً هندسه ها و الزامات حرکتی متفاوتی را ارائه می دهند. اشتباه گرفتن این دو منجر به کاربرد نادرست تجهیزات میشود - یک پوزیشنر نمیتواند جایگزین روتاتور برای کشتیهای استوانهای بلند شود و یک روتاتور نمیتواند جای پوزیشنر را برای مجموعههای فلنجی یا نامتقارن بگیرد.
| صفت | روتاتور جوش | جوشکاری پوزیشنر |
| حرکت اولیه | چرخش مداوم حول محور افقی | چرخش شیب در مورد چاک / میز ثابت |
| شکل قطعه کار | فقط استوانه ای / گرد | هر شکلی (فلنج، براکت، قاب) |
| نوع اتصال جوش | درزهای محیطی (دور). | انواع مفصل (فیله، لب به لب، پیچیده) |
| حداکثر طول قطعه کار | نامحدود (چند واحد بیکار) | محدود به ظرفیت چاک چاک |
| محدوده بار معمولی | 1 تا 3000 تن | 0.03 - 100 تن |
| راه اندازی برای کشتی های طولانی | واحدهای بیکار را اضافه کنید - بدون محدودیت طول | غیرعملی بیش از ~ 3 متر برآمدگی |
| موقعیت جوش به دست آمد | تخت / 1G (محیطی) | در صورت نیاز صاف، افقی یا سربار |
عنوان: مقایسه پهلو به پهلوی روتاتورهای جوشکاری و پوزیشنرهای جوشکاری در هفت ویژگی برای روشن شدن انتخاب صحیح تجهیزات بر اساس هندسه قطعه کار و نوع اتصال.
صنایع و کاربردهایی که به روتاتورهای جوش متکی هستند
روتاتورهای جوشکاری در هر صنعتی که تجهیزات استوانه ای تحمل فشار، ساختاری یا فرآیندی را تولید می کند، ضروری است. نرخ پذیرش آنها مستقیماً با قطر ظرف مرتبط است - قطر بالای 300 میلی متر، جوشکاری محیطی دستی کند، ناسازگار و از نظر ارگونومی به اندازه کافی استرس زا می شود که ROI روتاتور معمولاً در عرض 6 تا 18 ماه پس از استفاده از تولید به دست می آید.
- نفت و گاز: جوش های دور خط لوله، ساخت رایزر، قرقره های منیفولد زیر دریا و جوشکاری پوسته مخزن ذخیره LNG. روتاتورها از جوش قوس زیردریایی بر روی ضخامت دیواره از 10 میلیمتر تا 80 میلیمتر روی لولههای دارای فشار تحت استانداردهای API 1104 و ASME B31.4 پشتیبانی میکنند.
- ساخت مخازن تحت فشار: ASME Section VIII و مخازن سازگار با PED - راکتورها، مبدلهای حرارتی، کندانسورها، جداکنندهها - همگی به پاسهای جوش محیطی کنترلشده نیاز دارند. روتاتورها با نگه داشتن جوش در موقعیت مسطح در طول توالی های چند پاسی، نگهداری پیش گرم و کنترل دمای بین پاسی را امکان پذیر می کنند.
- انرژی باد: بخشهای برج توربین بادی دریایی و خشکی (معمولاً با قطر 4 تا 6 متر، ضخامت دیواره 20 تا 30 میلیمتر) از بزرگترین کاربردهای جوشکاری دوار هستند که به چرخانندههایی با ظرفیت بیش از حد نیاز دارند. 200-500 تن در هر مجموعه
- کشتی سازی: شفت های پروانه، لوله های رانشگر، مخازن بالاست و بخش های بدنه استوانه ای همگی از روتاتورها در کارگاه های ساخت پیش تجهیز قبل از نصب روی برد استفاده می کنند.
- معدن و سنگدانه: آسیاب های گلوله ای، کوره های دوار، اسکرابرهای درام، و ساخت درام نوار نقاله همگی شامل پوسته های استوانه ای با دیواره ضخیم هستند که فقط با جوشکاری به کمک چرخان عمل می کنند.
- مواد شیمیایی و پتروشیمی: ستونها، راکتورها، و مخازن پردازش با آلیاژهای عجیب و غریب (دبلکس ضد زنگ، اینکونل، تیتانیوم) بهویژه از جوشکاری با موقعیت مسطح با روتاتور بهره میبرند، که باعث کاهش اختلال حوضچه جوش ناشی از گرانش در مواد با جوش سخت میشود.
بهره وری و مزایای کیفیت استفاده از روتاتور جوش
بهره وری اولیه از یک روتاتور جوشکاری از فعال کردن قوس های جوش مداوم به جای چرخه های توقف و تغییر موقعیت ناشی می شود. ، اما مزایای کیفیت به همان اندازه قابل توجه است و به طور مستقیم هزینه های دوباره کاری را کاهش می دهد.
سود بهره وری
- زمان روشن شدن قوس از 20 تا 35 درصد (دستی) به 60 تا 80 درصد افزایش مییابد. با جوش نیمه اتوماتیک به کمک روتاتور و تا 90-95٪ در سیستم های تمام اتوماتیک یک لوله با قطر 500 میلی متر جوشکاری کارخانه تولیدی می تواند یک اتصال محیطی کامل را در یک قوس منفرد بدون وقفه در مقابل 4 تا 6 توالی توقف-راه اندازی مجدد در جوشکاری دستی تکمیل کند.
- نرخ رسوب SAW روی رگ های دیواره ضخیم با پشتیبانی روتاتور می رسند 15-25 کیلوگرم در ساعت - تقریباً 5-8× میزان رسوب SMAW دستی روی همان مفصل.
- کاهش خستگی جوشکار در درزهای محیطی بلند به معنای تمرکز پایدار از طریق عملیات جوشکاری چند ساعته، کاهش نرخ خطای پایان شیفت است.
بهبود کیفیت جوش
- سرعت سفر ثابت کنترل شده توسط روتاتور، تغییرات انسانی در پیشرفت مشعل را حذف می کند، و در نتیجه عرض مهره و نفوذ یکنواخت در اطراف محیط کامل ایجاد می شود - برای پذیرش تست رادیوگرافی و اولتراسونیک بسیار مهم است.
- موقعیت جوش تخت (1G). در سرتاسر محل اتصال، افتادگی حوضچه جوش ناشی از گرانش را که در موقعیتهای 2G (افقی)، 5G (لوله ثابت) و 6G (لوله شیبدار) رخ میدهد، از بین میبرد و تخلخل و نرخ عیب زیر برش را به میزان تخمینی کاهش میدهد. 35-55٪ در مقایسه با جوش لوله ثابت
- کنترل دمای بین پاسی ثابت هنگامی که جوش به طور مداوم از یک نقطه نظارت ثابت میچرخد، نگهداری آسانتر است و به سنسورهای IR یا دماسنجهای تماسی اجازه میدهد تا هر نقطه از محیط را بدون تغییر موقعیت اندازهگیری کنند.
تعمیر و نگهداری روتاتور جوش: قابل اطمینان نگه داشتن تجهیزات در تولید
تعمیر و نگهداری پیشگیرانه منظم در روتاتور جوشکاری کسری از زمان خرابی و هزینه تعویض بلبرینگ ناشی از بی توجهی را هزینه می کند. - یک رولبرینگ خراب در یک روتاتور 200 تنی می تواند منجر به 2 تا 3 روز از دست دادن تولید و 5000 تا 15000 دلار هزینه تعمیر شود.
- روزانه: سطوح غلتک را از نظر پاشش جوش تعبیه شده، بریدگی یا نقاط صاف بررسی کنید. پاشش را قبل از اینکه سفت شود و باعث آسیب سطحی به قطعه کار یا چرخش نامتعادل شود، با یک برس سیمی یا خراش پاک کنید. بررسی کنید که کابل های اتصال به زمین محکم وصل شده باشند.
- هفتگی: زنجیر محرک، گیربکس و یاتاقان های محور غلتکی را بر اساس مشخصات سازنده روغن کاری کنید. بررسی کنید که پانل کنترل تنظیمات دقیق سرعت را نمایش می دهد و توقف اضطراری به درستی عمل می کند. پیچ های نصب غلتکی را برای شل شدن لرزش بررسی کنید.
- ماهانه: سطح و وضعیت روغن گیربکس را بررسی کنید. پوشش های غلتک پلی اورتان یا لاستیکی را از نظر بریدگی، پارگی یا سخت شدن بررسی کنید. قطر غلتک را با کولیس اندازه گیری کنید - سایش نابرابر بین غلتک های محرک و بیکار باعث تغییر سرعت در سطح قطعه کار می شود.
- سالانه: بازرسی کامل واحد درایو شامل برس های موتور (در صورت DC)، بازی بلبرینگ گیربکس و یکپارچگی جوش قاب. کنترل سرعت را مجدداً در برابر مرجع سرعت سنج تنظیم کنید. در صورتی که ساعات کار از فاصله زمانی توصیه شده سازنده بیشتر باشد – معمولاً یاتاقان غلتکی را به طور فعال تعویض کنید 8000-12000 ساعت کار .
سوالات متداول در مورد روتاتورهای جوشکاری
Q1: تفاوت بین روتاتور جوش و روتاتور لوله چیست؟
این اصطلاحات تا حد زیادی در استفاده رایج فروشگاهی قابل تعویض هستند. الف روتاتور جوشکاری مقوله وسیع تری است - شامل هر سیستم غلتکی برقی است که یک قطعه کار استوانه ای را برای جوشکاری می چرخاند، از جمله لوله، مخازن و درام. "روتاتور لوله" یک اصطلاح غیررسمی است که اغلب برای واحدهای سبک تر استفاده می شود که به طور خاص برای ساخت لوله و قرقره لوله اندازه گیری می شوند. همه روتاتورهای لوله، روتاتورهای جوشکاری هستند، اما رولهای تراشکاری مخازن سنگین که برای مخازن و مخازن تحت فشار طراحی شدهاند، معمولاً به جای چرخاننده لوله، روتاتورهای جوشکاری یا غلتکهای چرخشی نامیده میشوند.
Q2: چگونه می توانم سرعت روتاتور صحیح را برای فرآیند جوشکاری خود محاسبه کنم؟
از فرمول استفاده کنید: RPM = سرعت سفر (mm/min) ÷ (π × قطر قطعه کار بر حسب میلی متر) . برای لوله ای با قطر 500 میلی متر که با سرعت حرکت 350 میلی متر در دقیقه جوش داده می شود: RPM = 350 ÷ (3.1416 × 500) = 0.223 دور در دقیقه . برای SAW در یک کشتی با قطر 2000 میلی متر با سرعت 250 میلی متر در دقیقه: RPM = 250 ÷ (3.1416 × 2000) = 0.040 دور در دقیقه . همیشه قبل از خرید بررسی کنید که RPM هدف شما در محدوده سرعت قابل کنترل روتاتور قرار دارد.
Q3: آیا می توان از روتاتور جوش برای فرآیندهایی غیر از جوشکاری استفاده کرد؟
بله. روتاتورهای جوشکاری نیز به طور گسترده برای پوشش اسپری حرارتی، رنگ آمیزی و پوشش پودری، بازرسی تست غیر مخرب (NDT) اجزای استوانه ای و عملیات ماشینکاری استفاده می شود. مانند سنگ زنی یا پرداخت سطوح استوانه ای. هر فرآیندی که از چرخش یکنواخت یک قطعه کار گرد با سرعت کنترلشده سود میبرد، میتواند از همان سختافزار روتاتور استفاده کند - سیستم درایو و کنترل فرآیند آگنوستیک است. برخی از تأسیسات روتاتورها را عمدتاً برای بازرسی NDT خریداری می کنند و از آنها برای جوشکاری به عنوان یک عملکرد ثانویه استفاده می کنند.
Q4: یک روتاتور جوشکاری برای مخازن طولانی به چند واحد بیکار نیاز دارد؟
پیکربندی استاندارد استفاده می کند یک واحد درایو و یک واحد غیرفعال در هر دهانه پشتیبانی شده . برای شناورهایی به طول تقریبی 6 تا 8 متر، یک درایو و یک مجموعه بیکار کافی است. برای کشتیهای بلندتر - مانند پوستههای مبدل حرارتی 12 تا 20 متری یا بخشهای برج - به ازای هر دستگاه، یک واحد غیرفعال اضافی اضافه کنید. 4-6 متر طول اضافی فراتر از دهانه اول. معیار مهم این است که کشتی نباید بیشتر از آن منحرف شود 1-2 میلی متر بین نقاط پشتیبانی تحت وزن خود، برای جلوگیری از ناهماهنگی مفصل در طول چرخش.
Q5: چه چیزی باعث می شود یک قطعه کار به صورت محوری روی یک روتاتور جوش "راه برود" و چگونه از آن جلوگیری می شود؟
رانش محوری (راه رفتن) به دلیل یک جزء نیروی محوری خالص ایجاد می شود که وقتی خطوط مرکزی غلتک محرک و غلتکی کاملاً موازی نیستند یا وقتی سطح قطعه کار کاملاً استوانه ای نیست ایجاد می شود. از آن جلوگیری می شود: (1) انگشت در غلتک های محرک 1-3 درجه، بنابراین آنها یک نیروی محوری متضاد جزئی ایجاد می کنند. (2) با استفاده از کنترل الکترونیکی ضد رانش که موقعیت محوری را از طریق یک سنسور نظارت می کند و به طور خودکار زاویه غلتک را تنظیم می کند. یا (3) نصب مکانیکی بالشتک های محوری یا توقف های انتهایی در یک انتهای قاب روتاتور. روتاتورهای خودتنظیم ممتاز معمولاً دارای ضد رانش الکترونیکی به عنوان یک ویژگی استاندارد هستند.
Q6: چه اقدامات احتیاطی ایمنی هنگام کار با روتاتور جوش ضروری است؟
الزامات ایمنی کلیدی عبارتند از: هرگز از ظرفیت بار نامی تجاوز نکنید - بارگذاری بیش از حد باعث شکست قاب غلتک و سقوط قطعه کار می شود. همیشه کابل زمین جوش را مستقیماً روی قطعه کار محکم کنید برای جلوگیری از عبور جریان جوش از یاطاقان غلتکی؛ اطمینان حاصل شود کف زیر و اطراف روتاتور خالی از پرسنل است هنگام چرخش کشتی های سنگین؛ نصب کنید انتهای مکانیکی متوقف می شود برای جلوگیری از رواناب محوری در طبقات شیبدار؛ و هرگز یک کشتی در حال چرخش را بدون مراقبت با سرعت بدون سیستم توقف اضطراری خودکار فعال رها نکنید. الزامات OSHA 1910.212 (محافظ ماشین) برای تجهیزات دوار نیرو محور از جمله روتاتورهای جوشکاری در تاسیسات ایالات متحده اعمال می شود.
نتیجه گیری: آیا روتاتور جوشکاری سرمایه گذاری مناسبی برای فروشگاه شما است؟
برای هر کارخانه تولیدی که به طور منظم اجزای استوانهای با قطر بالای 200 میلیمتر را جوش میدهد، روتاتور جوشکاری ROI قابل اندازهگیری را در عرض 6 تا 18 ماه ارائه میکند. از طریق کاهش تلفات زمان قوس روی، نرخهای پایینتر دوباره کاری ناشی از کاهش عیب در جوشکاری در موقعیت مسطح، و کاهش خستگی جوشکار در کار درز طولانی.
تصمیم انتخاب به چهار پارامتر بستگی دارد: حداکثر وزن قطعه کار (مشخصات ظرفیت بار درایو)، محدوده قطر (فاصله و نوع غلتک درایو)، محدوده سرعت چرخش مورد نیاز (انتخاب موتور و گیربکس محرک)، و حجم تولید (مورد خود تنظیمی در مقابل معمولی و یکپارچهسازی CNC). این چهار پارامتر را دقیقاً مطابقت دهید، ضریب ایمنی 1.25× را برای ظرفیت بار اعمال کنید و مواد غلتکی را برای مطابقت با نیازهای سطح قطعه کار خود مشخص کنید.
به خوبی مشخص شده، به درستی نگهداری می شود روتاتور جوشکاری صرفاً یک ابزار راحت نیست - یک دارایی تولیدی در سطح تولید است که مستقیماً سقف کیفیت و ظرفیت توان عملیاتی هر عملیات ساخت استوانهای را افزایش میدهد. مخصوصاً برای کارگاه های مخازن تحت فشار، سازندگان خطوط لوله و سازندگان برج های بادی، این جزء ضروری در تولید جوشکاری رقابتی و مطابق با کد است.