قاب های فولادی باربر در ساختمان های تجاری و صنعتی بیش از هر بخش دیگری به یک بخش بستگی دارد: تیر H. در ساخت و ساز، تیر H یک پروفیل فولادی سازه ای نورد گرم است که سطح مقطع آن شبیه H بزرگ است، با دو فلنج موازی پهن که توسط یک شبکه عمودی به هم وصل شده اند. سازندگان و سازندگان آن را انتخاب می کنند زیرا نسبت استحکام به وزن بهتری را نسبت به سایر اشکال نورد ارائه می دهد، فواصل طولانی تری را با ستون های کمتر می گذراند و سطوح صاف ایجاد می کند که اتصالات پیچ و مهره ای را ساده می کند. این راهنما توضیح میدهد که ساخت تیر H شامل چه چیزی میشود، چگونه تیرهای H با تیرهای I مقایسه میشوند، کدام اندازههای استاندارد باید مشخص شود، و چرا کیفیت جوشکاری نتیجه نهایی را کنترل میکند.
پرتو H در ساخت و ساز چیست؟
تیر H یک بخش فولادی با فلنج پهن با وجوه فلنج موازی است که آن را به پرکاربردترین پروفیل نورد برای ستونها، تیرها، قابهای مهاربندیشده و تیرهای انتقال در ساختمانهای فولادی تبدیل میکند.
سه بخش سطح مقطع را مشخص می کند: تار عمودی در برابر نیروهای برشی مقاومت می کند، دو فلنج افقی در برابر خمش مقاومت می کنند و شعاع های فیله انتقال بین تار و فلنج را برای کاهش تمرکز تنش صاف می کنند. نامگذاری ها بر اساس استاندارد متفاوت است: مقاطع متریک H به صورت H 400 x 200، شکل های پهن آمریکای شمالی به صورت W12x26 و مقاطع اروپایی به عنوان HEA، HEB یا HEM نوشته می شوند.
تیرهای H از دو مسیر به محل ساخت و ساز می رسند. بخش های کوچک و متوسط در کارخانه فولاد به صورت یک تکه نورد گرم می شوند. مقاطع بزرگتر یا غیر استاندارد، معمولاً بالاتر از H 400، با جوش دادن سه صفحه به یکدیگر در یک تیر H جوش داده شده ساخته می شوند. این مسیر دوم خرید مواد ساده را به یک عملیات جوشکاری کنترل شده تبدیل می کند، به همین دلیل است که قابلیت ساخت به اندازه عیار فولاد در ساخت تیر H اهمیت دارد.
چرا ساخت پرتو H بر قاب های فولادی غالب است؟
تیرهای H بر اسکلتهای فولادی مدرن غالب هستند زیرا بار بیشتری را به ازای هر کیلوگرم فولاد حمل میکنند، در برابر خمش در هر دو جهت مقاومت میکنند و سریعتر از کانالها، زاویهها یا مقاطع I با وزن مشابه به هم متصل میشوند.
- نسبت قدرت به وزن: فلنجهای پهن مواد را دور از محور خنثی قرار میدهند، بنابراین یک بخش استاندارد H 300 x 300 مدول مقطع تقریباً 1400 سانتیمتر مربع را در حدود 95 کیلوگرم بر متر ارائه میکند.
- دهانه های بلند: تیرهای H معمولاً در سیستم های کف 6 تا 12 متر طول می کشند و زمانی که به عنوان تیرهای انتقال یا تیرهای ورودی استفاده می شوند به 15 تا 30 متر می رسند.
- مقاومت خمشی دو طرفه: عمق و عرض مشابه هستند، بنابراین این بخش بدون مهاربندی اضافی بارهای جانبی و محوری را تحمل می کند.
- اتصالات ساده تر: فلنج های موازی صفحات انتهایی، صفحات پایه و اتصالات تیر را بدون شیم های مخروطی می پذیرند.
- در دسترس بودن محلی: اندازه های متداول توسط تاجران فولاد در سراسر جهان تهیه می شود، در حالی که بخش های ویژه را می توان به سفارش جوش داد.
پرتو H در مقابل I Beam: چه چیزی باید مشخص شود
از پرتو H برای ستون ها، تیرهای با بار سنگین و قاب های لحظه ای استفاده کنید. یک تیر I را فقط برای اعضای کم بار و با دهانه کوتاه انتخاب کنید که فلنج های مخروطی و وزن کمتر قابل قبول است.
تفاوت هندسی است. یک تیر H دارای فلنج های عریض موازی با یکدیگر و ضخامت تقریباً برابر با تار است، در حالی که یک تیر S شکل I دارای فلنج های باریک تر با وجه های داخلی شیب دار است. فلنج موازی پرتو H اجازه می دهد تا یاتاقان مستقیم، پیچ و مهره محکم، و جوشکاری با نفوذ کامل. فلنج I-beam مخروطی تنش های اتصال را متمرکز می کند و معمولاً به واشر یا شیم نیاز دارد.
| اموال | H Beam | I Beam (S شکل) |
|---|---|---|
| شکل مقطع | بزرگ H، فلنج های موازی | بزرگ I، فلنج های مخروطی |
| عرض فلنج | پهن و مسطح | از داخل باریک و شیب دار |
| وزن برای همان ارتفاع پرتو | سنگین تر | فندک تر |
| ظرفیت خمشی | بالا در هر دو محور | فقط حول یک محور بالاست |
| تلاش برای اتصال | پیچ و مهره یا جوش مستقیم | شیم یا واشر مخصوص مورد نیاز است |
| محدوده دهانه معمولی | 6 تا 30 متر و بالاتر | تا حدود 10 تا 15 متر |
| کاربردهای معمولی | ستون ها، تیرهای انتقال، قاب های پورتال، قاب های بلند | رشته های پل، تیرهای جرثقیل، تیرهای سبک کف |
اندازه استاندارد پرتو H و نحوه خواندن آنها
برای مثال H 400 x 200 x 8 x 13 میلیمتر، علامت پرتو H را بهعنوان ارتفاع اسمی x عرض فلنج، ضخامت تار، ضخامت فلنج بخوانید و همیشه تأیید کنید که ابعاد از کدام استاندارد پیروی میکنند، زیرا GB/T 11263، JIS G3192، EN 10034، و ASTM A6 از سیستمهای تحمل متفاوتی استفاده میکنند.
| تعیین | ضخامت وب (میلی متر) | عرض فلنج x thickness (mm) | استفاده معمولی |
|---|---|---|---|
| H 100 x 100 | 6 | 100*8 | پایه های نیم طبقه، مهاربندی ستون های سبک |
| H 150 x 150 | 7 | 150*10 | تیرهای پورتال، ستون های کم ارتفاع |
| H 200 x 200 | 8 | 200*12 | تیرها و ستون های استاندارد در ساختمان های کم ارتفاع |
| H 300 x 300 | 10 | 300*15 | ستون های متوسط، تیرهای انتقال |
| H 400 x 400 | 13 | 400 x 21 | ستون های بلند، تیرهای پر بار |
| H 400 x 200 ساخته شده است | 8 | 200*13 | تیرهای جوش داده شده، تیرهای باند جرثقیل |
برای یک تیر کف، یک قانون رایج قابلیت سرویس دهی انحراف بار زنده را زیر دهانه/360 (L/360) نگه می دارد. روش انتخاب همیشه یکسان است: مدول مقطع مورد نیاز را محاسبه کنید، یک مقطع آزمایشی را از جداول استاندارد انتخاب کنید، انحراف و برش را بررسی کنید، سپس تأیید کنید که نسبت عرض به ضخامت فلنج و شبکه در یک کلاس فشرده یا نیمه فشرده باقی میماند تا کمانش موضعی ظرفیت را کاهش ندهد.
کاربردهای معمول در ساخت پرتو H
تیرهای H اسکلت اکثر ساختمانهای فولادی غیرمسکونی، از سولههای پورتال یک طبقه گرفته تا برجهای بلند، عرشه پلها و سازههای کارخانههای صنعتی سنگین را حمل میکنند.
- قاب های ساختمان: ستون ها و تیرها در سازه های متوسط و بلند با قاب های مهاربندی شده یا خمشی.
- ساختمان های صنعتی: قاب های پورتال و ساختمان های جرثقیل با دهانه های شفاف 18 تا 36 متر.
- پل ها: تیرهای اصلی، تیرهای متقاطع و تکیه گاه های عابر پیاده.
- پایه ها: شمع های H رانده شده به سنگ بستر برای پی های عمیق و سازه های دریایی.
- نیروگاه های انرژی و فرآیند: قفسه های لوله، سکوهای تجهیزات، و سکوهای داخلی برج باد.
- طبقات نیم طبقه و گیاهی: تیرهای ثانویه نگهدارنده دال های بتنی یا توری.
ملاحظات جوشکاری که عمر قاب تیر H را تعیین می کند
بالاترین ریسک در ساخت تیر H عبارتند از جوش های طولی شبکه به فلنج در بخش های ساخته شده و اتصالات با نفوذ کامل در محل. جوش های معیوب مدت ها قبل از اینکه تیر به بار طراحی خود برسد، ترک و اعوجاج ایجاد می کند، بنابراین کیفیت جوش تعیین کننده واقعی عمر قاب است.
یک تیر H ساخته شده جوش داده شده نیاز به چهار جوش فیله پیوسته دارد، دو تا در هر طرف تار. جوشکاری قوس زیردریایی (SAW) فرآیند استانداردی است زیرا رسوب زیاد، هیدروژن کم و بدون پاشش در یک درز مستقیم و پیوسته ایجاد می کند. یک راه اندازی تولید معمولی از الف استفاده می کند بوم ستون جوشکاری قوس الکتریکی زیر آب که طول پرتو کامل را طی می کند در حالی که تیر بر روی پایه های غلتکی برقی پشتیبانی می شود.
 SAW Column & Boom Manufacturers, Company Wuxi WeldNice Heavy Industry Technology Co., Ltd تولید کنندگان و شرکتی از تولید کنندگان ستون و بوم SAW در چین است که از سفارشی سازی پشتیبانی می کند. مشاهده محصول →
تناسب بر نتیجه جوش حاکم است. فاصله بین تار و فلنج باید قبل از SAW در 1 میلی متر یا کمتر نگه داشته شود. شکاف های بزرگتر باعث سوختگی، همجوشی ناقص و تقویت بیش از حد می شود. برای مجموعه های کوچکتر، اجزاء را بچرخانید تا هر جوش را در موقعیت صاف قرار دهید پوزیشنر جوش کج عیوب را کاهش می دهد و سرعت رسوب را به طور چشمگیری بهبود می بخشد.
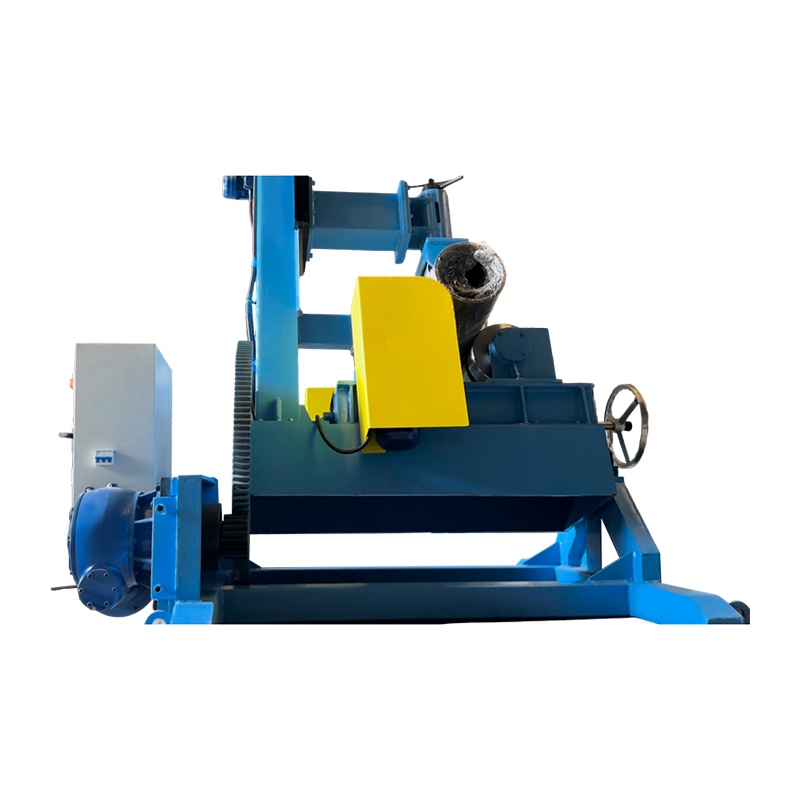 تامین کنندگان موقعیت جوش شیب 1.5T، کارخانه OEM/ODM - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd تامین کننده موقعیت جوش شیب 1.5T چین و کارخانه OEM/ODM، 1.5T Tilt Weldi... مشاهده محصول →
کنترل اعوجاج به همان اندازه مهم است. اقدامات متقابل استاندارد عبارتند از یک توالی جوش متوازن، که فلنج ها را قبل از جوشکاری به تار می چسباند، درزهای بلند را پشت سر گذاشته و به تیر اجازه می دهد بین پاس ها خنک شود. در محل، اتصالات ستون و اتصال تیرها از جوش لب به لب با نفوذ کامل با میله های پشتی استفاده می شود. فولادهای با کربن معادل بالای تقریباً 0.42، مانند S355JR یا Q355B در مقاطع ضخیم، نیاز به پیش گرمای 75 تا 100 درجه سانتیگراد و کنترل دمای بین پاس دارند. بازرسی ذرات اولتراسونیک یا مغناطیسی باید به دنبال هر جوش اتصالی باشد.
حرکت به سمت جوشکاری خودکار در ساخت سازه فقط سرعت نیست سیستمهای خودکار درز را میخوانند، زاویه مشعل را ثابت نگه میدارند و پارامترهای جوشکاری را ثبت میکنند، که تکرارپذیری میدهد که جوشکاری دستی نمیتواند در درزهای هشت تا دوازده متری تضمین کند.
در نهایت، قاب تمام شده را محافظت کنید: درجه آماده سازی انفجار تا سطح Sa 2.5 را اعمال کنید، یک پرایمر غنی از روی اعمال کنید، و محافظت در برابر آتش، معمولاً پوشش یا تخته متورم، برای برآورده کردن دوره درجه بندی حریق مورد نیاز در آیین نامه ساختمانی ارائه دهید.
چک لیست تدارکات پرتو H
تیرهای H را بر اساس گواهینامه استاندارد، استاندارد و آسیاب خریداری کنید و قبل از پذیرش دسته، تلورانس های تحویلی را بررسی کنید.
- قبل از انتخاب یک بخش، حالت بار حاکم و حد انحراف را تعریف کنید. قانون دهانه/360 برای طبقات و دهانه/240 برای اعضای سقف نقاط شروع مشترک هستند.
- سایز انباری را ترجیح دهید. اندازههای غیر استاندارد به معنای حداقلها، زمانهای طولانیتر و قیمتهای بالاتر است.
- درجه فولاد و معادل آن را در سراسر استانداردها، به عنوان مثال S355JR، Q355B، یا ASTM A992 تأیید کنید و مطمئن شوید که فلز پرکننده با مقاومت فلز پایه مطابقت دارد.
- گواهی آزمایش آسیاب را درخواست کنید و استحکام تسلیم، استحکام کششی و معادل کربن را بررسی کنید. یک کربن معادل بالاتر از حدود 0.45 تا 0.50 یک روش جوشکاری واجد شرایط را با پیش گرم کردن مجبور می کند.
- تلورانس های غلتشی را در هنگام تحویل بررسی کنید: مربع بودن فلنج، صافی وب و کامبر. محدودیت های پذیرش معمولی 1 تا 2 میلی متر در هر متر طول است.
- کار جوشکاری را با سازنده برنامهریزی کنید: یک موقعیتگیر کج یا یک بوم ستون در مقایسه با جوش دستی در موقعیتهای نامناسب، ساعتها را به ازای هر تن پرتو H جوششده صرفهجویی میکند.
سوالات متداول ساخت تیرچه H
تفاوت اصلی بین پرتو H و پرتو I چیست؟
یک تیر H دارای فلنج های موازی گسترده است و خمش را در هر دو جهت حمل می کند، در حالی که تیر I دارای فلنج های مخروطی است، وزن کمتری دارد و عمدتاً برای خم شدن حول یک محور طراحی شده است. از مقاطع H برای ستون ها و تیرهای با بار زیاد استفاده کنید.
یک پرتو H بدون تکیه گاه میانی چقدر می تواند گسترش یابد؟
یک تیر معمولی کف بین 6 تا 12 متر است. تیرهای انتقال و تیرهای پورتال به 15 تا 30 متر می رسد. دهانه های طولانی تر با مقاطع یا خرپاهای عمیق تر امکان پذیر است، اما مدول مقطع، حد انحراف و ظرفیت برشی همیشه باید با محاسبه بررسی شوند.
آیا می توان از تیرهای H در ساخت و سازهای مسکونی استفاده کرد؟
بله. بخشهای کوچکتر مانند H 100 تا H 200 بهعنوان ستونها در زیرزمینها، لنگههای روی دهانههای وسیع گاراژ، و تیرهایی که کفها یا قسمتهایی از سقف را پشتیبانی میکنند که در آن سنگتراشی یا الوار نمیتواند شکاف را پر کند، استفاده میشود.
آیا پرتوهای H نیاز به حفاظت در برابر آتش دارند؟
در اکثر قوانین ساختمانی، بله. فولاد با رنگ، تخته یا محفظه بتنی متورم محافظت می شود تا به درجه آتش سوزی مورد نیاز دست یابد، معمولاً 60 تا 120 دقیقه، زیرا فولاد لخت به سرعت در دمای بالای 500 درجه سانتیگراد مقاومت خود را از دست می دهد.
چرا برخی از تیرهای H به جای نورد شدن با جوشکاری ساخته می شوند؟
زیرا آسیاب ها فقط در محدوده محدودی از اندازه ها رول می کنند. اگر طرح نیاز به H 600 x 300 با ضخامت شبکه خاص داشته باشد، سازنده سه صفحه را در یک بخش ساخته شده جوش می دهد. کیفیت جوش، کنترل اعوجاج و بازرسی پس از آن بسیار حیاتی می شود و این مرحله ای است که تجهیزات مناسب تفاوت قابل اندازه گیری را ایجاد می کند.
خط پایین: ساخت تیر H کمترین هزینه نصب را برای اکثر ساختمانهای اسکلت فلزی ارائه میکند که مقطع به درستی مشخص شده باشد و جوشکاری از اولین چسب تا اتصال نهایی کنترل شود. اندازه ذخیره شده را انتخاب کنید، درجه و معادل کربن را بررسی کنید و تجهیزاتی را به سازنده بدهید که جوش ها را صاف نگه می دارد و اعوجاج را کوچک نگه می دارد. اقتصادی ترین تیرآهن با کمترین قیمت هر تن نیست. این یکی است که با کمترین مشکلات همراه است. اگر خط جوشکاری پرتو H را راهاندازی یا ارتقا میدهید، نحوه طراحی اختصاصی را مرور کنید سازنده تجهیزات جوشکاری قطعه کار را موقعیت می دهد، می چرخاند و تراز می کند، زیرا تجهیزات جابجایی اغلب قبل از روشن شدن مشعل، کیفیت جوش را تعیین می کنند.