تیرهای I به دو روش اساسی ساخته می شوند: نورد گرم یک شمش فولادی یا جوش دادن سه صفحه فولادی به یکدیگر. نورد گرم اکثر مقاطع ساختاری استاندارد را تولید می کند، در حالی که ساخت جوشی تیرهای صفحه سفارشی ایجاد می کند. انتخاب بین آنها به اندازه بخش مورد نیاز، کمیت و نیازهای تحمل بستگی دارد.
I-Beam چیست؟
تیر I یک عضو فولادی با یک تار عمودی و دو فلنج افقی به شکل حرف "I" است. هندسه بیشترین مقدار مواد را در جایی که تنش های خمشی بیشتر است قرار می دهد و این پروفیل را برای بارهای خمشی و محوری بسیار کارآمد می کند.
عمق مقطع، عرض فلنج و ضخامت تار همگی با توجه به کاربرد سازه متفاوت است. تیرهای نورد استاندارد I از جداول ابعاد منتشر شده پیروی می کنند، در حالی که تیرهای صفحه جوش داده شده را می توان تقریباً به هر اندازه عملی مهندسی کرد.
تولید تیرآهن نورد گرم
نورد گرم رایجترین روش برای تولید تیرهای I استاندارد است زیرا خواص مکانیکی ثابت، تحملهای سخت و حجم تولید بالا را با هزینه نسبتاً کم در هر متر ارائه میدهد.
ذوب و تصفیه
این فرآیند با ایجاد یک مذاب فولاد آلیاژی تمیز و با مواد شیمیایی دقیق آغاز می شود. ضایعات فولاد یا آهن اولیه در کوره قوس الکتریکی یا کوره اکسیژن پایه ذوب می شود و عناصر آلیاژی مانند منگنز، کروم و نیکل برای رسیدن به عیار لازم به آن اضافه می شود. ناخالصی هایی مانند گوگرد و فسفر در طی تصفیه حذف می شوند تا از جوش پذیری و چقرمگی اطمینان حاصل شود.
ریخته گری
فولاد مذاب تصفیه شده به شکل بیلت یا شکوفه های مستطیلی ریخته می شود که در پروفیل نهایی نورد می شود. بیلت جامد می شود، اجازه داده می شود تا خنک شود و سپس قبل از شروع نورد، در کوره حرارت دهی مجدد تا حدود 1200 درجه سانتیگراد گرم می شود.
نورد
یک شمش دوباره گرم شده با عبور دادن آن از یک توالی غرفه های نورد در یک آسیاب نورد جهانی به یک پروفیل I تبدیل می شود. رول های افقی و عمودی به تدریج تار و فلنج ها را تشکیل می دهند. این عملیات شامل گذرهای ناهموار، گذرهای میانی و یک پاس نهایی نهایی است که ابعاد دقیق و وضعیت سطح را کنترل می کند. نورد کمی بالاتر از دمای تبلور مجدد رخ می دهد، که ساختار دانه را اصلاح می کند و استحکام و چقرمگی را بهبود می بخشد.
عملیات حرارتی
پس از نورد، پرتو I یا به طور طبیعی خنک می شود یا در معرض چرخه های حرارتی کنترل شده قرار می گیرد. نرمال کردن، خاموش کردن یا تمپر کردن را می توان برای سرویس های با مقاومت بالا یا دمای پایین استفاده کرد. سرعت خنک کننده مستقیماً بر سختی، استحکام تسلیم و جوش پذیری بخش تمام شده تأثیر می گذارد.
تست و بازرسی
تیرهای I-نورد گرم تمام شده از نظر ترکیب شیمیایی، استحکام کششی، استحکام تسلیم و ازدیاد طول تأیید می شوند. بررسی های ابعادی عرض فلنج، ضخامت تار، طول و صاف بودن را در برابر استانداردهای شناخته شده مانند AISC یا EN تأیید می کند. آزمایش غیر مخرب - معمولاً بازرسی ذرات اولتراسونیک یا مغناطیسی - ممکن است برای کاربردهای باربری حیاتی اعمال شود.
تولید پرتو جوشی
تیرهای I جوش داده شده، همچنین به عنوان تیرهای صفحه ای شناخته می شوند، از سه صفحه فولادی مجزا ساخته می شوند: یک تار و دو فلنج. این روش زمانی انتخاب میشود که مقاطع نورد گرم بیش از حد بزرگ هستند، زمانی که به عمقهای غیرعادی نیاز است، یا زمانی که اندازههای صفحه میتوانند اقتصاد بهتری را برای یک پروژه خاص فراهم کنند.
برش و آماده سازی صفحه
صفحات به عرض و طول مورد نیاز با استفاده از برش شعله CNC، برش پلاسما یا اره برش داده می شوند. صفحات تار و فلنج معمولاً برای از بین بردن رسوب آسیاب با شات بلاست می شوند و در صورت نیاز به جوشکاری با نفوذ کامل، لبه ها اریب می شوند.
جوشکاری فیت آپ و چسب
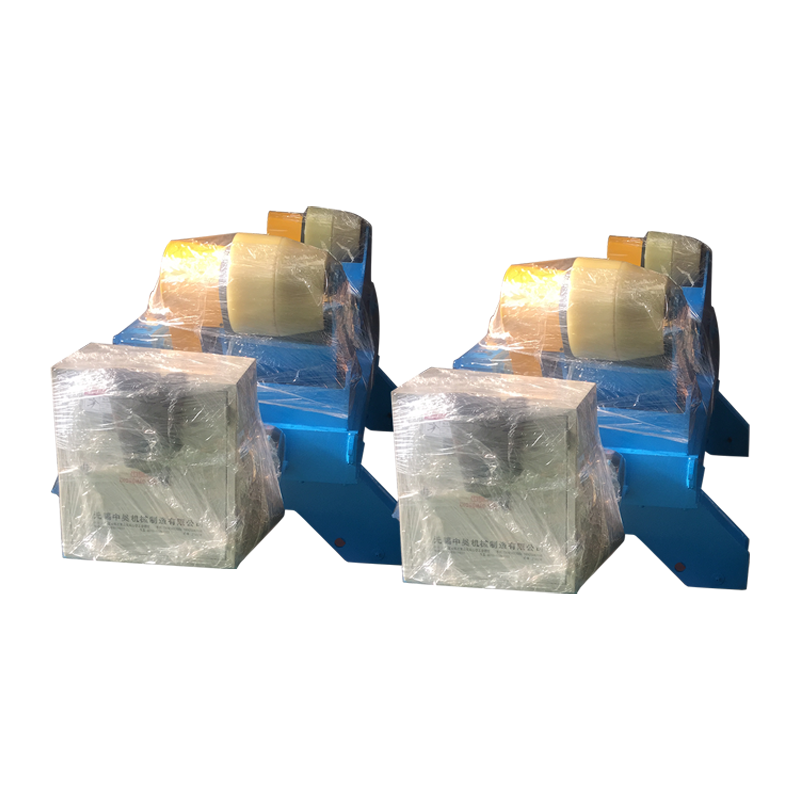
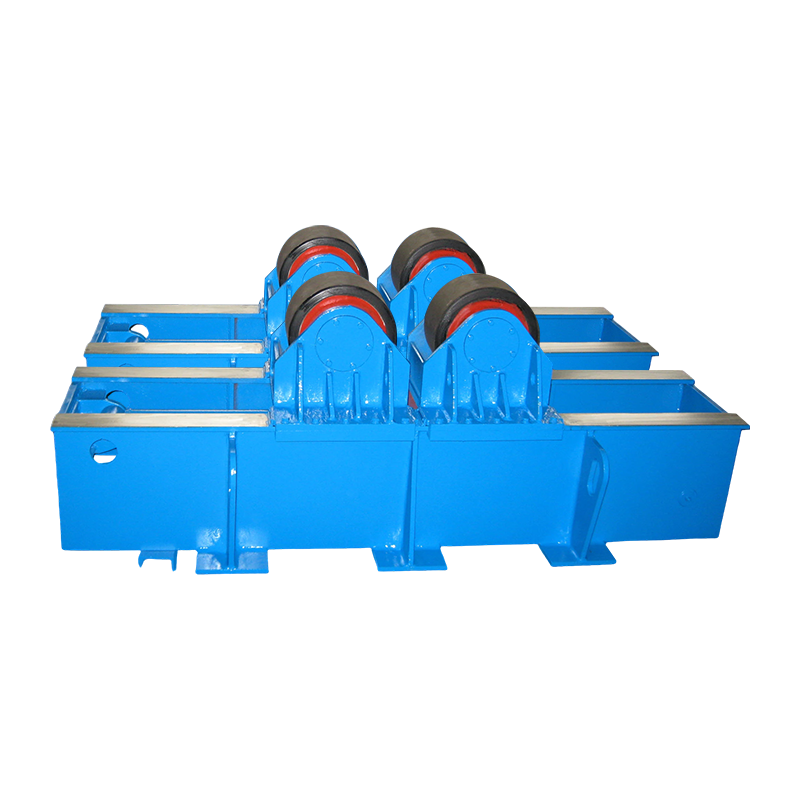
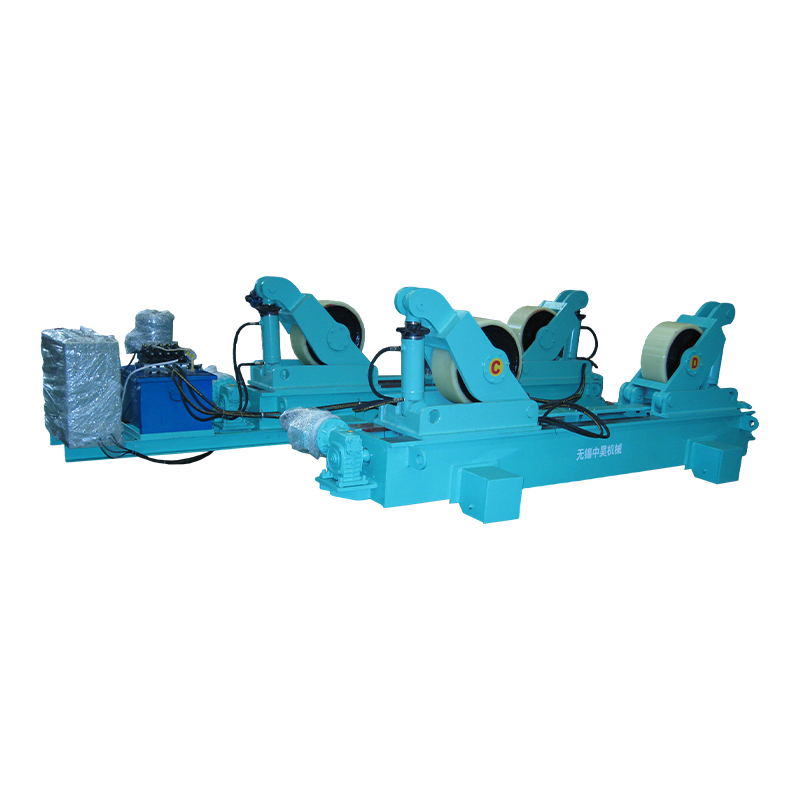
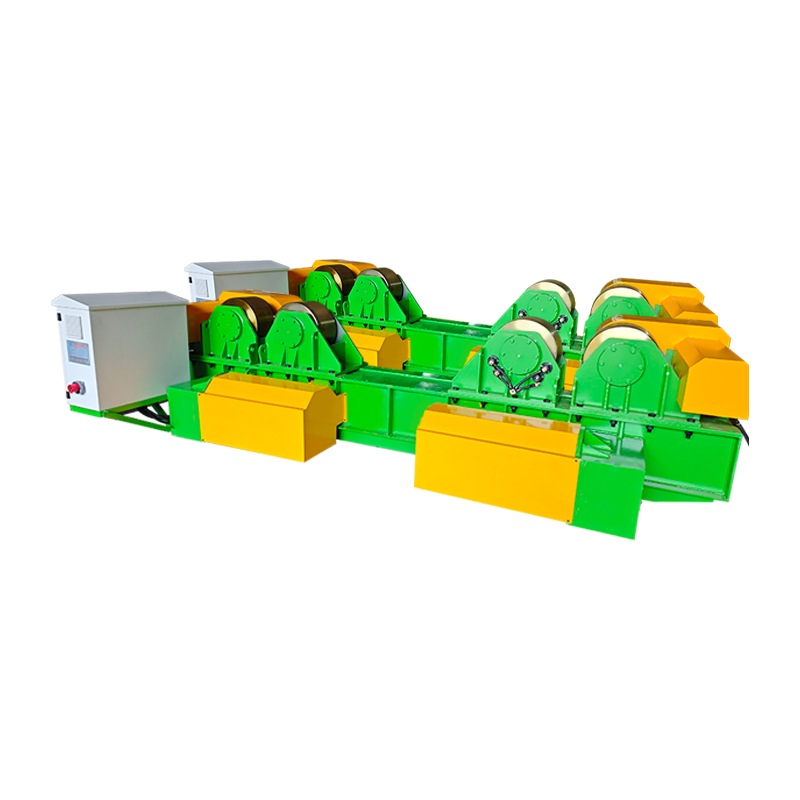
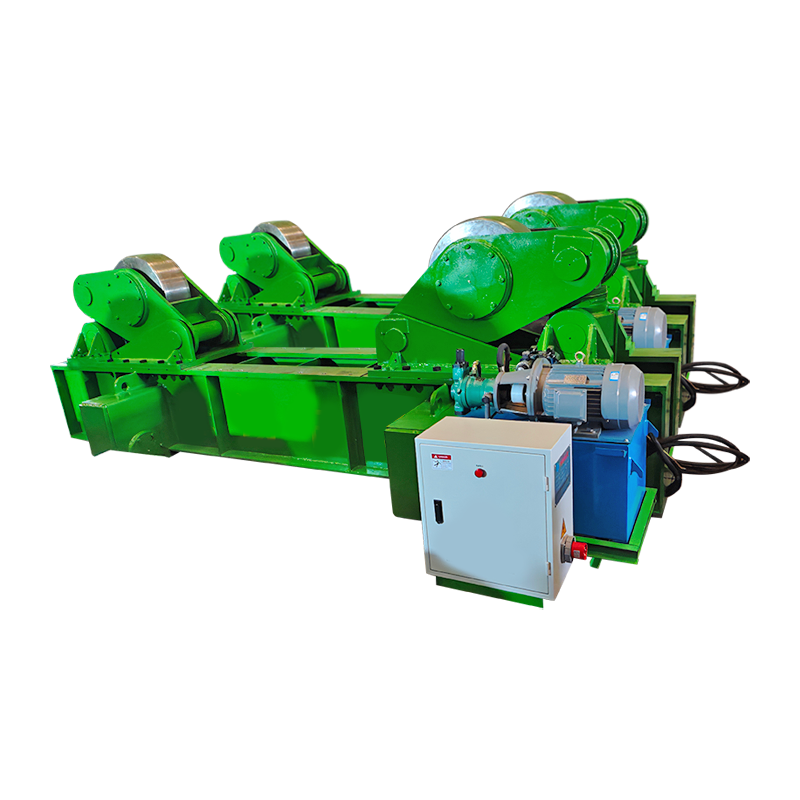
صفحات برش خورده در یک فیکسچر بسته می شوند که تار را عمود بر فلنج ها نگه می دارد و برای حفظ شکل مونتاژ از جوش های چسبنده استفاده می شود. یک روتاتور جوشی مناسب با بالابر هیدرولیکی و حرکت مداری دستی می تواند به تراز کردن مجموعه حتی برای بخش های بزرگتر کمک کند و دقت و ایمنی کارگران را بهبود بخشد.
 روتاتور جوشی 40T با بالابر هیدرولیک و حرکت مداری دستی این روتاتور به تراز کردن مجموعههای بزرگ وب به فلنج کمک میکند و دقت و ایمنی را در حین جوشکاری چسبناک بهبود میبخشد. بالابر هیدرولیکی و حرکت دستی مداری آن موقعیت یابی برای بخش های سنگین تر را تسهیل می کند. مشاهده محصول →
جوشکاری اتوماتیک
مونتاژ چسبانده شده با استفاده از جوش قوس زیردریایی (SAW) یا جوشکاری قوس فلزی گاز (GMAW) جوش داده می شود. یک مرکز جوش یا بوم ستون، مشعل را در امتداد اتصال قرار می دهد، و تیر اغلب بر روی غلتک ها برای حفظ سرعت حرکت ثابت قرار می گیرد. گرمای ورودی باید برای محدود کردن اعوجاج و تنشهای پسماند، به ویژه برای تارهای بلند و نازک، کنترل شود.
اتمام و بازرسی
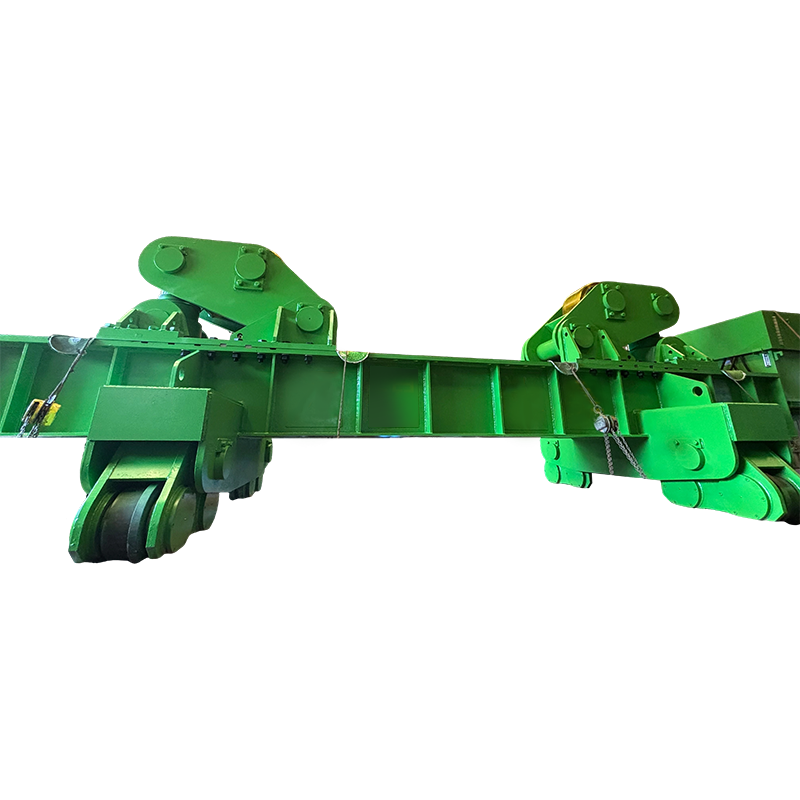
پس از جوشکاری، تیر ممکن است صاف شود و سطوح جوش در جایی که مشخص شده است، آسیاب می شوند. برای جابجایی مکرر، یک پوزیشنر جوشکاری با کنترل سروو می تواند تیر را کج کند و دسترسی اپراتور را در حین اتمام و بازرسی بهبود بخشد. تیرهای I جوش داده شده به صورت بصری و با آزمایش اولتراسونیک در اتصالات شبکه به فلنج بازرسی میشوند و بررسیهای ابعادی ارتفاع تار، عرض فلنج و کامبر را تأیید میکنند.
 موقعیت جوشکاری با کنترل سروو برای تکمیل و بازرسی تیر این پوزیشنر تیرهای جوش داده شده را کج می کند و دسترسی اپراتور را در هنگام صاف کردن، سنگ زنی و بازرسی بهبود می بخشد. سروو کنترل آن تنظیم دقیق را برای کار پایان کارآمد امکان پذیر می کند. مشاهده محصول →
نورد گرم در مقابل تیرهای I جوش داده شده
مقاطع نورد گرم بر کاربردهای استاندارد ساخت و ساز غالب هستند، در حالی که تیرهای صفحه جوش داده شده در مواردی که اندازه های سفارشی یا عمق های فوق العاده زیاد مورد نیاز است ترجیح داده می شوند. مبادله اصلی هزینه هر متر در مقابل انعطاف پذیری طراحی است.
| جنبه | نورد گرم | جوش داده شده |
|---|---|---|
| فرآیند | شمش تک شکل در یک آسیاب نورد | سه صفحه فولادی به هم جوش داده شده اند |
| اندازه بخش | پروفیل های استاندارد تا محدودیت های نورد عملی | عرض و عمق سفارشی، اغلب بیش از حد مجاز است |
| هزینه | کمتر در هر متر برای اندازه های استاندارد | هزینه ساخت بالاتر |
| سرعت تولید | حجم بسیار بالا | کندتر، پروژه به پروژه |
| انعطاف پذیری | محدود به اندازه قطره های موجود است | با ابعاد بالا |
| کاربردهای معمولی | ساختمان ها، پل ها، قاب ماشین آلات | سازه های سنگین، تیرهای با دهانه بلند، تجهیزات تخصصی |
کنترل کیفیت و استانداردها
کنترل کیفیت در تولید پرتو I بر آنالیز شیمیایی، آزمایشهای مکانیکی و تأیید ابعاد در برابر استانداردهای ساختاری شناختهشده متکی است. مقاطع نورد گرم معمولاً از استانداردهای AISC یا EN پیروی می کنند، در حالی که تیرهای جوش داده شده توسط AWS D1.1 یا کد جوش سازه معادل آن کنترل می شوند.
برای تیرهای I جوش داده شده، صلاحیت روش های جوشکاری و جوشکارها غیر قابل مذاکره است. کنترل گرمای ورودی، اطمینان از تناسب مناسب، و انتخاب تجهیزات جوشکاری مناسب، همگی برای تولید یک جوش شبکه به فلنج سالم بسیار مهم هستند. می توانید کشف کنید که چقدر مدرن است تکنولوژی جوشکاری ساخت و کیفیت فولاد را عمیق تر تحت تاثیر قرار می دهد.
سوالات متداول
آیا تمام تیرهای I با نورد گرم ساخته می شوند؟
خیر. تیرهای I را می توان نورد گرم یا جوش داد. مقاطع نورد متداول ترین هستند، اما تیرهای صفحه جوشی در مواقعی که به ابعاد بزرگ یا غیرعادی نیاز است استفاده می شود.
تفاوت بین I-beam و H-beam چیست؟
فلنجهای پرتو H عموماً پهنتر و موازیتر هستند، در حالی که فلنجهای پرتو I استاندارد کمی باریکتر هستند. هر دو با استفاده از فرآیندهای نورد یا جوشکاری مشابه تولید می شوند.
پرتوهای منحنی من چگونه ساخته می شوند؟
تیرهای منحنی I معمولاً با نورد سرد، خمش القایی یا با برش تار و جوش دادن صفحات به یک منحنی تولید می شوند. در گذشته، تیرهای فولادی منحنی اغلب با برش و جوشکاری با سوخت اکسی ساخته می شدند.
چه نمرات فولادی برای تیرهای I معمولی است؟
گریدهای سازه ای رایج عبارتند از ASTM A992، A572 و EN S275/S355. انتخاب بستگی به نیازهای بار، شکل پذیری و جوش پذیری دارد.
تیرهای I جوشی چگونه بازرسی می شوند؟
تیرهای I جوش داده شده به صورت بصری و با آزمایش اولتراسونیک در مناطق جوش بررسی می شوند. بررسیهای ابعادی ارتفاع وب، عرض فلنج و صاف بودن را در برابر نقشه طراحی تأیید میکنند.
نتیجه گیری
با الزامات ساختاری شروع کنید، سپس روش ساخت را انتخاب کنید. تیرهای نورد استاندارد I مقرون به صرفه ترین برای ساخت و ساز معمولی هستند. هنگامی که طراحی نیاز به عمق های سفارشی، بارهای سنگین یا بخش های تیر ورق بزرگ دارد، ساخت جوشی انعطاف پذیری لازم را ارائه می دهد. استفاده از تجهیزات جابجایی و موقعیت یابی قابل اعتماد به همان اندازه که خود فرآیند جوشکاری مهم است - به ویژه در خط تولید. تناسب خوب، ورودی گرمای کنترل شده و بازرسی مناسب کلیدهای یک پرتو I از نظر ساختاری هستند.