تیرهای H و I قابل تعویض نیستند. ساده ترین راه برای درک تفاوت: یک پرتو H دارای فلنج های گسترده و موازی و یک شبکه ضخیم است که آن را قوی تر و سنگین تر می کند. تیر I دارای فلنجهای باریکتر و باریکتر و یک شبکه نازکتر است که آن را سبکتر، اقتصادیتر و برای بارهای خمشی ساده مناسبتر میکند. اگر تیر H و تیر I را برای یک پروژه سازه ای مقایسه می کنید، H را برای بارها و ستون های عمودی سنگین و I را برای دهانه های افقی طولانی که وزن و هزینه مهم است انتخاب کنید.
پرتو H چیست؟
تیر H یک عضو فولادی سازهای است که سطح مقطع آن شبیه یک H سرستون است. فلنجهای آن پهن، مسطح و موازی هستند و تار معمولاً ضخیمتر از شبکه تیر I است. از آنجایی که عرض فلنج اغلب به ارتفاع مقطع نزدیک است، تیرهای H را تیرهای فلنج پهن، ستونهای جهانی یا شکلهای W نیز مینامند.
تیرهای H به صورت نورد گرم و جوش داده شده در دسترس هستند. نسخه جوش داده شده به سازندگان اجازه می دهد تا اندازه های سفارشی و مقاطع ترکیبی ایجاد کنند، که زمانی مفید است که یک پروژه نیاز به عرض فلنج یا ضخامت غیر معمول دارد. استانداردهای رایج عبارتند از ASTM A992 برای فولاد سازه ای، EN 10025 برای پروفیل های اروپایی و JIS G3101 در ژاپن. برای ساختمانهای بلند، پایههای پل و کارخانههای صنعتی، تیرهای H اغلب انتخاب پیشفرض برای ستونها و تیرهای اصلی هستند.
من پرتو می کنم چیست؟
تیر I که به عنوان تیر جهانی یا تیر استاندارد نیز شناخته میشود، دارای مقطعی به شکل یک سرستون I است. فلنجها باریکتر هستند و در قسمت داخلی دارای یک مخروط جزئی هستند، در حالی که تار نسبت به عرض فلنج نازکتر و بلندتر است. این شکل در مقاومت در برابر خمش زمانی که بار در سراسر وب اعمال می شود بسیار کارآمد است.
تیرهای I معمولاً به صورت گرم نورد می شوند، اگرچه نسخه های سرد یا ساخته شده وجود دارد. آنها سبکتر از تیرهای H با ارتفاع اسمی مشابه هستند، بنابراین هزینه آنها در هر متر کمتر است و حمل آنها آسانتر است. کاربردهای معمولی عبارتند از تیرچه های کف، دیوارهای سقفی، قاب های فولادی سبک و تیرهای نگهدارنده در ماشین آلات. فلنج مخروطی باعث می شود یک پرتو I به راحتی در یک نگاه شناسایی شود.
پرتو H در مقابل I Beam: تفاوت های کلیدی در یک نگاه
اگر فقط به یک پاسخ سریع نیاز دارید، جدول زیر مهمترین مقایسه بین تیرهای H و تیرهای I را خلاصه می کند.
| ویژگی | H Beam | I Beam |
|---|---|---|
| شکل مقطع | حرف H | نامه I |
| طراحی فلنج | فلنج های پهن، موازی و مسطح | فلنج های باریک تر با مخروط داخلی |
| ضخامت وب | ضخیم تر | نازک تر |
| وزن | برای همان قد سنگین تر است | فندک تر |
| ظرفیت بار | ظرفیت بار محوری و برشی بالاتر | برای خم شدن ساده کارآمدتر است |
| عملکرد دهانه | بهترین برای ستون ها و دهانه های کوتاه | برای بازه های افقی طولانی بهتر است |
| تولید | نورد گرم یا جوش داده شده از صفحات | معمولا یک تکه نورد گرم می شود |
| هزینه معمولی | بالاتر | پایین تر |
| استفاده های رایج | ستون ها، تیرهای پل، قاب های فولادی بلند | تیرهای کف، قاب های نور، تکیه گاه ماشین آلات |
وزن و ظرفیت تحمل بار مقایسه شده است
تیرهای H عموماً سنگینتر و قویتر از تیرهای I با درجه مواد مشابه هستند. فلنجهای پهنتر و شبکه ضخیمتر مواد بیشتری را به بخش اضافه میکنند و ممان اینرسی آن را افزایش میدهند و تنش تحت بار را کاهش میدهند.
به عنوان مثال، یک تیر 150 میلی متری H با فلنج پهن ممکن است حدود 22 کیلوگرم در هر متر وزن داشته باشد، در حالی که یک تیر با ارتفاع اسمی I مشابه ممکن است حدود 18 کیلوگرم در هر متر وزن داشته باشد. وزن اضافی پرتو H زمانی که عضو باید فشار، خمش یا پیچش را در یک ستون یا تیرهای بارگذاری شده سنگین حمل کند، جبران می شود. در مقابل، یک تیرآهن I می تواند یک دهانه طولانی با وزن مرده کمتر را تحمل کند، که باعث کاهش بار پایه و هزینه جابجایی می شود.
مهندسان اغلب مدول مقطع و شعاع چرخش را هنگام طراحی یک سازه مقایسه می کنند. مقادیر بالاتر به معنای مقاومت بیشتر در برابر خمش و کمانش است. تیرهای H به طور کلی مدول های مقطع بالاتری را در اکثر جهت گیری ها ارائه می دهند، اما تیرهای I در زمانی که خمش بار غالب است و وزن نگران کننده است جذاب باقی می مانند.
تولید و در دسترس بودن
تیرهای H یا به صورت فلنج پهن نورد گرم و یا به صورت قطعات جوشکاری شده ساخته می شوند. نسخه جوش داده شده به سازندگان این انعطافپذیری را میدهد تا اندازههای سفارشی و مقاطع ترکیبی ایجاد کنند، که زمانی مفید است که یک پروژه نیاز به عرض فلنج یا ضخامت غیر معمول دارد.
از سوی دیگر، تیرهای I تقریباً همیشه به صورت تک بخش نورد گرم می شوند. شکل فلنج مخروطی به طور مستقیم در آسیاب نورد شکل می گیرد. از آنجایی که مواد به شکلی جریان می یابد که برای خمش کارآمد است، تیرهای I معمولاً هزینه کمتری برای تولید دارند و به طور گسترده در اندازه های استاندارد ذخیره می شوند.
از نظر عملی، تیرهای I را در اندازه های کوچک و متوسط آماده خواهید کرد، در حالی که تیرهای بزرگ H ممکن است نیاز به سفارش از کارخانه یا ساخت محلی داشته باشند. زمان تحویل و حداقل مقدار سفارش می تواند عوامل مهمی در تهیه باشد.
استانداردهای کلیدی و تحمل های ابعادی
تیرهای فولادی سازهای مطابق با استانداردهای بینالمللی تولید میشوند که انحرافات مجاز را در جرم، عمق، عرض فلنج، ضخامت شبکه و صافی تعریف میکنند. دو سند پرکاربرد ASTM A6/A6M در آمریکای شمالی و EN 10034 برای مقاطع سازه ای اروپایی هستند.
به عنوان مثال، ASTM A6 انحراف جرم را برای یک پرتو به حدود 2.5٪ بیشتر یا کمتر از مقدار نظری محدود می کند. تحمل عمق معمولاً 3± میلی متر برای مقاطع تا عمق 400 میلی متر است و مربع بودن فلنج در چند درجه کنترل می شود. EN 10034 دارای تلورانس های قابل مقایسه است اما از واحدهای SI و محدودیت های کلاس مختلف استفاده می کند.
هنگامی که تیر H و تیر I را برای خرید مقایسه می کنید، همیشه یک گواهی تست آسیاب درخواست کنید. این گواهینامه شماره حرارت، ترکیب شیمیایی، خواص مکانیکی و ابعاد اندازه گیری شده را ثبت می کند. همچنین اگر آزمایش بار یا بازرسی شخص ثالث عدم انطباق را نشان دهد، شواهد اولیه شماست.
زمان استفاده از H Beams در مقابل I Beams
تصمیم بین یک تیر H و یک تیر I باید بر اساس مسیر بار، دهانه، جزئیات اتصال و کل هزینه نصب شده باشد. در اینجا کاربردی ترین قوانین سرانگشتی آورده شده است:
- یک تیر H برای ستون ها، تیرهای انتقال و هر عضوی که باید در برابر فشار محوری زیاد یا بارهای متمرکز سنگین مقاومت کند، انتخاب کنید.
- یک تیر I را برای تیرهای کف، تیرچه های سقف و اعضای قاب سبک تا متوسط که بار اصلی در سراسر تار خم می شود، انتخاب کنید.
- هنگامی که برای اتصالات پیچی یا جوشی ساده به سطح فلنجی تمیز و صاف نیاز دارید، یک تیر H انتخاب کنید.
- زمانی که صرفه جویی در وزن و هزینه مواد مهمتر از حداکثر استحکام بخش است، تیر I را انتخاب کنید.
هر دو بخش را می توان جوش داد، اما فلنج های موازی یک تیر H باعث می شود که صفحات پوشش، سفت کننده ها و صفحات انتهایی بدون کار باریک اضافی را آسان تر کند. در کارگاههای تولید فولاد، اکثر خطوط جوش خودکار حول هندسههای پرتو H با فلنج پهن طراحی میشوند.
ملاحظات جوشکاری تیرهای سازه ای
جوشکاری جایی است که تفاوت فیزیکی بین تیرهای H و I بیشتر قابل توجه است. فلنج های پهن و موازی یک پرتو H به مشعل های جوشکاری اجازه می دهد تا در امتداد خطوط مستقیم و پیوسته حرکت کنند که برای جوشکاری زیر آب و فرآیندهای خودکار ایده آل است. یک پرتو I نیاز به کنترل دقیقتر زاویه مشعل روی سطوح فلنج مخروطی دارد.
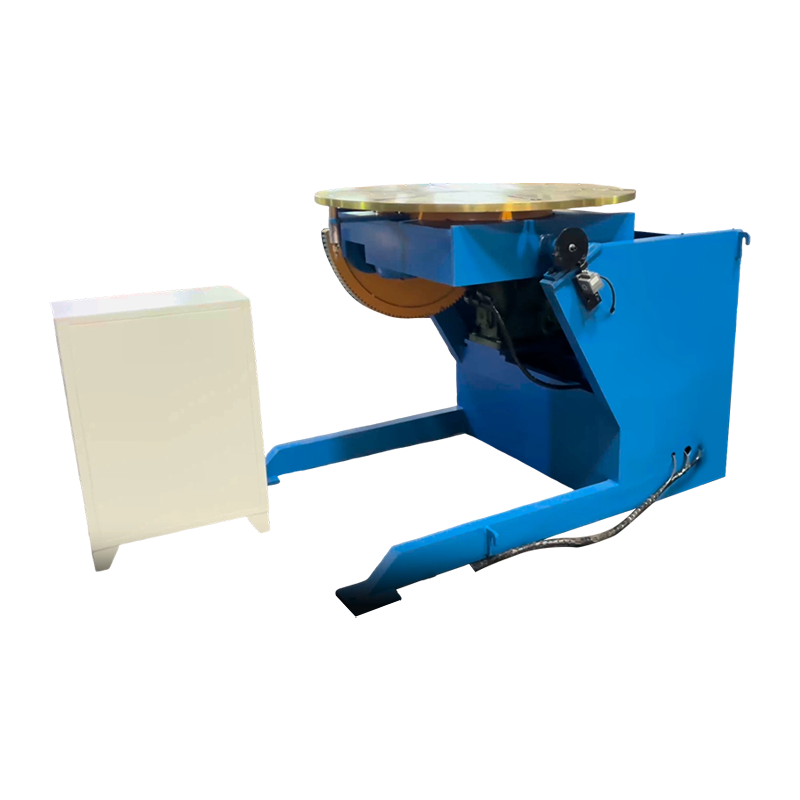
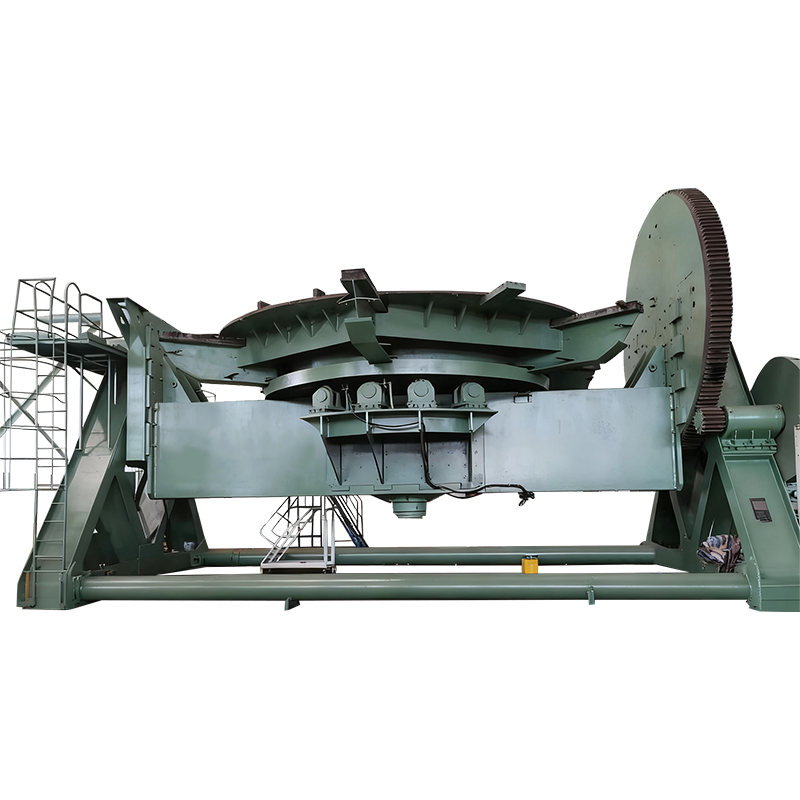
یکی از بزرگترین چالش ها در هنگام جوشکاری تیرهای بلند، قرار دادن قطعه کار به گونه ای است که بتوان هر جوش را در حالت صاف یا افقی-عمودی انجام داد. معمولاً برای چرخاندن و کج کردن تیر از یک پوزیشنر جوش دو ستونی با دقت بالا استفاده می شود که به جوشکار یا ربات جوشکاری اجازه می دهد تا بدون تغییر موقعیت دستی به هر دو طرف شبکه دسترسی پیدا کند.
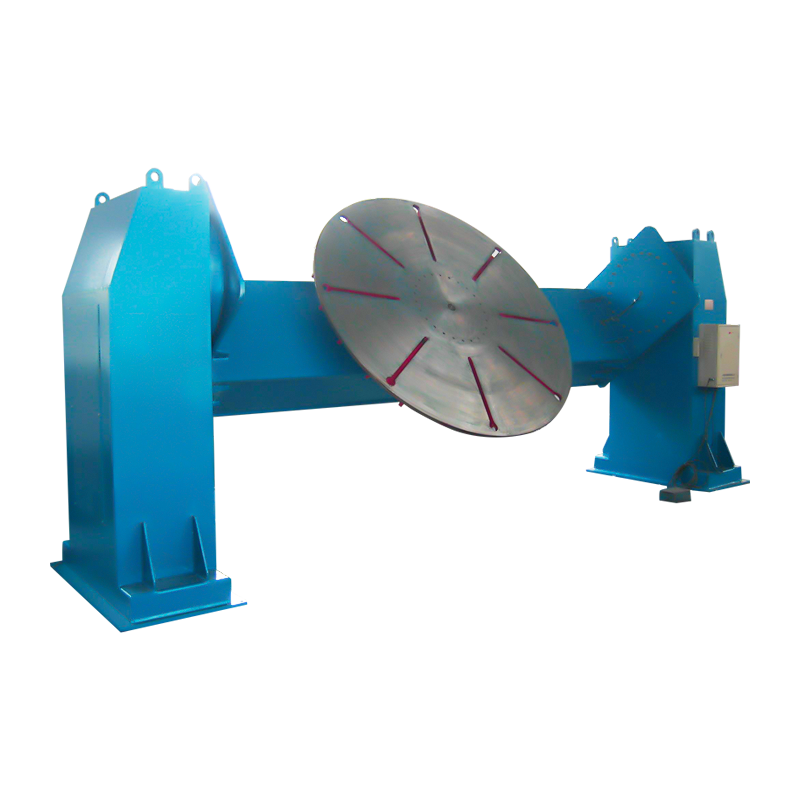 موقعیت جوش دو ستونی با دقت بالا برای تیرهای بزرگ این موقعیتدهنده دقیق دو ستونه تیرهای سنگین را برای جوشکاری صاف یا افقی-عمودی میچرخاند و کج میکند و تکمیل تنظیمات خودکار برای بهبود دسترسی به جوش و کاهش تغییر موقعیت دستی است. مشاهده محصول →
برای درزهای بسیار طولانی که در امتداد یک تیر قرار دارند، یک دستکاری جوش ستون و بوم همراه با یک رول چرخشی یا پوزیشنر، سر جوش را ثابت نگه می دارد و خستگی اپراتور را کاهش می دهد. سازندگانی که این نوع را اتخاذ می کنند جوشکاری خودکار برای سازه های فلزی بزرگ معمولاً کیفیت جوش یکنواختتر و نرخ رد پایینتر را میبینید.
 دستکاری کننده جوشکاری ستون و بوم سفارشی با حرکت مداری الکتریکی این دستکاریکننده ستون و بوم سفارشی، حرکت مداری پایدار و موتوری را برای درزهای طولانی فراهم میکند، خستگی را کاهش میدهد و یکنواختی جوش را هنگام جفت شدن با پوزیشنرها یا روتاتورها بهبود میبخشد. مشاهده محصول →
قبل از جوشکاری، شکاف مناسب و زاویه اریب را بررسی کنید. تلورانس های ابعادی تیرهای سازه ای معمولاً با استانداردهایی مانند ASTM A6 یا EN 10034 تعریف می شوند. اگر فلنج مربعی نباشد یا تار دارای جاروب بیش از حد باشد، اعوجاج جوش و عدم تطابق اتصال ظاهر می شود.
نحوه انتخاب بین H Beam و I Beam
برای انتخاب نهایی، نیروهای طراحی را در برابر خواص مقطع در عیار فولاد مورد نیاز مقایسه کنید. برای بررسی ظرفیت محوری، ظرفیت خمشی، انحراف و مقاومت در برابر کمانش با یک مهندس کار کنید. تصمیم به ندرت در مورد نوع پرتو به تنهایی است. شامل هزینه های ساخت، حمل و نقل و نصب می شود.
در اینجا برخی از نکات خرید وجود دارد که خریداران اغلب نادیده می گیرند:
- وزن و ابعاد واقعی را از گواهی آسیاب تأیید کنید، نه فقط نام اسمی.
- بپرسید که آیا این بخش به صورت محلی موجود است یا باید وارد شود. زمان طولانی می تواند پروژه را متوقف کند.
- فاکتور در زمان جوشکاری و مواد مصرفی. یک تیر H ممکن است هزینه مواد بالاتری داشته باشد اما کار جوشکاری و تناسب کمتری داشته باشد.
- برای پروژه های جوش داده شده، تأیید کنید که ضخامت فلنج و شبکه با مشخصات روش جوشکاری که قصد استفاده از آن را دارید مطابقت دارد.
اگر کارگاه جوشکاری شما برای رسیدگی به تیرهای بلند و سنگین راه اندازی نشده است، موقعیت یاب اشتباه می تواند یک جوش ساده را به یک مشکل ایمنی تبدیل کند. در اوایل مرحله طراحی با تامین کننده تجهیزات جوشکاری صحبت کنید و از طرحی بخواهید که با بزرگترین عضو سازه ای که انتظار دارید جوش داده شود، مطابقت داشته باشد.
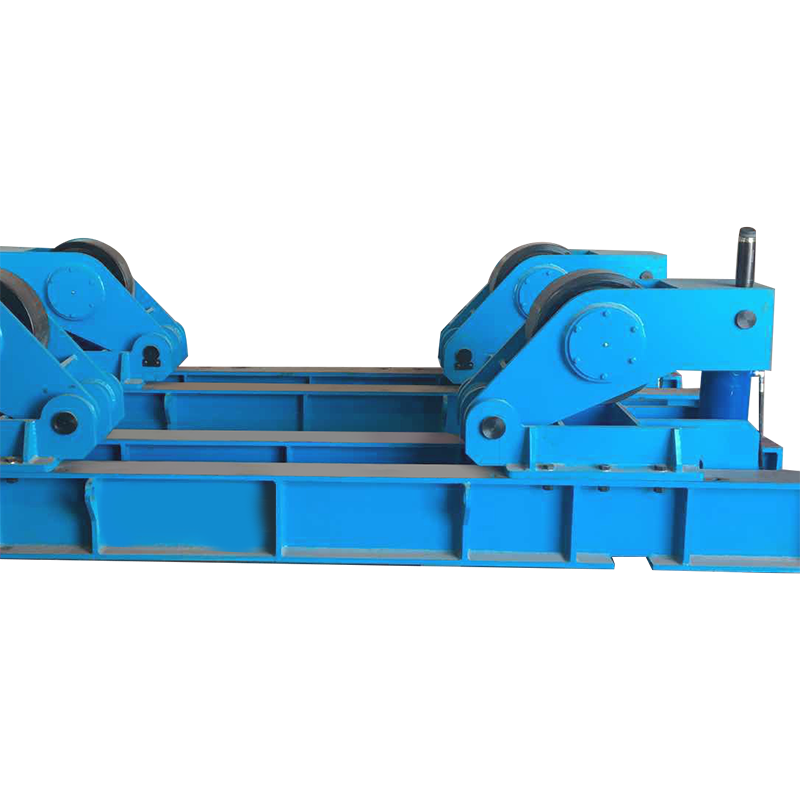
اگر پروژه شما یک قاب فولادی همراه با مخازن تحت فشار، مخازن یا بخش های لوله است، یک روتاتور جوشکاری را نیز در نظر بگیرید. یک روتاتور برقی، قطعات استوانهای را با سرعت کنترلشدهای در حال چرخش نگه میدارد تا جوشکار بتواند بدون راه رفتن در اطراف قطعه کار، جوشهای محیطی یکنواخت ایجاد کند.
 روتاتور جوش مداری برقی 10 تنی با بالابر یک روتاتور 10 تنی با حرکت مداری موتوری و بالابر الکتریکی قطعات کار استوانهای را با سرعت کنترلشده در حال چرخش نگه میدارد و امکان جوشهای محیطی یکنواخت را بدون راه رفتن در اطراف قطعه فراهم میکند. مشاهده محصول →
سوالات متداول
آیا می توان از تیر I به عنوان ستون استفاده کرد؟
از نظر فنی بله، اما یک پرتو I کارایی کمتری نسبت به پرتو H تحت فشار محوری خالص دارد. فلنج های باریک و تار نازک تر احتمال کمانش آن را در اطراف محور ضعیف بیشتر می کند. از پرتو I به عنوان ستون فقط برای سازه های سبک و موقت استفاده کنید. در غیر این صورت، یک پرتو H را انتخاب کنید.
پرتو H یا I beam کدام قوی تر است؟
در بیشتر مقایسهها، یک تیر H قویتر است، زیرا حاوی مواد بیشتری است و دارای فلنجهای پهنتر است که به آن مقاومت خمشی و محوری بالاتری میدهد. پاسخ دقیق به درجه، وزن در هر متر و ابعاد مقطع بستگی دارد.
آیا تیرهای H گرانتر از تیرهای I هستند؟
معمولا بله. تیرهای H در هر متر از فولاد بیشتری استفاده می کنند و اندازه های بزرگ ممکن است نیاز به نورد یا ساخت خاصی داشته باشند. با این حال، اگر طراحی پرتو H باعث صرفه جویی در نیروی کار یا کاهش تعداد اعضای مورد نیاز شود، هزینه نصب کلی می تواند کمتر باشد.
آیا می توان تیرهای H و I را به هم جوش داد؟
بله. هر دو بخش با روش های استاندارد فولاد کربنی قابل جوش هستند. نکته کلیدی این است که اتصال را به درستی آماده کنید، به خصوص در جایی که فلنج مخروطی تیر I با فلنج صاف تیر H برخورد می کند. زوایای تنظیم و اریب باید از مشخصات روش جوشکاری پیروی کنند.
چگونه می توانم اندازه پرتو H یا I را بخوانم؟
یک نام معمولی، مانند W150×22 یا S150×18.6، ابتدا عمق اسمی و وزن هر متر در ثانیه را فهرست می کند. همیشه ابعاد دقیق را در دفترچه راهنمای سازنده بررسی کنید زیرا ممکن است مقادیر اسمی با ابعاد واقعی متفاوت باشد.
به طور خلاصه، زمانی که به ظرفیت بار بالا، فلنج پایدار برای اتصالات و عملکرد ساختاری سنگین نیاز دارید، یک تیر H را انتخاب کنید. زمانی که صرفه جویی در وزن، هزینه و راندمان خمش طولانی مدت در اولویت هستند، یک تیر I انتخاب کنید. با تطبیق بخش با مسیر بارگذاری و روش جوشکاری، از خرابی های گران قیمت جلوگیری کرده و ساخت را ساده نگه می دارید.