جوشکاری فولاد ضد زنگ به فولاد کربنی یک کار مشترک اما از نظر فنی سخت است. راه قابل اعتماد ساده است: یک پرکننده آستنیتی بیش از حد آلیاژی مانند ER309L را انتخاب کنید، از روش ورودی کم حرارت استفاده کنید و از آلودگی آهن از طرف فولاد کربنی جلوگیری کنید. در عمل، این سه تصمیم اکثر ترک خوردگی، سختی بیش از حد، و شکست خوردگی زودرس را از بین می برند.
علیرغم دشواری درک شده، اتصالات فلزی غیر مشابه بین فولاد ضد زنگ و کربن در کارخانه های شیمیایی، خطوط مواد غذایی، سیستم های تصفیه آب و سازه های فولادی ظاهر می شود. نکته کلیدی این است که آن را به عنوان جوشکاری دو ماده مشابه تصور نکنید. این یک فرآیند کنترل شده برای مدیریت آلیاژ و رقیق سازی است.
چرا جوشکاری فولاد ضد زنگ به کربن متفاوت است؟
مشکل اساسی این است که فولاد کربن و فولاد ضد زنگ از نظر شیمی، انبساط حرارتی و پاسخ مکانیکی متفاوت هستند. کربن از فولاد کربنی در طول گرمایش به ناحیه جوش منتقل می شود، که می تواند یک نوار سخت و شکننده مارتنزیت در خط همجوشی و یک لایه کربن زدایی نرم شده در سمت فولاد کربنی ایجاد کند. فولاد زنگ نزن آستنیتی نیز حدود 50 درصد بیشتر از فولاد کربنی منبسط می شود، بنابراین اتصال پس از خنک شدن تنش پسماند قابل توجهی ایجاد می کند. در عین حال، رقیق شدن از فلز پایه فولاد کربنی باعث کاهش محتوای کروم و نیکل در رسوب جوش می شود. اگر فلز پرکننده بیش از حد آلیاژ نشده باشد، جوش تمام شده ممکن است مقاومت در برابر خوردگی ضعیف یا چقرمگی کم داشته باشد.
- مهاجرت کربن باعث سختی و شکنندگی موضعی می شود.
- عدم تطابق انبساط حرارتی تنش پسماند و خطر اعوجاج را افزایش می دهد.
- رقت جوش، شیمی فلز رسوبشده را تغییر میدهد.
- آلودگی آهن در سمت ضد زنگ می تواند باعث تشکیل زنگ بعدا شود.
انتخاب فلز پرکننده مناسب
پاسخ کوتاه این است که از 309L یا 309Mo برای اکثر اتصالات فولاد ضد زنگ به کربن استفاده کنید. این آلیاژ به اندازه کافی کروم و نیکل را فراهم می کند تا رقت ناشی از فولاد کربنی را تحمل کند و همچنان ساختار جوش آستنیتی با مقاومت در برابر خوردگی خوب باقی بماند. 308 لیتر که برای اتصال 304 ضد زنگ به خود طراحی شده است، آن ذخایر آلیاژ اضافی را ندارد و برای اتصالات غیر مشابه توصیه نمی شود.
| پرکننده | بهترین استفاده برای | ویژگی های کلیدی | ملاحظات مهم |
|---|---|---|---|
| 308L | اتصال 304 ضد زنگ به خودش | خوردگی بالا و پرداخت زیبایی | کروم/نیکل کافی برای رقت زیاد نیست. می تواند مارتنزیت را تشکیل دهد |
| 309L / 309Mo | جوشکاری فولاد ضد زنگ به کربن | تحمل رقت خوب؛ در برابر سازه های قابل سخت شدن مقاومت می کند | اولین انتخاب برای اکثر محیط های خدماتی |
| 316 لیتر | پیوستن به 316 برنامه کاربردی ضد زنگ یا با حفره بالاتر | مولیبدن مقاومت حفره ای را افزایش می دهد | هنوز برای رقیق سازی فولاد کربن مناسب نیست. به جای آن از 309Mo استفاده کنید |
| 312 | ترکیبات قوی غیر مشابه و سخت جوش | محتوای فریت بالا، مقاوم در برابر ترک | استحکام بیشتر اما شکل پذیری کمتر؛ نیاز به گرمای ورودی کم دارد |
| ERNiCr-3 | خدمات با دمای بالا و دوچرخهسواری حرارتی | بر پایه نیکل، عدم تطابق انبساط حرارتی کم | هزینه بالاتر؛ مقاومت عالی در برابر ترک خوردگی ناشی از خستگی |
برای خدمات با دمای بالا یا چرخه سنگین، فلزات پرکننده مبتنی بر نیکل مانند ERNiCr-3 انتخاب بهتری نسبت به 309L هستند. فلز جوش غنی از نیکل در برابر مهاجرت کربن بهتر مقاومت می کند و دارای ضریب انبساط نزدیکتر به فولاد کربنی است که خستگی حرارتی را کاهش می دهد. با این حال، برای کاربردهای عمومی، 309L گزینه اثبات شده و مقرون به صرفه است.
بهترین فرآیندهای جوشکاری برای اتصالات غیر مشابه
GTAW بهترین فرآیند برای کارهای حیاتی فولاد ضد زنگ به کربن است، اما GMAW، FCAW و SAW همگی می توانند جوش های قابل قبولی با پارامترهای مناسب تولید کنند. عوامل کنترل کننده حرارت ورودی، گاز محافظ و سرعت حرکت هستند.
- GTAW (TIG): برای لوله های جدار نازک و عبور ریشه بهترین است زیرا کنترل دقیق حرارت و رسوب کم را ارائه می دهد. از یک میله پرکننده ER309L و محافظ آرگون یا آرگون-هلیوم استفاده کنید.
- GMAW (MIG): بهترین برای تولید با ضخامت متوسط. برای محدود کردن گرمای ورودی از اسپری پالس یا انتقال اتصال کوتاه استفاده کنید. گاز محافظ آرگون با 2-5٪ CO2 رایج است. اجتناب از 100٪ CO2.
- FCAW: برای تعمیر صفحات ضخیم و صحرایی مناسب است. برای جوش های صاف و افقی از سیم E309LT1-1 و محافظ مخلوط آرگون/CO2 استفاده کنید. سرباره باید بین پاس ها حذف شود.
- SAW: کارآمد برای درزهای طولی طولانی در مخازن بزرگ یا مخازن تحت فشار. از یک سیم 309 لیتری و یک شار خنثی یا متعادل با کروم استفاده کنید. کنترل دقیق حرارت ضروری است.
آماده سازی مشترک و تمیزی
یک مفصل تمیز و به درستی آماده شده نیمی از کار است. خاک، گریس، رسوب، و گرد و غبار سنگ زنی فولاد کربنی می تواند باعث ایجاد تخلخل و زنگ زدگی در طرف ضد زنگ شود. از برس ها و ابزارهای اختصاصی فولاد ضد زنگ استفاده کنید و هرگز از برس هایی که فولاد کربنی را لمس کرده اند استفاده نکنید.
- درست قبل از جوشکاری، سطوح اتصال را به فلز درخشان آسیاب یا ماشین کنید.
- هر دو طرف را با استون یا حلالی که برای آماده سازی جوش طراحی شده است، چربی زدایی کنید.
- برای اتصال لب به لب در صفحه، از یک شیار تک V با زاویه 60-70 درجه و سطح ریشه 1-2 میلی متر استفاده کنید.
- هنگام جوشکاری پاس ریشه، از میله پشتی استفاده کنید یا قسمت پشتی را با آرگون تمیز کنید تا از اکسید شدن جلوگیری شود.
- طرف فولاد کربنی و طرف ضد زنگ را در حین جابجایی جدا نگه دارید. در صورت امکان از گیره های جداگانه استفاده کنید.
کنترل پیش گرم کردن، دمای بین گذر، و ورودی گرما
مدیریت حرارت مهمترین متغیر بعد از انتخاب پرکننده است. برای اکثر مفاصل به پیش گرم نیاز نیست، اما اگر قسمت ضخیم باشد یا اتصال به شدت مهار شده باشد، حداکثر پیش گرمایش 100 درجه سانتیگراد قابل قبول است. پیش گرمای بیشتر، مهاجرت کربن را تسریع می کند و نوار مارتنزیت ضخیم تری تولید می کند. دمای بینگذر باید کمتر از 150 درجه سانتیگراد باشد و جوش باید با مهره های رشته ای به جای بافته های پهن ساخته شود.
| فرآیند | فعلی | ولتاژ | سرعت سفر | ورودی گرما (تقریبا) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100-150 میلی متر در دقیقه | 0.6-1.5 کیلوژول بر میلی متر |
| GMAW (نبض) | 180–220 A | 22-26 V | 300-400 میلی متر در دقیقه | 1.0-1.8 کیلوژول بر میلی متر |
| FCAW | 220-280 A | 26-30 V | 350-450 میلی متر در دقیقه | 1.2-2.0 کیلوژول بر میلی متر |
یک قانون مفید این است که گرمای ورودی را تا حد امکان پایین نگه دارید بدون اینکه باعث عدم ذوب شدن شود. از پاس های کوتاه استفاده کنید و اجازه دهید محل اتصال بین پاس ها زمانی که دمای بین پاس بالا می رود خنک شود.
تعیین موقعیت و اتوماسیون برای جوش های قابل اعتماد
قرار دادن قطعه کار در مطلوب ترین جهت و استفاده از کنترل مکانیکی سرعت حرکت، به طور چشمگیری نقص در جوشکاری فلزات غیر مشابه را کاهش می دهد. جوش دستی ساده می تواند کار کند، اما چرخش اتصال به موقعیت صاف بسیار قابل اعتمادتر است.
برای مجموعهها و اتصالات با سوراخهای کوچک، یک موقعیتدهنده جوش میتواند محل اتصال را در یک زاویه مناسب نشان دهد و در حالی که جوشکار مشعل را ثابت نگه میدارد، کار را بچرخاند.
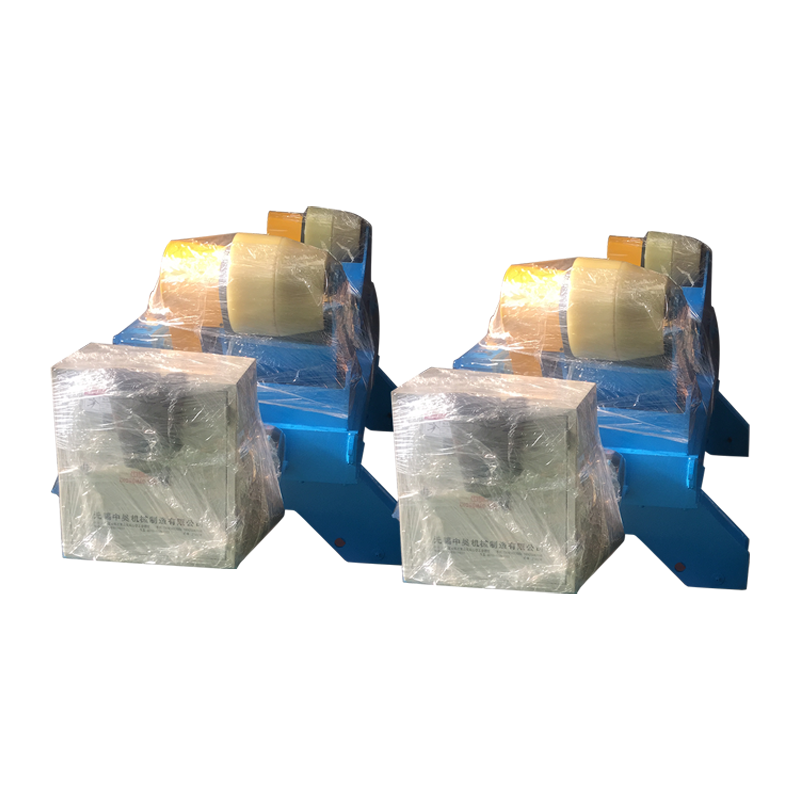
 موقعیت جوش معمولی 1 تن برای مجموعه های کوچک این پوزیشنر جوش معمولی دارای ظرفیت نامی 1 تن است و مجموعههای با سوراخ کوچک را به زوایای مناسب میچرخاند و به جوشکاران اجازه میدهد مشعل را ثابت نگه دارند و به موقعیت اتصال ثابت دست یابند. مشاهده محصول →
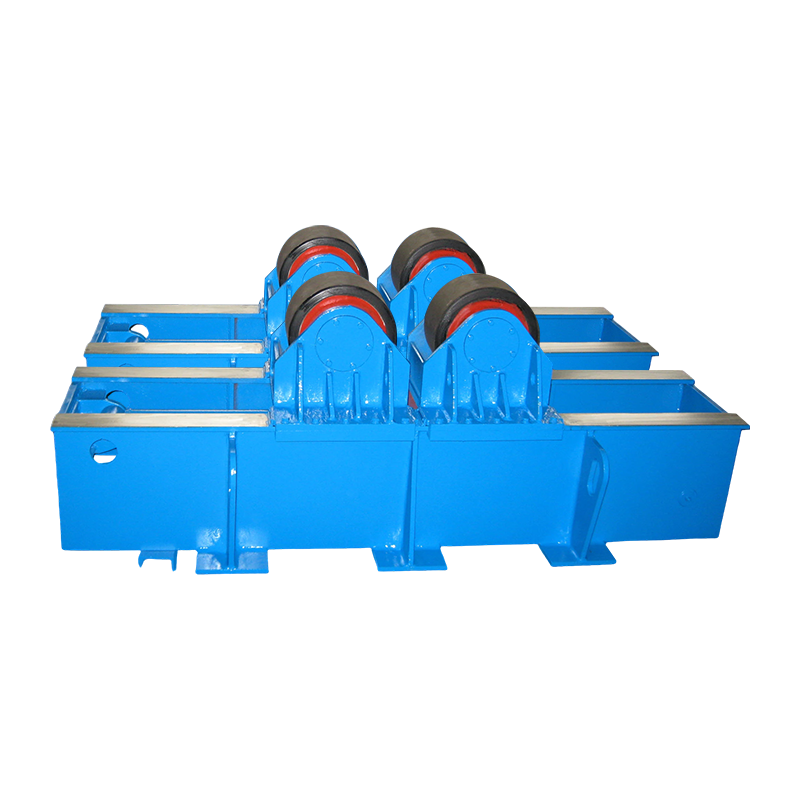
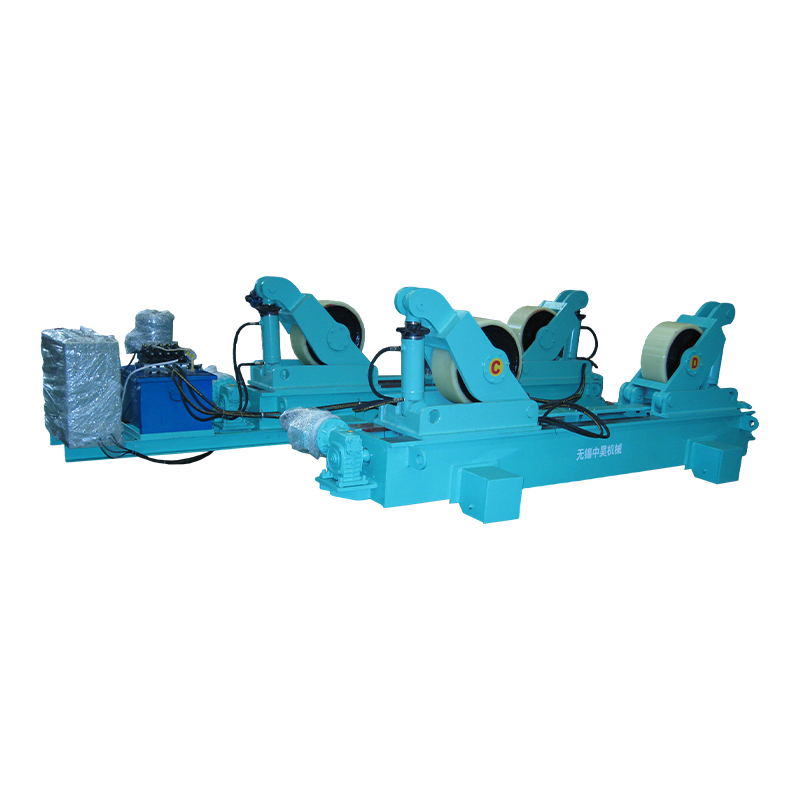
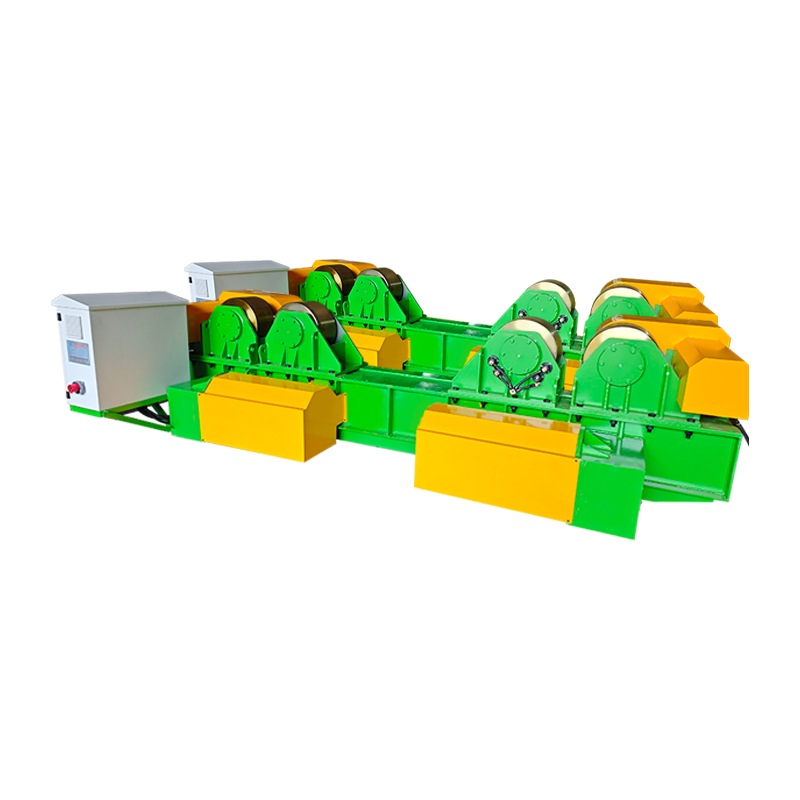
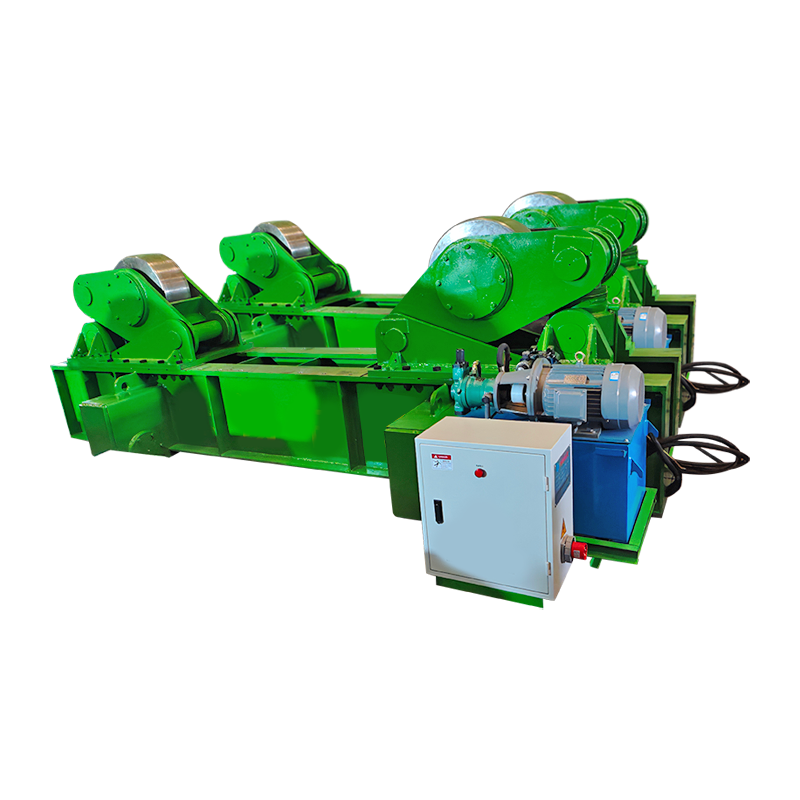
برای پوستههای مخزن، قرقرههای لوله و بخشهای استوانهای، یک روتاتور جوش درز را با سرعت کنترلشده میچرخاند تا حوضچه جوش در یک موقعیت صاف ثابت بماند. این رویکرد به ویژه زمانی مفید است که کار ترکیبی فولاد ضد زنگ و کربن برای دستکاری با دست بسیار سنگین باشد. می توانید در مورد بیشتر بخوانید چگونه اتصالات جوش دوار باعث کاهش دوباره کاری در مخازن فلزی و ساخت لوله می شود .
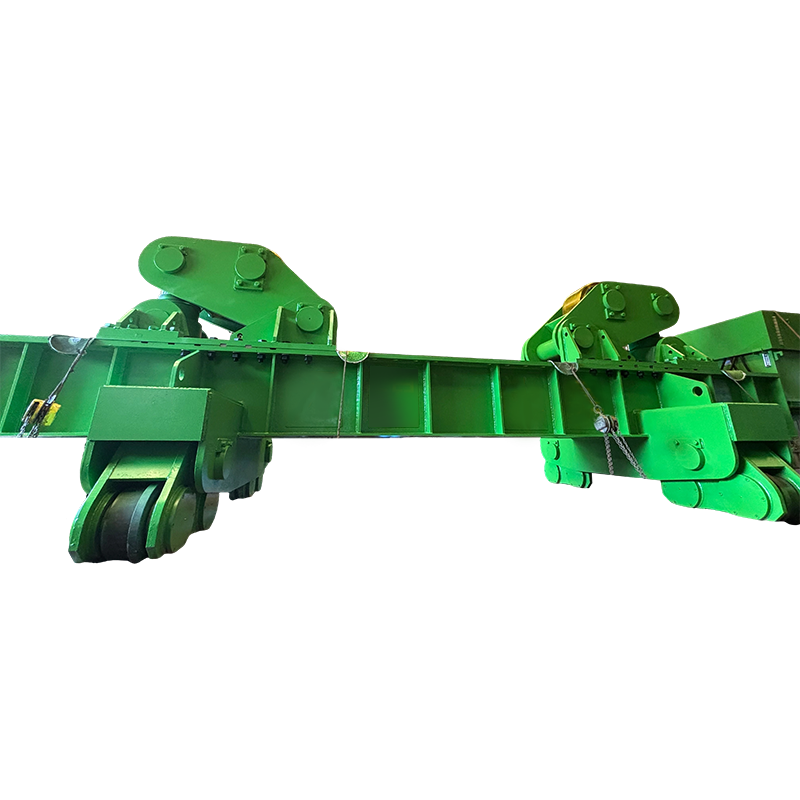
 روتاتور جوش 10 تنی با حرکت مداری الکتریکی و بالابرنده یک روتاتور جوش 10 تنی با حرکت مداری الکتریکی و بالابر الکتریکی، طراحی شده برای چرخاندن درزهای استوانه ای سنگین با سرعت کنترل شده و صاف نگه داشتن حوضچه جوش برای نتایج ثابت. مشاهده محصول →
برای درزهای جوش داده شده طولانی تر که نیاز به GMAW یا SAW دارند، یک دستکاری ستون و بوم سر جوش را در امتداد محل اتصال با سرعت یکنواخت حرکت می دهد و زاویه مشعل را ثابت نگه می دارد. این تغییرپذیری انسان را که اغلب باعث رقیق شدن و لپهای سرد میشود، از بین میبرد.
 ستون و بوم 4030 سفارشی با حرکت مداری الکتریکی دستکاریکننده ستون و بوم سفارشی با حرکت مداری الکتریکی، سر جوش را در امتداد درزهای طولانی با سرعت ثابت و زاویه ثابت حرکت میدهد و تنوع انسانی را برای GMAW یا SAW کاهش میدهد. مشاهده محصول →
این تنظیمات نیاز به روش خوب را از بین نمیبرند، اما حفظ استراتژی ورودی کم دمای بین گذر و گرمای کم را که 309 لیتر به آن متکی است، بسیار آسانتر میکنند.
بازرسی پس از جوش و درمان سطح
پس از جوشکاری، اتصال را به دقت بررسی کنید، به خصوص خط همجوشی در سمت فولاد کربنی. خوانش سختی بالای 350 HV در آن ناحیه اغلب نشان می دهد که ورودی گرما خیلی زیاد بوده یا پرکننده اشتباه بوده است. بازرسی سطحی با آزمایش نافذ میتواند ترکها و تخلخل را نشان دهد، در حالی که آزمایش اولتراسونیک یا رادیوگرافی زمانی که جزء حیاتی است استفاده میشود.
اگر طرف ضد زنگ با محیط خورنده مواجه شد، تغییر رنگ جوش و لایه اکسید را با ترشی یا برس سیمی حذف کنید، سپس سطح را غیرفعال کنید. اجازه ندهید ذرات کربن کربن روی طرف ضد زنگ باقی بمانند، زیرا زنگ میزنند و سلول خوردگی متمرکز ایجاد میکنند. هنگامی که کاهش استرس توسط کد برنامه مورد نیاز است، دما را پایین و کوتاه نگه دارید - ایده آل در حدود 350-400 درجه سانتیگراد - برای محدود کردن انتشار کربن.
ناپیوستگی های رایج و نحوه اجتناب از آنها
اگر با 309 لیتر یا آلیاژ نیکل بمانید، گرما را کنترل کنید و اتصال را تمیز نگه دارید، بیشتر عیوب در این ترکیب مواد قابل اجتناب هستند. جدول زیر مشکلات رایج و رفع آنها را فهرست می کند.
| نقص | علت احتمالی | اقدام اصلاحی |
|---|---|---|
| تخلخل | شار مرطوب، سطوح روغنی، عدم وجود محافظ | چربی زدایی کنید، مواد مصرفی را خشک کنید، جریان گاز و فاصله نازل را بررسی کنید |
| ترک داغ | گوگرد یا فسفر بالا در فلز پایه؛ حرارت ورودی بالا | لبه های مفصل را تمیز کنید؛ از پرکننده 309 لیتر یا 312 استفاده کنید. ورودی حرارت کمتر |
| تشکیل مارتنزیت | رقت بالا، دمای بین گذر بالا | از پرکننده بیش از حد آلیاژی استفاده کنید. بینگذر را زیر 150 درجه سانتیگراد نگه دارید. کاهش بافت |
| آندرکات | جریان بیش از حد یا سرعت سفر | کاهش جریان جوشکاری؛ کمی آهسته یا زاویه تفنگ را تنظیم کنید |
| زنگ زدگی در سمت ضد زنگ | آلودگی آهن ناشی از برس یا سنگ زنی | از ابزار اختصاصی فولاد ضد زنگ استفاده کنید. بعد از جوشکاری تمیز و غیرفعال شود |
سوالات متداول
آیا می توانم فولاد ضد زنگ را با 308L به فولاد کربنی جوش دهم؟
شما می توانید، اما این ایده خوبی نیست. فولاد کربنی حوضچه جوش 308 لیتری را رقیق می کند که محتوای کروم و نیکل را به اندازه کافی کاهش می دهد تا مارتنزیت تشکیل شود و مقاومت در برابر خوردگی کاهش یابد. 309L حداقل پرکننده توصیه شده برای این ترکیب متفاوت است.
آیا قبل از جوشکاری فولاد ضد زنگ به کربن نیاز به پیش گرم کردن دارم؟
معمولا خیر. برای مقاطع ضخیم یا اتصالات به شدت مهار شده، حداکثر پیش گرمایش 100 درجه سانتیگراد قابل قبول است. دماهای بالاتر مهاجرت کربن را تسریع می کند و یک لایه شکننده در خط همجوشی ایجاد می کند.
آیا اتصال جوش داده شده زنگ می زند؟
طرف فولاد کربنی اگر محافظت نشود زنگ میزند. اگر سطح تمیز و غیرفعال شود و از آلودگی آهن جلوگیری شود، قسمت ضد زنگ باید در برابر خوردگی مقاوم باشد. برای خدمات بیرونی، طرف فولاد کربنی را بپوشانید یا رنگ کنید.
آیا می توانم از جوش MIG با گاز محافظ 100% CO2 استفاده کنم؟
توصیه نمی شود. CO2 خالص کربن را به جوش اضافه می کند و کروم را اکسید می کند و مقاومت در برابر خوردگی طرف ضد زنگ را کاهش می دهد. از آرگون مخلوط با ۲ تا ۵ درصد دی اکسید کربن یا آرگون با ۱ تا ۲ درصد اکسیژن استفاده کنید.